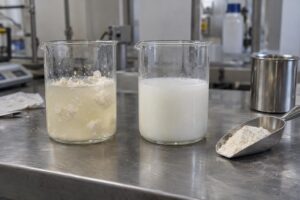
Agglomerate beim Dispergieren lassen sich vermeiden, indem jedes Pulverteilchen kontrolliert benetzt, die Pulverzufuhr auf die verfügbare Flüssigkeitsströmung abgestimmt und erst danach eine ausreichende Schubspannung angewendet wird. Eine höhere Drehzahl oder längeres Mischen behebt einen fehlerhaften Pulvereintrag nicht immer, da eine nasse Außenschicht einen trockenen Kern einschließen kann. Der eigentliche Schwerpunkt liegt daher nicht nur darauf, wie viel Scherung Ihre Maschine erzeugt, sondern auch darauf, wo und wann Pulver, Flüssigkeit und Scherung zusammentreffen.
Ein Agglomerat ist eine zusammenhängende Gruppe von Teilchen, die während der Lagerung, Dosierung oder Benetzung als eine größere Einheit reagiert. Beim Dispergieren muss diese Struktur benetzt und aufgebrochen werden, ohne dass die freigesetzten Teilchen erneut verklumpen.
Das Vermeiden von Agglomeraten beginnt vor High Shear
Die Vermeidung von Agglomeraten beginnt beim ersten Kontakt zwischen Pulver und Flüssigkeit, nicht beim letzten Dispergierschritt. Sobald ein schlecht benetzbares Pulver als kompakte Masse auf die Flüssigkeitsoberfläche gelangt, kann die Außenseite benetzt werden und aufquellen, während der Kern trocken bleibt. So entsteht ein Fish Eye: eine elastische oder pastöse Hülle um unbenetztes Pulver.
Die häufigste Annahme lautet, dass zusätzliche mechanische Leistung letztlich jeden Klumpen aufbricht. Das trifft nur zu, wenn das Agglomerat die aktive Dispergierzone durchläuft, die Schubspannung hoch genug ist und die Produktstruktur diese Belastung zulässt. In einem Behälter mit unzureichender Makrovermischung kann der mittlere Bereich stark zirkulieren, während Pulverflöße, Wandzonen und der Boden kaum erneuert werden.
Wissen Sie, ob Ihre Klumpen unmittelbar während der Pulverzufuhr entstehen oder erst, nachdem das Produkt einige Zeit zirkuliert hat? Klumpen, die sofort entstehen, weisen in der Regel auf eine unzureichende Benetzung oder eine zu hohe lokale Pulverbelastung hin. Agglomerate, die später erneut auftreten, erfordern eher eine Untersuchung von Stabilisierung, Hydratation, Viskositätsaufbau oder Reagglomeration.
Die Benetzung bestimmt, ob Flüssigkeit in die Poren eindringen kann
Ein Pulver wird nur dann gut benetzt, wenn die Flüssigkeit die Teilchenoberfläche ersetzen und zwischen die Teilchen eindringen kann. Oberflächenspannung, Kontaktwinkel, Teilchenform, Porosität und gegebenenfalls hydrophobes Verhalten bestimmen, wie leicht dies geschieht. Eingeschlossene Luft wirkt dabei als Barriere: Die Flüssigkeit erreicht das Innere des Agglomerats nicht, solange diese Luft nicht entweichen kann.
Ein großer Vortex ist daher nicht automatisch vorteilhaft. Der Vortex kann Pulver nach unten ziehen, zugleich jedoch Luft eintragen und das Pulver in konzentrierten Paketen zuführen. Ein kontrollierter Eintrag in eine Flüssigkeitsströmung schafft in der Regel eine größere Kontaktfläche und verhindert, dass der Dispergierkopf zunächst eine kompakte Pulvermasse verarbeiten muss.
„In der Praxis sehe ich häufig, dass zusätzliche Leistung gegen Klumpen eingesetzt wird, während ein Agglomerat mit einer zähen Außenschicht wie ein elastischer Ball einfach um den Dispergierkopf herumströmt.“
Bart Brouwer
Vertriebsleiter
High Shear wird erst wirksam, wenn das Produkt die Rotor-Stator-Zone tatsächlich passiert. Ein kleinerer Spalt und eine höhere Relativgeschwindigkeit erhöhen in der Regel die lokale Schubspannung, wodurch schwache Bindungen zwischen Teilchen aufbrechen können. Der Einfluss von Kopfgeometrie, Produktdurchsatz und Rezirkulation wird unter Auswahl der Rotor-Stator-Geometrie näher erläutert.
Drei verschiedene Ursachen erfordern drei Maßnahmen
Nicht jedes sichtbare Teilchencluster stellt dasselbe Problem dar, weshalb eine einzige Standardeinstellung selten ausreicht. Sie müssen zwischen bereits im angelieferten Pulver vorhandenen Agglomeraten, während der Benetzung entstandenen Klumpen und bereits aufgebrochenen Teilchen, die sich erneut verbinden, unterscheiden. Der Entstehungszeitpunkt bestimmt, an welcher Stelle der Prozesskette Sie eingreifen müssen.
Angelieferte Agglomerate entstehen vor der Flüssigphase
Angelieferte Pulver können durch Feuchtigkeit, Druck, langfristige Lagerung oder kohäsives Teilchenverhalten bereits Klumpen enthalten. Ein Dispergierer kann weiche Strukturen häufig auseinanderbrechen, harte Brocken können jedoch die Pulverdosierung unregelmäßig machen oder den Eintrag begrenzen, bevor sie die Dispergierzone erreichen. Sieben, das Aufbrechen von Klumpen, kontrolliertes Entleeren und eine gleichmäßige Trichterzufuhr können dann wichtiger sein als zusätzliche Scherung in der Flüssigkeit.
Benetzungsklumpen werden durch den Prozess selbst erzeugt
Benetzungsklumpen entstehen, wenn lokal mehr Pulver zugeführt wird, als die Flüssigkeit aufnehmen und abtransportieren kann. Die äußeren Teilchen werden nass, quellen auf oder lösen sich teilweise und bilden eine Barriere um den trockenen Kern. Dies tritt häufig bei Hydrokolloiden, Verdickungsmitteln, Stärken und anderen Pulvern auf, die schnell Viskosität aufbauen, aber der Mechanismus kann auch bei Pigmenten, Mineralien und Wirkstoffen auftreten.
Reagglomeration tritt nach erfolgreicher Deagglomeration auf
Reagglomeration bedeutet, dass bereits getrennte Teilchen erneut einen größeren Verbund bilden. Die Ursache liegt dann nicht primär bei der Pulverzufuhr, sondern bei einer unzureichenden Stabilisierung, einem ungeeigneten pH-Wert, ionischen Wechselwirkungen, einer falschen Temperatur oder einem zu geringen Abstand zwischen den Teilchen. Mehr Scherung kann das Cluster vorübergehend verkleinern, behebt jedoch eine ungünstige Formulierung oder Grenzflächenchemie nicht dauerhaft.
Ihr Produktsymptom weist auf den fehlenden Prozessschritt hin
Form, Position und Zeitpunkt des Sichtbarwerdens von Agglomeraten ermöglichen eine brauchbare erste Diagnose. Beurteilen Sie das Produkt während der Zugabe, unmittelbar nach dem Dispergieren und nach der relevanten Ruhe- oder Lagerzeit. Wenn Sie nur eine Endprobe betrachten, kann dies verschleiern, dass das Problem bereits früher in der Charge entstanden ist.
| Beobachtung | Wahrscheinliche Ursache | Erste Prozessmaßnahme |
|---|---|---|
| Klumpen mit nasser Hülle und trockenem Kern | Zu schnelle oder konzentrierte Pulverzufuhr bei unzureichender Benetzung | Zufuhr dosieren und Pulver direkt in eine aktive Flüssigkeitsströmung einbringen |
| Trockenes Pulver oder eine Schwimmschicht auf der Oberfläche | Unzureichende Oberflächenströmung oder schlecht benetzbares Pulver | Zugabepunkt und Makrovermischung anpassen, bevor mehr Scherung eingesetzt wird |
| Klumpen an Wand, Boden oder Flüssigkeitsspiegel | Totzonen, Anbackungen oder unzureichende Behälterumwälzung | Strömungsmuster, Behältergeometrie und Position des Mischorgans prüfen |
| Viel Schaum neben verbleibenden Klumpen | Lufteintrag durch Vortexbildung oder Pulver, das Luft mitführt | Pulver unter kontrollierten Bedingungen einziehen und freien Fall begrenzen |
| Feine Dispersion unmittelbar nach der Produktion, später Flocken | Reagglomeration durch unzureichende kolloidale Stabilität | Formulierung, Zugabereihenfolge, pH-Wert und Wirkung des Stabilisators beurteilen |
| Harte Körner, die nicht kleiner werden | Festes Aggregat, Verunreinigung oder unzureichend geeignete Aufschlussenergie | Pulverqualität untersuchen und beurteilen, ob Nassmahlen erforderlich ist |
Treten die Probleme hauptsächlich an Wand und Boden auf, während die Behältermitte homogen erscheint? Dann ist zusätzliche lokale Scherung meist nicht die erste Lösung. Der Behälter muss zunächst ausreichend Produkt zur aktiven Zone und durch diese hindurch transportieren; andernfalls behandelt der Dispergierer wiederholt dasselbe Teilvolumen.
Prozessabfolge zur Vermeidung von Agglomeraten beim Dispergieren
Ein robuster Dispergierzyklus trennt Vorbereitung, Benetzung, Deagglomeration und Stabilisierung bewusst voneinander. Diese Schritte können in einer einzigen Anlage stattfinden, müssen jedoch prozesstechnisch erkennbar bleiben. Dadurch lassen sich Störungen besser lokalisieren und Rezepturen reproduzierbarer gestalten.
-
Konditionieren Sie die Flüssigphase. Bringen Sie die Flüssigkeit auf die produktspezifische Zusammensetzung und Temperatur, bevor das kritische Pulver zugegeben wird. Eine falsche Viskosität, ein falscher pH-Wert oder eine falsche Lösungsmittelzusammensetzung kann die Benetzung verzögern oder gerade ein vorzeitiges Aufquellen verursachen.
-
Stellen Sie zunächst eine stabile Makrovermischung her. Die Behälterströmung muss frisches Produkt zum Zugabepunkt führen und benetztes Material abtransportieren. Ein tiefer Vortex ist nicht erforderlich; ein kontrolliertes Strömungsmuster ohne Totzonen ist wichtiger.
-
Dosieren Sie Pulver nicht schneller, als der Prozess es benetzen kann. Die Grenze wird durch Pulvereigenschaften, Flüssigkeitsviskosität, verfügbare Oberflächenerneuerung und den Abtransport aus der Eintragszone bestimmt. Eine Ansammlung am Zugabepunkt ist ein direktes Signal dafür, dass Zufuhr und Aufnahme nicht im Gleichgewicht sind.
-
Führen Sie Pulver und Flüssigkeit kontrolliert zusammen. Inline-Pulvereintrag, Vakuum oder eine geeignete Chargenzufuhr können freien Fall, Staub und lokale Überkonzentration begrenzen. Die gewählte Methode muss Luft abführen können, ohne das Pulver als kompakten Pfropfen in die Flüssigkeit zu ziehen.
-
Wenden Sie deagglomerierende Scherung zum richtigen Zeitpunkt an. Die Rotor-Stator-Wirkung ist wirksam, wenn sich benetzte Agglomerate durch die enge aktive Zone bewegen. Zu frühe extreme Scherung kann bei einigen Produkten Luft fein verteilen oder empfindliche Strukturen beschädigen, während zu späte Scherung bereits gebildete Fish Eyes nur schwer erreicht.
-
Geben Sie der Hydratation oder Auflösung die benötigte Zeit. Ein Teilchen kann mechanisch verteilt sein, ohne vollständig hydratisiert oder gelöst zu sein. Beurteilen Sie daher nicht nur das sichtbare Klumpenniveau, sondern auch die Viskositätsentwicklung, die Teilchengrößenverteilung und die produktspezifische Funktionalität.
-
Stabilisieren und überprüfen Sie das Ergebnis. Prüfen Sie, ob die Dispersion nach Produktion, Transfer und Lagerung stabil bleibt. Ein gutes Ergebnis unmittelbar nach High Shear beweist noch nicht, dass Reagglomeration verhindert wurde.
Ein wichtiges Rezepturdetail ist der Zeitpunkt, zu dem die Viskosität ansteigt. Steigt Ihre Viskosität bereits während der Pulverzufuhr, sodass derselbe Mischer später deutlich weniger Behälterumwälzung erzeugt? Geben Sie stark verdickende Komponenten dann nicht automatisch zuerst hinzu; die optimale Reihenfolge hängt von Hydratation, Formulierung und Produktspezifikation ab.
Scherung ohne Produkttransport lässt Agglomerate zirkulieren
Die Deagglomeration erfordert sowohl lokale Schubspannung als auch einen ausreichenden Produkttransport durch die aktive Zone. High Shear beschreibt, was lokal geschieht, während die Makrovermischung bestimmt, welcher Teil der Charge diese Behandlung erhält. Ein guter Dispergierkopf in einem ungünstigen Strömungsmuster kann dadurch eine breite Verweilzeitverteilung und eine schwankende Produktqualität verursachen.
Bei niedrigviskosen Produkten kann eine turbulente Zirkulation das Behältervolumen relativ leicht erneuern. Mit zunehmender Viskosität und Thixotropie kann die Strömung lokal laminar werden, und es entstehen leichter Zonen, in denen kaum Austausch stattfindet. Ein Leitstrahlmischer, eine Ankergeometrie oder eine kombinierte Misch- und Dispergierlösung kann dann erforderlich sein, um die Dispergierzone kontinuierlich zu speisen.
Mehr Scherung ist außerdem nicht immer besser. Kristalle, Fasern, Polymere, Emulsionströpfchen oder funktionelle Strukturen können empfindlich gegenüber mechanischer Belastung sein. Die richtige Frage lautet daher, welche minimale Prozessintensität eine reproduzierbare Teilchengrößenverteilung ohne unerwünschte Erwärmung, Lufteintrag oder Produktschädigung ergibt; Hintergrundinformationen zu dieser Abwägung finden Sie unter mehr oder weniger Scherung.
Ausrüstung zur Vermeidung von Agglomeraten beim Dispergieren auswählen
Die richtige Ausrüstung ergibt sich aus der Stelle, an der das Problem entsteht: bei der Dosierung, Benetzung, Behälterumwälzung oder Deagglomeration. Ein Batch-Dispergierer ermöglicht eine direkte Behandlung im Behälter, während ein Inline-Rotor-Stator-System eine definierte aktive Zone in einer Rohrleitung oder Rezirkulationsschleife bietet. Für den grundlegenden Unterschied können Sie die Abwägung zwischen Inline- und Batch-Dispergieren heranziehen.
Die Batch-Verarbeitung eignet sich für die direkte Kontrolle jeder Charge
Eine Batch-Anordnung eignet sich, wenn Rezepturreihenfolge, visuelle Prozesskontrolle und Flexibilität zwischen den Chargen stark gewichtet werden. Der Dispergierkopf muss so positioniert werden, dass das Produkt aus dem gesamten Behälter zugeführt wird und Pulver nicht in eine schlecht durchströmte Zone gelangt. Bei stark veränderlicher Viskosität kann zusätzlich zur lokalen High-Shear-Wirkung von Batch-Dispergiermaschinen eine separate Mischfunktion erforderlich sein.
Die Inline-Verarbeitung verbindet den Eintrag mit einer aktiven Flüssigkeitsströmung
Der Inline-Pulvereintrag eignet sich, wenn Pulver kontrolliert und mit weniger Staub direkt in eine zirkulierende Flüssigkeitsströmung aufgenommen werden muss. Die Methode verhindert Klumpen nur, wenn Flüssigkeitsstrom, Pulverzufuhr und Druckbedingungen aufeinander abgestimmt sind; eine überlastete Eintragszone kann weiterhin verstopfen oder schlecht benetztes Produkt passieren lassen. Funktionsweise und Schwerpunkte werden unter Pulver inline einziehen näher beschrieben.
Staubfreier Pulvereintrag, reproduzierbare Inline-Deagglomeration und ausreichende Behälterumwälzung sind unterschiedliche Funktionen. Abhängig von der Rezeptur kann eine Maschine mehrere Funktionen kombinieren, oder es kann eine Kombination aus Pulverauflösung, Inline-Dispergieren und Leitstrahlmischen erforderlich sein, um sowohl den ersten Kontakt als auch die vollständige Chargenhomogenität zu beherrschen.
Die richtige Maschine für Ihren Prozess
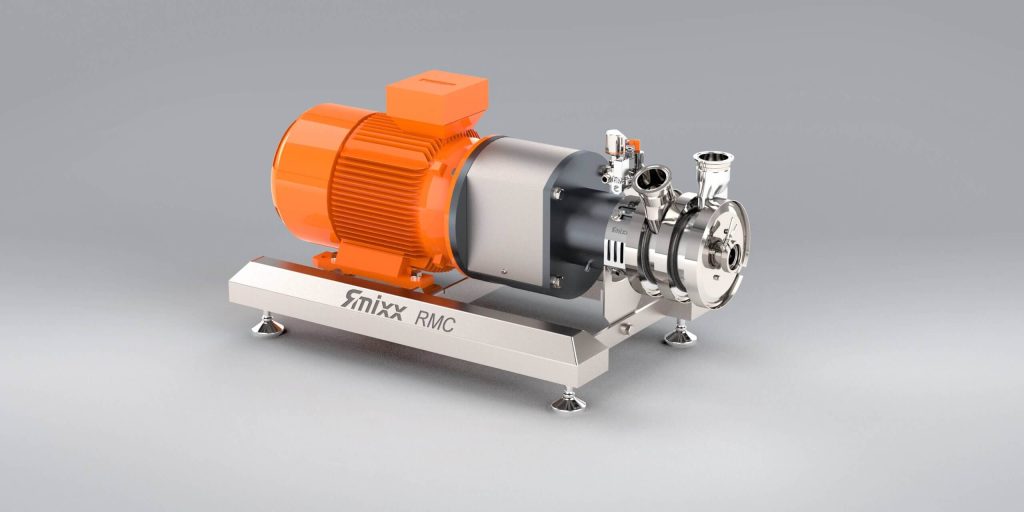 RMC Inline-PulverauflösungsmaschineZieht Pulver staubfrei ein, löst sie auf und dispergiert sie in einem Durchlauf. Keine Klumpen, keine Schüttverluste.Entdecken Sie die RMC›
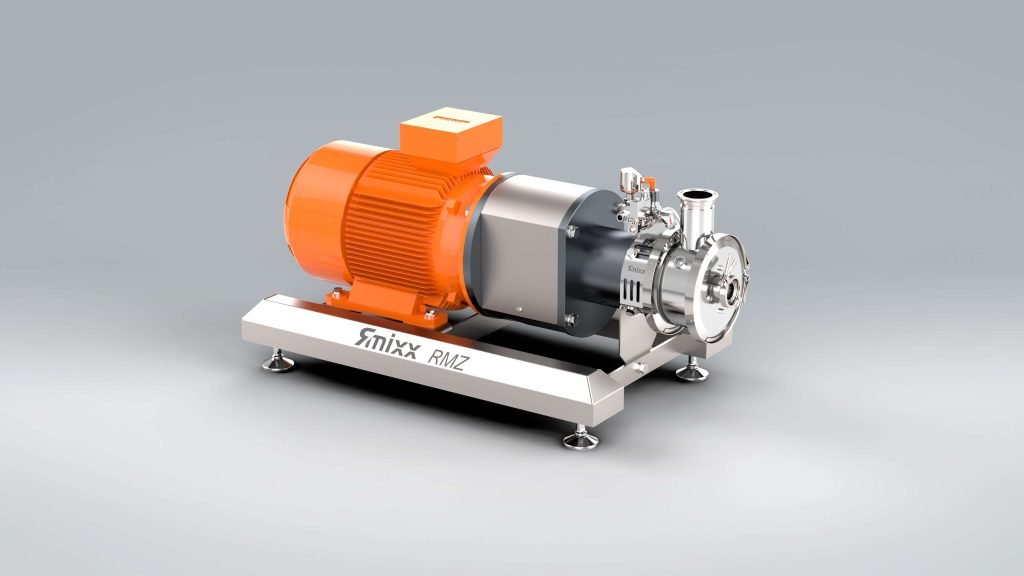 RMZ Inline-DispergiermaschineDispergiert direkt in der Rohrleitung oder über Rezirkulation. Schnell und reproduzierbar zu Emulsionen und Suspensionen.Entdecken Sie die RMZ›
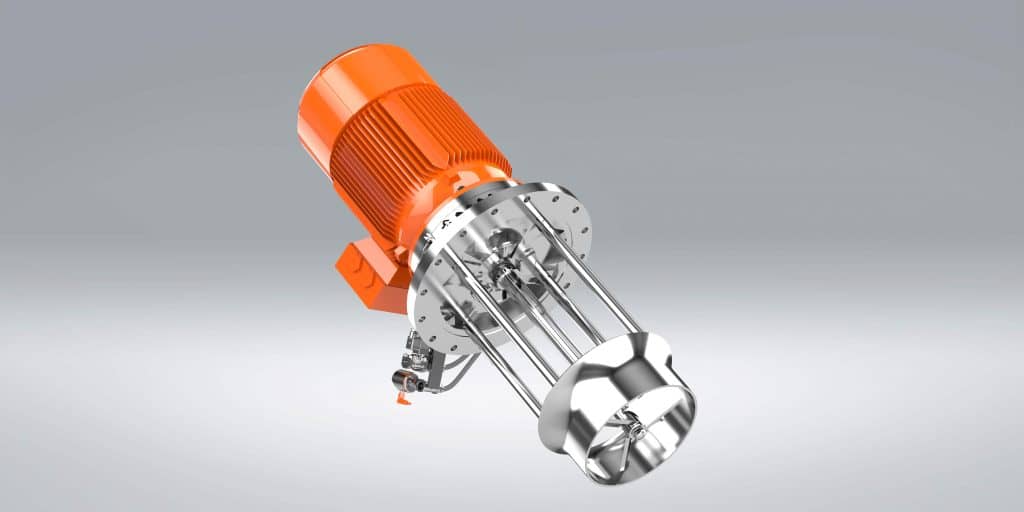 RMY LeitstrahlmischerMischt bei unterschiedlichen Viskositäten homogen und ohne Lufteintrag. Als Top Entry und Side Entry erhältlich.Entdecken Sie die RMY›
Die Maschinenauswahl kann nicht ausschließlich anhand des Produktnamens oder der Branche erfolgen. Viskositätsverlauf, Dichteunterschied, Benetzbarkeit, Pulverkohäsion, Luftempfindlichkeit, erforderliche Reinigung und gewünschte Betriebsweise bestimmen die Ausführung. Ein Versuch mit dem tatsächlichen Produkt ist insbesondere dann sinnvoll, wenn sich Laborverhalten, Produktionsmaßstab und Formulierung nicht ohne Weiteres vorhersagen lassen.
Die Maßstabsvergrößerung verändert gleichzeitig Strömung und Verweilzeit
Ein erfolgreicher Laborversuch verhindert Agglomerate im Produktionsmaßstab nur dann, wenn die relevanten Prozessmechanismen erhalten bleiben. Lediglich dasselbe Rührprinzip oder dieselbe Nenndrehzahl zu wählen, reicht nicht aus, da sich Behältergeometrie, Pulverzufuhr, Flüssigkeitshöhe, Zirkulationsweg und Verweilzeit gleichzeitig verändern. Das Verhältnis zwischen lokaler Scherung und vollständigem Chargenaustausch ist dabei wichtiger als ein einzelner Maschinenparameter.
Im kleinen Maßstab fällt Pulver häufig nahe am Mischorgan ein, und nahezu das gesamte Produkt erreicht schnell die Dispergierzone. In einem Produktionsbehälter kann dieselbe Zugabeposition einen langen Weg, ein Pulverfloß an der Oberfläche oder eine Wandablagerung verursachen. Was im Becherglas wie ein Dispergierproblem erscheint, erweist sich im größeren Maßstab daher regelmäßig als Transport- und Dosierproblem.
Erfassen Sie bei Versuchen nicht nur die Endqualität, sondern auch Zugabereihenfolge, Zufuhrverhalten, Viskositätsentwicklung, Temperaturverlauf, Lufteintrag und Probenahmestelle. Beurteilen Sie Proben zu repräsentativen Zeitpunkten und an repräsentativen Stellen; eine Probe aus einer intensiv behandelten Rezirkulationsleitung kann homogen erscheinen, während der Behälter noch Agglomerate enthält. RS Contracting kann Produktversuche in Coevorden oder vor Ort durchführen, wenn sich die Prozesswahl ohne Versuch nicht zuverlässig bestimmen lässt.
Wann mechanisches Dispergieren nicht die richtige Lösung ist
Mechanisches Dispergieren ist nicht die richtige Hauptlösung, wenn harte Aggregate, ein falscher Rohstoffzustand oder eine unzureichende kolloidale Stabilität das Problem verursachen. Stark verbundene Strukturen können Nassmahlen erfordern, während feuchtigkeitsgeschädigtes Pulver zunächst bei Lagerung und Handhabung behandelt werden muss. Bei Reagglomeration muss die Formulierung korrigiert werden, bevor zusätzliche Scherung eine dauerhafte Wirkung haben kann.
Auch Sicherheit und Reinigbarkeit begrenzen die Prozesswahl. Brennbare Pulverwolken können eine Beurteilung gemäß der ATEX-Richtlinie 2014/34/EU erfordern; eine staubfreie Zufuhr senkt die Exposition, ersetzt jedoch keine formelle Risikoanalyse und Zoneneinteilung. Bei Lebensmitteln, Kosmetika und pharmazeutischen Produkten müssen produktberührte Teile, Dichtungen, Toträume sowie die CIP- oder SIP-Strategie dem erforderlichen Hygienic Design entsprechen, wobei EHEDG- oder 3-A-Prinzipien als Gestaltungsrahmen dienen können.
Eine Anlage, die Klumpen verhindert, sich jedoch nur schwer vollständig reinigen lässt, verlagert das Qualitätsrisiko auf die nächste Charge. Produktreste in Spalten, Leitungen oder Dichtungszonen können eintrocknen und später als harte Teilchen zurückkehren. Die Reinigbarkeit muss daher bereits beim ersten Prozessentwurf berücksichtigt werden und nicht erst, nachdem die Dispergierleistung festgestellt wurde.
Die Freigabe muss mehr als sichtbare Klumpen messen
Eine Dispersion ist erst dann reproduzierbar, wenn die gewählte Qualitätsmessung zur Funktion des Endprodukts passt. Eine Sichtprüfung erkennt grobe Fish Eyes und Schwimmstoffe, sagt jedoch wenig über eine breite Teilchengrößenverteilung, unvollständige Hydratation oder spätere Sedimentation aus. Kombinieren Sie daher produktspezifische Messungen mit einem festgelegten Probenahmeverfahren.
-
Das Fehlen sichtbarer Klumpen beweist nicht, dass alle Teilchen vollständig benetzt, hydratisiert oder gelöst sind.
-
Eine stabile Viskositätsentwicklung kann wichtiger sein als die Viskosität unmittelbar nach dem Dispergieren.
-
Proben aus verschiedenen Behälterzonen zeigen, ob die Makrovermischung die gesamte Charge erreicht.
-
Eine Beurteilung nach der relevanten Ruhe- oder Lagerzeit zeigt, ob Teilchen erneut agglomerieren, aufrahmen oder sedimentieren.
-
Eine reproduzierbare Rezeptur legt sowohl die Einstellungen als auch Reihenfolge, Dosierweise und Prozessübergänge fest.
Bei Abweichungen muss die Analyse bis zu dem Zeitpunkt zurückgehen, an dem der Unterschied erstmals sichtbar wurde. Eine Endmessung zeigt, dass die Charge die Anforderungen nicht erfüllt, jedoch nicht, ob Pulverhandhabung, Benetzung, Scherung, Stabilisierung oder Probenahme die Ursache war. Diese prozessorientierte Erfassung verhindert, dass Bediener versuchen, jede Abweichung durch längeres Mischen zu korrigieren.
Häufig gestellte Fragen zu klumpenfreien Dispersionen
Warum verschwinden Agglomerate nicht durch längeres Mischen?
Längeres Mischen hilft nur, wenn die Agglomerate die aktive Misch- oder Dispergierzone weiterhin passieren und mechanisch aufbrechbar sind. Ein Fish Eye mit einer zähen, hydratisierten Außenschicht kann einen trockenen Kern lange abschirmen. Bei unzureichender Behälterumwälzung bewegt sich außerdem nur ein Teil der Charge durch die High-Shear-Zone, sodass zusätzliche Zeit hauptsächlich dasselbe Produkt behandelt.
Muss Pulver immer langsam zugegeben werden?
Pulver muss nicht grundsätzlich langsam, sondern im Gleichgewicht mit der verfügbaren Benetzungs- und Abtransportkapazität zugegeben werden. Ein kontrollierter Inline-Eintrag kann Pulver schneller verarbeiten als eine freie Schüttung auf eine Behälteroberfläche, da jeder Anteil direkt mit strömender Flüssigkeit zusammentrifft. Sobald sich Pulver ansammelt, Staub bildet oder als Pfropfen eingezogen wird, ist die Zufuhr zu hoch oder ungünstig positioniert.
Verhindert ein Rotor-Stator-System immer Fish Eyes?
Ein Rotor-Stator-System verhindert Fish Eyes nur, wenn Pulver und Flüssigkeit vor oder in der aktiven Zone gut zusammentreffen und das gebildete Agglomerat tatsächlich durch den Spalt gelangt. Ein leistungsstarker Dispergierkopf kompensiert keine Totzonen im Behälter, schlechte Pulverdosierung oder vorzeitige Gelbildung. Die Rotor-Stator-Wirkung ist somit ein Deagglomerationsmechanismus und kein Ersatz für kontrollierte Benetzung und Makrovermischung.
Wann ist ein Produktversuch erforderlich?
Ein Produktversuch ist erforderlich, wenn Benetzbarkeit, Thixotropie, Hydratation, Teilchenfestigkeit oder Luftempfindlichkeit nicht zuverlässig aus Rohstoffdaten abgeleitet werden können. Auch bei einer Maßstabsvergrößerung oder einer Änderung von Rezeptur, Pulverlieferant oder Zugabereihenfolge kann ein Versuch die Unsicherheit verringern. Verwenden Sie dabei das tatsächliche Produkt und beurteilen Sie sowohl die unmittelbare Dispersion als auch die Stabilität nach der relevanten Prozesszeit.
Wie verhindern Sie, dass Agglomerate nach dem Dispergieren erneut auftreten?
Reagglomeration verhindern Sie, indem Sie die freigesetzten Teilchen ausreichend voneinander getrennt halten. Dies kann von pH-Wert, Ionenstärke, Benetzungsmitteln, Stabilisatoren, Viskosität und Zugabereihenfolge abhängen. Wenn die Grenzflächenchemie ungünstig ist, führt zusätzliche Scherung nur vorübergehend zu kleineren Clustern; die Formulierung muss dann gemeinsam mit dem mechanischen Prozess optimiert werden.
Ein robuster Prozess beherrscht Kontakt, Transport und Stabilität
Agglomerate vermeiden Sie dauerhaft, indem Sie die gesamte Ursachenkette beherrschen: Pulverzustand, Dosierweise, erste Benetzung, Behälterumwälzung, lokale Schubspannung, Hydratation und abschließende Stabilisierung. High Shear ist dabei ein wichtiges Werkzeug, jedoch nicht der Ausgangspunkt der Diagnose. Beginnen Sie bei dem Zeitpunkt und der Stelle, an denen das erste abweichende Cluster entsteht.
Wenn diese Ursache nicht aus den Prozessbeobachtungen hervorgeht, bietet ein Versuch mit der tatsächlichen Rezeptur mehr Sicherheit als eine Auswahl allein anhand von Maschinennenndaten. Damit lässt sich feststellen, ob Batch-Dispergieren, Inline-Pulvereintrag, Rezirkulation, Leitstrahlmischen oder eine kombinierte Anlage den erforderlichen Strömungs- und Benetzungsmechanismus bereitstellt.