Prévenir les agglomérats lors de la dispersion est possible en mouillant chaque particule de poudre de manière contrôlée, en adaptant l’alimentation en poudre à l’écoulement de liquide disponible, puis en appliquant une contrainte de cisaillement suffisante. Une vitesse de rotation plus élevée ou un mélange plus long ne corrigent pas toujours une induction de poudres inadéquate, car une couche extérieure humide peut emprisonner un cœur sec. Le véritable point d’attention n’est donc pas seulement la quantité de cisaillement fournie par votre machine, mais aussi l’endroit et le moment où la poudre, le liquide et le cisaillement se rencontrent.
Un agglomérat est un groupe cohésif de particules qui, pendant le stockage, le dosage ou le mouillage, se comporte comme un ensemble plus grand. Lors de la dispersion, cette structure doit être mouillée et désagrégée sans que les particules libérées ne s’agglutinent à nouveau.
La prévention des agglomérats commence avant le cisaillement élevé
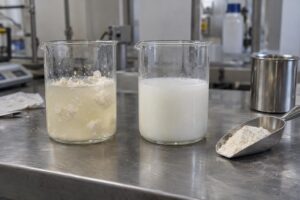
La prévention des agglomérats commence dès le premier contact entre la poudre et le liquide, et non lors de la dernière étape de dispersion. Dès qu’une poudre difficile à mouiller atteint la surface du liquide sous forme de masse compacte, sa partie extérieure peut se mouiller et gonfler tandis que le cœur reste sec. Il se forme alors un fish eye : une enveloppe élastique ou pâteuse autour d’une poudre non mouillée.
L’hypothèse la plus courante est qu’une puissance mécanique supplémentaire finit par briser chaque grumeau. Cela n’est vrai que si l’agglomérat traverse la zone active de dispersion, si la contrainte de cisaillement est suffisamment élevée et si la structure du produit tolère cette sollicitation. Dans une cuve où le macromélange est insuffisant, la partie centrale peut circuler vigoureusement tandis que les nappes de poudre flottantes, les zones de paroi et le fond sont à peine renouvelés.
Savez-vous si vos grumeaux se forment directement pendant l’alimentation en poudre ou seulement après que le produit a circulé pendant un certain temps ? Les grumeaux qui apparaissent immédiatement indiquent généralement un mouillage insuffisant ou une charge locale en poudre trop élevée. Les agglomérats qui réapparaissent ultérieurement nécessitent plutôt d’examiner la stabilisation, l’hydratation, l’augmentation de la viscosité ou la réagglomération.
Le mouillage détermine si le liquide peut pénétrer dans les pores
Une poudre ne se mouille correctement que lorsque le liquide peut remplacer ce qui occupe la surface des particules et pénétrer entre celles-ci. La tension superficielle, l’angle de contact, la forme des particules, la porosité et un éventuel comportement hydrophobe déterminent la facilité avec laquelle cela se produit. L’air emprisonné agit alors comme une barrière : le liquide n’atteint pas l’intérieur de l’agglomérat tant que cet air ne peut pas s’échapper.
Un grand vortex n’est donc pas automatiquement favorable. Le vortex peut entraîner la poudre vers le bas, mais aussi incorporer de l’air et introduire la poudre sous forme de paquets concentrés. Une induction contrôlée dans un flux de liquide crée généralement une plus grande surface de contact et évite que la tête de dispersion doive d’abord traiter une masse de poudre compacte.
“Dans la pratique, je constate souvent que l’on applique une puissance supplémentaire aux grumeaux, alors qu’un agglomérat doté d’une couche extérieure tenace contourne simplement la tête de dispersion comme une balle élastique.”
Bart Brouwer
Responsable commercial
Le cisaillement élevé ne devient efficace que lorsque le produit traverse effectivement la zone rotor-stator. Une ouverture plus étroite et une vitesse relative plus élevée augmentent généralement la contrainte de cisaillement locale, ce qui peut rompre les liaisons faibles entre les particules. L’influence de la géométrie de la tête, du débit de produit et de la recirculation est développée plus en détail dans le choix de la géométrie rotor-stator.
Trois causes différentes nécessitent trois interventions
Tous les amas de particules visibles ne correspondent pas au même problème, de sorte qu’un réglage standard unique suffit rarement. Vous devez distinguer les agglomérats déjà présents dans la poudre livrée, les grumeaux formés pendant le mouillage et les particules déjà désagrégées qui se regroupent à nouveau. Le moment de leur formation détermine à quel niveau de la chaîne de procédé vous devez intervenir.
Les agglomérats présents à la livraison se forment avant la phase liquide
Les poudres livrées peuvent déjà contenir des grumeaux en raison de l’humidité, de la pression, d’un stockage prolongé ou du comportement cohésif des particules. Un disperseur peut souvent désagréger les structures tendres, mais les morceaux durs peuvent rendre le dosage de la poudre irrégulier ou limiter l’induction avant d’atteindre la zone de dispersion. Le tamisage, la rupture des grumeaux, une vidange contrôlée et une alimentation régulière de la trémie peuvent alors être plus importants qu’un cisaillement supplémentaire dans le liquide.
Les grumeaux de mouillage sont produits par le procédé lui-même
Les grumeaux de mouillage se forment lorsque la quantité de poudre introduite localement dépasse ce que le liquide peut absorber et évacuer. Les particules extérieures se mouillent, gonflent ou se dissolvent partiellement et forment une barrière autour du cœur sec. Ce phénomène est fréquent avec les hydrocolloïdes, les épaississants, les amidons et d’autres poudres qui augmentent rapidement la viscosité, mais ce mécanisme peut également se produire avec des pigments, des minéraux et des principes actifs.
La réagglomération se produit après une désagglomération réussie
La réagglomération signifie que des particules déjà séparées reforment une structure plus grande. La cause ne réside alors pas principalement dans l’alimentation en poudre, mais dans une stabilisation insuffisante, un pH inadapté, des interactions ioniques, une température incorrecte ou une distance insuffisante entre les particules. Un cisaillement accru peut réduire temporairement la taille de l’amas, mais ne corrige pas durablement une formulation défavorable ou une chimie interfaciale inadéquate.
Le symptôme observé dans votre produit indique l’étape de procédé manquante
La forme, l’emplacement et le moment où les agglomérats deviennent visibles fournissent un premier diagnostic utile. Évaluez le produit pendant l’ajout, directement après la dispersion et après le temps de repos ou de stockage pertinent. L’examen du seul échantillon final peut masquer le fait que le problème est apparu plus tôt dans le lot.
| Observation | Cause probable | Première intervention sur le procédé |
|---|---|---|
| Grumeaux présentant une enveloppe humide et un cœur sec | Alimentation en poudre trop rapide ou trop concentrée, avec un mouillage insuffisant | Doser l’alimentation et introduire directement la poudre dans un flux de liquide actif |
| Poudre sèche ou couche flottante à la surface | Écoulement de surface insuffisant ou poudre difficile à mouiller | Adapter le point d’alimentation et le macromélange avant d’augmenter le cisaillement |
| Grumeaux sur la paroi, au fond ou à la ligne de liquide | Zones mortes, incrustations ou circulation insuffisante dans la cuve | Contrôler le profil d’écoulement, la géométrie de la cuve et la position de l’organe de mélange |
| Beaucoup de mousse en plus des grumeaux restants | Incorporation d’air due à la formation d’un vortex ou poudre entraînant de l’air | Aspirer la poudre dans des conditions contrôlées et limiter la chute libre |
| Dispersion fine immédiatement après la production, puis floculation ultérieure | Réagglomération due à une stabilité colloïdale insuffisante | Évaluer la formulation, l’ordre d’ajout, le pH et l’action du stabilisant |
| Granules durs dont la taille ne diminue pas | Agrégat fortement lié, contamination ou énergie de rupture appropriée insuffisante | Examiner la qualité de la poudre et déterminer si un broyage humide est nécessaire |
Les problèmes apparaissent-ils surtout sur la paroi et au fond, tandis que le centre de la cuve semble homogène ? Dans ce cas, un cisaillement local supplémentaire n’est généralement pas la première solution. La cuve doit d’abord transporter suffisamment de produit vers et à travers la zone active ; sinon, le disperseur traite à plusieurs reprises le même volume partiel.
Séquence de procédé pour prévenir les agglomérats lors de la dispersion
Un cycle de dispersion robuste distingue délibérément la préparation, le mouillage, la désagglomération et la stabilisation. Ces étapes peuvent se dérouler dans une seule installation, mais doivent rester identifiables du point de vue du procédé. Cela permet de mieux localiser les dysfonctionnements et d’améliorer la reproductibilité des recettes.
-
Conditionnez la phase liquide. Amenez le liquide à la composition et à la température propres au produit avant d’ajouter la poudre critique. Une viscosité, un pH ou une composition de solvants inadéquats peuvent ralentir le mouillage ou, au contraire, provoquer un gonflement prématuré.
-
Établissez d’abord un macromélange stable. L’écoulement dans la cuve doit acheminer du produit frais vers le point d’ajout et évacuer la matière mouillée. Un vortex profond n’est pas indispensable ; un profil d’écoulement maîtrisé, sans zones mortes, est plus important.
-
Ne dosez pas la poudre plus rapidement que le procédé ne peut la mouiller. La limite est déterminée par les propriétés de la poudre, la viscosité du liquide, le renouvellement de surface disponible et l’évacuation hors de la zone d’induction. Une accumulation au point d’alimentation indique directement que l’alimentation et l’absorption ne sont pas équilibrées.
-
Faites se rencontrer la poudre et le liquide de manière contrôlée. L’induction de poudres en ligne, le vide ou une alimentation batch appropriée peuvent limiter la chute libre, les poussières et la surconcentration locale. La méthode choisie doit permettre d’évacuer l’air sans entraîner la poudre dans le liquide sous forme de bouchon compact.
-
Appliquez le cisaillement de désagglomération au bon moment. L’action rotor-stator est efficace lorsque les agglomérats mouillés traversent la zone active étroite. Un cisaillement extrême appliqué trop tôt peut, avec certains produits, disperser finement l’air ou endommager des structures sensibles, tandis qu’un cisaillement trop tardif atteint difficilement les fish eyes déjà formés.
-
Accordez à l’hydratation ou à la dissolution le temps nécessaire. Une particule peut être divisée mécaniquement sans être complètement hydratée ou dissoute. N’évaluez donc pas uniquement le niveau de grumeaux visibles, mais aussi l’évolution de la viscosité, la distribution granulométrique et la fonctionnalité propre au produit.
-
Stabilisez et vérifiez le résultat. Contrôlez si la dispersion reste stable après la production, le transfert et le stockage. Un bon résultat immédiatement après le cisaillement élevé ne prouve pas encore que la réagglomération a été évitée.
Le moment où la viscosité augmente constitue un détail important de la recette. Votre viscosité augmente-t-elle déjà pendant l’alimentation en poudre, de sorte que le même mélangeur génère ensuite une circulation dans la cuve nettement plus faible ? Dans ce cas, n’ajoutez pas automatiquement en premier les composants fortement épaississants ; l’ordre optimal dépend de l’hydratation, de la formulation et des spécifications du produit.
Le cisaillement sans transport du produit laisse circuler les agglomérats
La désagglomération nécessite à la fois une contrainte de cisaillement locale et un transport suffisant du produit à travers la zone active. Le cisaillement élevé décrit ce qui se produit localement, tandis que le macromélange détermine quelle partie du lot reçoit ce traitement. Une bonne tête de dispersion associée à un profil d’écoulement défavorable peut ainsi entraîner une large distribution des temps de séjour et une qualité de produit variable.
Pour les produits de faible viscosité, une circulation turbulente peut renouveler relativement facilement le volume de la cuve. À mesure que la viscosité et la thixotropie augmentent, l’écoulement peut devenir localement laminaire et des zones présentant très peu d’échanges se forment plus facilement. Un mélangeur à jet, une géométrie à ancre ou une solution combinée de mélange et de dispersion peut alors être nécessaire pour alimenter continuellement la zone de dispersion.
Un cisaillement plus élevé n’est par ailleurs pas toujours préférable. Les cristaux, les fibres, les polymères, les gouttelettes d’émulsion ou les structures fonctionnelles peuvent être sensibles aux sollicitations mécaniques. La bonne question consiste donc à déterminer l’intensité minimale du procédé permettant d’obtenir une distribution granulométrique reproductible sans échauffement indésirable, incorporation d’air ou détérioration du produit ; des informations complémentaires sur cet arbitrage figurent dans plus ou moins de cisaillement.
Choisir l’équipement pour prévenir les agglomérats lors de la dispersion
L’équipement approprié dépend de l’endroit où le problème apparaît : lors du dosage, du mouillage, de la circulation dans la cuve ou de la désagglomération. Un disperseur batch assure un traitement direct dans la cuve, tandis qu’un système rotor-stator en ligne offre une zone active définie dans une conduite ou une boucle de recirculation. Pour comprendre la différence fondamentale, vous pouvez consulter la comparaison entre la dispersion en ligne et la dispersion batch.
Le traitement batch convient à un contrôle direct de chaque charge
Une configuration batch convient lorsque l’ordre de la recette, le contrôle visuel du procédé et la flexibilité entre les charges revêtent une grande importance. La tête de dispersion doit être placée de façon que le produit provenant de l’ensemble de la cuve soit acheminé vers elle et que la poudre n’arrive pas dans une zone mal traversée par l’écoulement. En cas de forte variation de la viscosité, une fonction de mélange distincte peut être nécessaire en complément de l’action locale à cisaillement élevé des disperseurs batch.
Le traitement en ligne associe l’induction à un flux de liquide actif
L’induction de poudres en ligne convient lorsque la poudre doit être incorporée de manière contrôlée, avec moins de poussières, directement dans un flux de liquide en circulation. Cette méthode ne prévient les grumeaux que si le débit de liquide, l’alimentation en poudre et les conditions de pression sont coordonnés ; une zone d’induction suralimentée peut toujours se boucher ou laisser passer un produit mal mouillé. Le fonctionnement et les points d’attention sont décrits plus en détail dans l’aspiration des poudres en ligne.
L’induction de poudres sans poussière, la désagglomération en ligne reproductible et une circulation suffisante dans la cuve correspondent à des fonctions différentes. Selon la recette, une seule machine peut combiner plusieurs fonctions, ou une combinaison de dissolution de poudres, de dispersion en ligne et de mélange à jet peut être nécessaire pour maîtriser à la fois le premier contact et l’homogénéité de l’ensemble du lot.
La machine adaptée à votre procédé
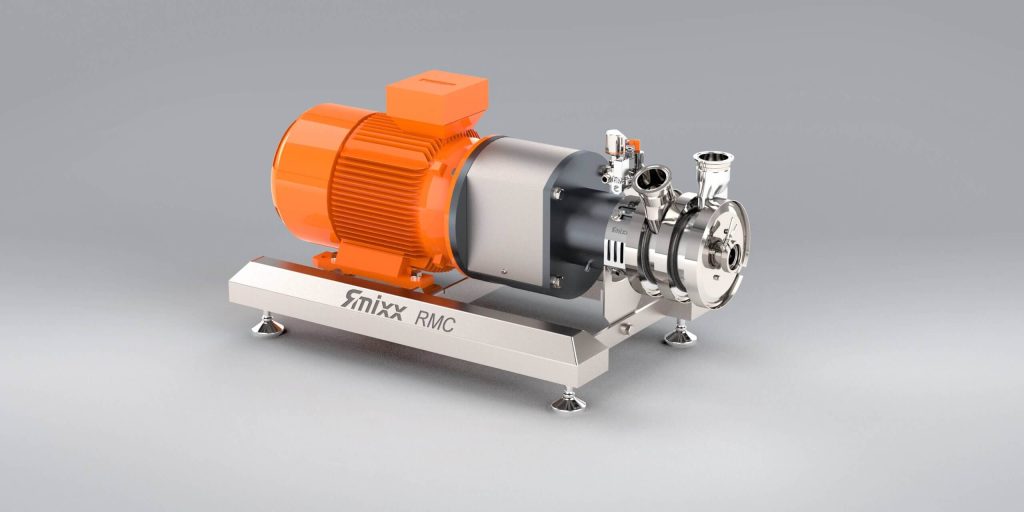 Machine de dissolution de poudres en ligne RMCAspire les poudres sans poussière, les dissout et les disperse en un seul passage. Aucun grumeau, aucune perte au déversement.Découvrez la RMC›
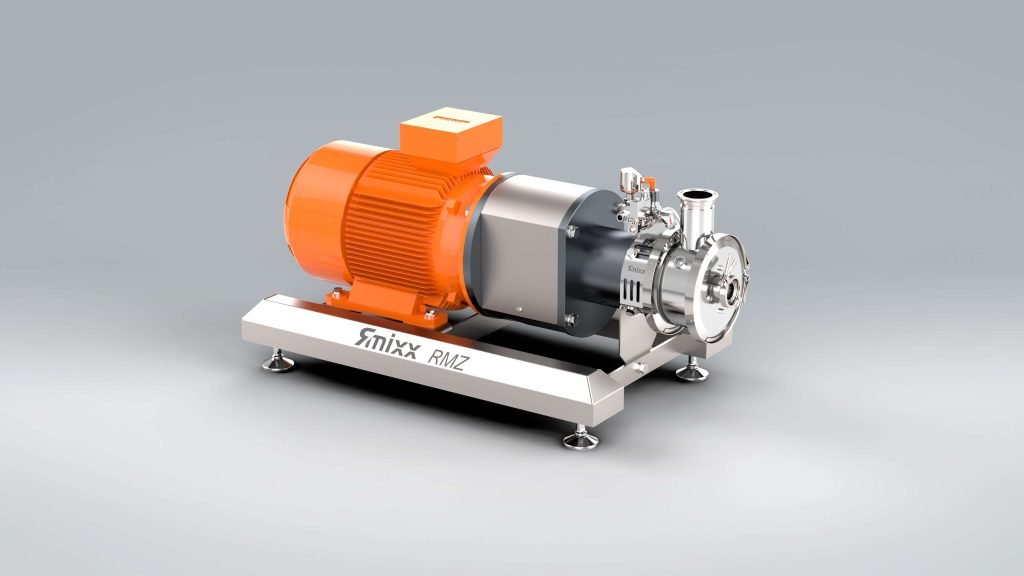 Disperseur en ligne RMZAssure la dispersion directement dans la conduite ou par recirculation. Permet d’obtenir rapidement et de manière reproductible des émulsions et des suspensions.Découvrez la RMZ›
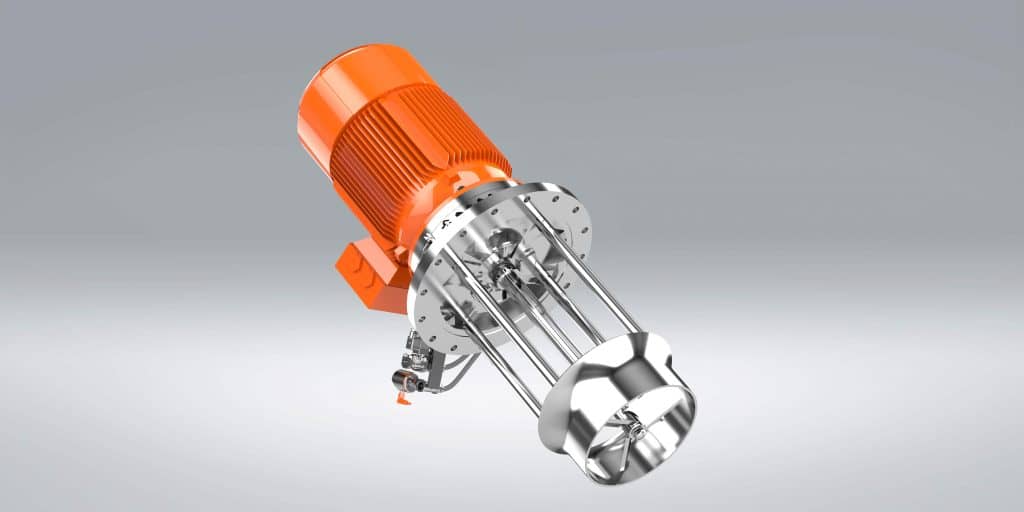 Mélangeur à jet RMYAssure un mélange homogène pour différentes viscosités, sans incorporation d’air. Disponible en version à entrée par le haut et à entrée latérale.Découvrez le RMY›
Le choix de la machine ne peut pas reposer uniquement sur le nom du produit ou le secteur d’activité. L’évolution de la viscosité, la différence de densité, la mouillabilité, la cohésion de la poudre, la sensibilité à l’air, le nettoyage requis et le mode d’exploitation souhaité déterminent la configuration. Un essai avec le produit réel est particulièrement utile lorsque le comportement en laboratoire, l’échelle de production et la formulation ne permettent pas de se prédire facilement les uns les autres.
Le changement d’échelle modifie simultanément l’écoulement et le temps de séjour
Un essai de laboratoire réussi ne prévient les agglomérats à l’échelle de production que si les mécanismes de procédé pertinents sont conservés. Choisir uniquement le même principe d’agitation ou la même vitesse nominale est insuffisant, car la géométrie de la cuve, l’alimentation en poudre, la hauteur de liquide, le trajet de circulation et le temps de séjour changent simultanément. Le rapport entre le cisaillement local et le renouvellement complet du lot est alors plus important qu’un seul paramètre de la machine.
À petite échelle, la poudre tombe souvent à proximité de l’organe de mélange et la quasi-totalité du produit atteint rapidement la zone de dispersion. Dans une cuve de production, la même position d’ajout peut entraîner un long trajet, une nappe flottante en surface ou un dépôt sur la paroi. Ce qui semble être un problème de dispersion dans un bécher s’avère donc régulièrement être, à plus grande échelle, un problème de transport et de dosage.
Lors des essais, consignez non seulement la qualité finale, mais aussi l’ordre d’ajout, le comportement de l’alimentation, l’évolution de la viscosité, l’évolution de la température, l’incorporation d’air et l’emplacement du prélèvement. Évaluez les échantillons à des moments et à des emplacements représentatifs ; un échantillon prélevé dans une conduite de recirculation soumise à un traitement intensif peut sembler homogène alors que la cuve contient encore des agglomérats. RS Contracting peut réaliser des essais de produit à Coevorden ou sur site lorsqu’il n’est pas possible de déterminer de manière fiable le choix du procédé sans essai.
Quand la dispersion mécanique n’est pas la bonne solution
La dispersion mécanique n’est pas la bonne solution principale lorsque le problème est causé par des agrégats durs, un état inadéquat de la matière première ou une stabilité colloïdale insuffisante. Les structures fortement liées peuvent nécessiter un broyage humide, tandis qu’une poudre endommagée par l’humidité doit d’abord être traitée au niveau du stockage et de la manutention. En cas de réagglomération, la formulation doit être corrigée avant qu’un cisaillement supplémentaire puisse produire un effet durable.
La sécurité et la nettoyabilité limitent également le choix du procédé. Les nuages de poussières combustibles peuvent nécessiter une évaluation conformément à la directive ATEX 2014/34/EU ; une alimentation sans poussière réduit l’exposition, mais ne remplace pas une analyse formelle des risques ni un classement des zones. Pour les produits alimentaires, cosmétiques et pharmaceutiques, les pièces en contact avec le produit, les joints, les espaces morts et la stratégie CIP ou SIP doivent correspondre au niveau de conception hygiénique requis, les principes EHEDG ou 3-A pouvant servir de cadre de conception.
Une installation qui prévient les grumeaux mais qui est difficile à nettoyer complètement déplace le risque qualité vers le lot suivant. Les résidus de produit présents dans les interstices, les conduites ou les zones d’étanchéité peuvent sécher et réapparaître ultérieurement sous forme de particules dures. La nettoyabilité doit donc être prise en compte dès la conception initiale du procédé, et non seulement après validation des performances de dispersion.
Le contrôle de libération doit mesurer davantage que les grumeaux visibles
Une dispersion n’est reproductible que lorsque la mesure de qualité choisie correspond à la fonction du produit final. L’inspection visuelle détecte les fish eyes grossiers et les particules flottantes, mais fournit peu d’informations sur une large distribution granulométrique, une hydratation incomplète ou une sédimentation ultérieure. Combinez donc des mesures propres au produit avec une procédure de prélèvement définie.
-
L’absence de grumeaux visibles ne prouve pas que toutes les particules sont entièrement mouillées, hydratées ou dissoutes.
-
Une évolution stable de la viscosité peut être plus importante que la viscosité mesurée immédiatement après la dispersion.
-
Des échantillons provenant de différentes zones de la cuve permettent de déterminer si le macromélange atteint l’ensemble du lot.
-
Une évaluation après un repos ou un stockage pertinent montre si les particules s’agglomèrent à nouveau, crèment ou sédimentent.
-
Une recette reproductible consigne à la fois les réglages, l’ordre, le mode de dosage et les transitions du procédé.
En cas d’écart, l’analyse doit remonter au moment où la différence est devenue visible pour la première fois. Une mesure finale indique que le lot n’est pas conforme, mais ne permet pas de déterminer si la cause réside dans la manutention de la poudre, le mouillage, le cisaillement, la stabilisation ou le prélèvement. Cet enregistrement axé sur le procédé évite que les opérateurs tentent de corriger chaque écart en prolongeant le mélange.
Questions fréquentes sur les dispersions sans grumeaux
Pourquoi les agglomérats ne disparaissent-ils pas avec un mélange plus long ?
Un mélange prolongé n’est utile que lorsque les agglomérats continuent de traverser la zone active de mélange ou de dispersion et qu’ils peuvent être rompus mécaniquement. Un fish eye doté d’une couche extérieure hydratée et tenace peut isoler durablement un cœur sec. En cas de circulation insuffisante dans la cuve, seule une partie du lot traverse en outre la zone à cisaillement élevé, de sorte que le temps supplémentaire traite principalement le même produit.
La poudre doit-elle toujours être ajoutée lentement ?
La poudre ne doit pas nécessairement être ajoutée lentement, mais son alimentation doit être équilibrée par rapport à la capacité disponible de mouillage et d’évacuation. Une induction contrôlée en ligne peut traiter la poudre plus rapidement qu’un déversement libre à la surface d’une cuve, car chaque fraction entre directement en contact avec le liquide en mouvement. Dès que la poudre s’accumule, génère de la poussière ou est aspirée sous forme de bouchon, l’alimentation est trop élevée ou mal positionnée.
Un rotor-stator prévient-il toujours les fish eyes ?
Un rotor-stator ne prévient les fish eyes que lorsque la poudre et le liquide se rencontrent correctement avant ou dans la zone active et que l’agglomérat formé traverse effectivement la fente. Une tête de dispersion puissante ne compense pas les zones mortes de la cuve, un mauvais dosage de la poudre ou une gélification prématurée. L’action rotor-stator est donc un mécanisme de désagglomération, et non un substitut à un mouillage maîtrisé et à un macromélange.
Quand un essai de produit est-il nécessaire ?
Un essai de produit est nécessaire lorsque la mouillabilité, la thixotropie, l’hydratation, la résistance des particules ou la sensibilité à l’air ne peuvent pas être déduites de manière fiable des données relatives aux matières premières. Un essai peut également réduire l’incertitude lors d’un changement d’échelle ou d’une modification de la recette, du fournisseur de poudre ou de l’ordre d’ajout. Utilisez alors le produit réel et évaluez aussi bien la dispersion immédiate que la stabilité après la durée de procédé pertinente.
Comment éviter que les agglomérats réapparaissent après la dispersion ?
Vous prévenez la réagglomération en maintenant les particules libérées suffisamment séparées les unes des autres. Cela peut dépendre du pH, de la force ionique, des agents mouillants, des stabilisants, de la viscosité et de l’ordre d’ajout. Lorsque la chimie interfaciale est défavorable, un cisaillement supplémentaire ne produit que temporairement des amas plus petits ; la formulation doit alors être optimisée conjointement avec le procédé mécanique.
Un procédé robuste maîtrise le contact, le transport et la stabilité
Vous prévenez durablement les agglomérats en maîtrisant l’ensemble de la chaîne causale : état de la poudre, mode de dosage, premier mouillage, circulation dans la cuve, contrainte de cisaillement locale, hydratation et stabilisation finale. Le cisaillement élevé constitue un outil important dans cette chaîne, mais il n’est pas le point de départ du diagnostic. Commencez par le moment et l’endroit où apparaît le premier amas anormal.
Lorsque cette cause ne ressort pas des observations du procédé, un essai avec la recette réelle offre davantage de certitude qu’un choix fondé uniquement sur les caractéristiques nominales de la machine. Il permet de déterminer si une dispersion batch, une induction de poudres en ligne, une recirculation, un mélange à jet ou une installation combinée fournit le mécanisme d’écoulement et de mouillage requis.