Pulver zu benetzen und Klumpenbildung zu vermeiden gelingt, indem jedes Teilchen kontrolliert mit ausreichend Flüssigkeit in Kontakt gebracht wird, bevor eine nasse Außenschicht einen trockenen Kern einschließen kann. Dies erfordert eine abgestimmte Pulverdosierung, Flüssigkeitszirkulation, Zuführposition und lokale Schubspannung; lediglich intensiver oder länger zu mischen behebt eine fehlerhafte Erstbenetzung in der Regel nicht. Die entscheidende Frage ist daher nicht, wie viel Mischleistung verfügbar ist, sondern was beim ersten Kontakt zwischen Pulver und Flüssigkeit geschieht.
Pulverbenetzung ist das Verdrängen von Luft an der Teilchenoberfläche durch eine Flüssigkeit, sodass die Teilchen dispergieren, hydratisieren oder sich auflösen können. Wenn dieser Prozess lokal zu schnell oder unvollständig verläuft, entstehen Agglomerate, schwimmende Pulverinseln, Anbackungen, Lufteintrag und eine schwankende Chargenqualität.
Klumpenbildung beginnt beim ersten Kontakt mit Flüssigkeit
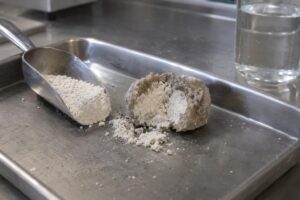
Ein Klumpen entsteht, wenn die äußeren Pulverteilchen bereits nass werden, während die Flüssigkeit das Innere der Pulvermasse nicht erreicht. Bei schnell hydratisierenden Pulvern kann die Außenseite zudem eine viskose oder gelartige Haut bilden. Diese Haut verlangsamt das weitere Eindringen der Flüssigkeit und schließt einen trockenen Kern ein.
Dieser Mechanismus tritt unter anderem bei Gummen, Stärke, Proteinen, Verdickungsmitteln, Pigmenten und feinen mineralischen Pulvern auf, doch nicht jedes Produkt verhält sich gleich. Die Benetzbarkeit hängt von Oberflächenspannung, Porosität, Teilchenform, Fettgehalt, Teilchengrößenverteilung und der Affinität zwischen Feststoff und Flüssigphase ab. Eine Rezeptur, die mit einem Pulver problemlos funktioniert, kann mit einem ähnlich aussehenden Pulver sofort agglomerieren.
Auch Luft spielt eine zentrale Rolle. Eine trockene Pulvermasse enthält Luft zwischen den Teilchen und um sie herum; die Flüssigkeit muss diese Luft verdrängen, um die gesamte Oberfläche zu benetzen. Wenn Pulver als kompakter Strom auf die Flüssigkeitsoberfläche fällt, kann eingeschlossene Luft das Eindringen der Flüssigkeit blockieren und das Pulver aufschwimmen lassen.
Entstehen Ihre Klumpen unmittelbar beim Einschütten und enthalten sie nach dem Aufschneiden noch trockenes Pulver? Dann liegt die primäre Ursache bei der Benetzung und nicht bei einer zu kurzen Mischzeit. Sind die Klumpen vollständig nass und lassen sie sich lediglich nicht weiter zerkleinern, können hingegen die verfügbare Scherung, Verweilzeit oder Rotor-Stator-Geometrie der begrenzende Faktor sein.
Benetzen, Dispergieren, Hydratisieren und Auflösen sind unterschiedliche Schritte
Eine gute Benetzung ist Voraussetzung für die weitere Verarbeitung, aber nicht dasselbe wie Dispergieren, Hydratisieren oder Auflösen. Beim Dispergieren werden feste Teilchen und Agglomerate in einer kontinuierlichen Flüssigphase verteilt. Beim Auflösen verschwindet der Feststoff letztlich auf molekularer Ebene, während Hydratisieren bedeutet, dass ein Stoff Wasser aufnimmt und dadurch seine Struktur oder Viskosität verändert.
-
Das Benetzen bringt die Flüssigkeit mit der verfügbaren Teilchenoberfläche in Kontakt und verdrängt die vorhandene Luft.
-
Die Deagglomeration zerkleinert zusammenhängende Teilchengruppen durch Schubspannung und turbulente Belastung.
-
Das Dispergieren verteilt die benetzten Teilchen so gleichmäßig wie möglich in der Flüssigphase.
-
Das Hydratisieren gibt dafür geeigneten Stoffen Zeit, Flüssigkeit aufzunehmen und ihre funktionellen Eigenschaften zu entwickeln.
-
Das Auflösen wird fortgesetzt, bis keine separate Feststoffphase mehr vorhanden ist, sofern Löslichkeit und Prozessbedingungen dies zulassen.
Diese Schritte können in derselben Anlage stattfinden, jedoch nicht immer gleichzeitig oder unter denselben optimalen Bedingungen. Eine hohe lokale Scherung kann Agglomerate zerkleinern, während für eine vollständige Hydratation eine ruhige Verweilphase erforderlich sein kann. Die Prozessabfolge muss daher zum tatsächlichen Materialverhalten passen und nicht nur zur gewünschten Endviskosität.
Symptome zeigen, wo die Benetzung fehlschlägt
Form und Position des Defekts zeigen häufig an, welcher Prozessschritt angepasst werden muss. Ein trockener Kern deutet auf einen Einschluss während der Erstbenetzung hin, während Sediment eher auf eine unzureichende Zirkulation, einen Dichteunterschied oder eine unzureichende Stabilisierung hinweisen kann. Die folgende Diagnose verhindert, dass alle Probleme fälschlicherweise mit einer höheren Drehzahl bekämpft werden.
| Beobachtung | Wahrscheinlicher Mechanismus | Gezielter Prozesseingriff |
|---|---|---|
| Klumpen mit trockenem Kern | Die Außenseite hydratisiert oder geliert, bevor Flüssigkeit eindringen kann. | Reduzieren Sie die lokale Pulverbelastung und führen Sie das Pulver direkt in einen aktiven Flüssigkeitsstrom ein. |
| Schwimmende Pulverschicht | Luft bleibt an hydrophoben oder schlecht benetzbaren Teilchen haften. | Vermeiden Sie das Einschütten auf eine ruhige Oberfläche und erzeugen Sie einen kontrollierten Flüssigkeitskontakt ohne übermäßigen Vortex. |
| Nasse, zähe Teilchengruppen | Die Teilchen sind benetzt, aber die vorhandene Schubspannung zerkleinert die Agglomerate nicht. | Setzen Sie lokale High-Shear-Bearbeitung oder eine geeignete Rotor-Stator-Zone ein. |
| Schaum und Volumenzunahme | Ein Vortex oder eine unruhige Pulverzufuhr zieht Luft in das Produkt ein. | Stabilisieren Sie die Flüssigkeitsströmung und führen Sie das Pulver unterhalb der Oberfläche oder direkt in den Produktstrom ein. |
| Anbackungen an Wand oder Flüssigkeitslinie | Pulver trifft außerhalb der aktiven Zirkulationszone auf eine nasse Oberfläche. | Verlegen Sie den Zuführpunkt und vermeiden Sie schlecht durchströmte Zonen in Behälter und Rohrleitungen. |
Eine ergänzende Beurteilung von Agglomeraten beim Dispergieren hilft dabei, zwischen Klumpen, die während der Zuführung entstehen, und Strukturen zu unterscheiden, die bereits im trockenen Pulver vorhanden waren. Dieser Unterschied bestimmt, ob Sie bei Lagerung und Dosierung, am Zuführpunkt oder in der Dispergierzone eingreifen müssen.
Die richtige Prozessabfolge verhindert, dass Klumpen überhaupt entstehen
Pulver muss in einem beherrschbaren Massenstrom einem Flüssigkeitsstrom mit ausreichender Aufnahmekapazität zugeführt werden. Der Prozess arbeitet am zuverlässigsten, wenn Zuführgeschwindigkeit, Zirkulation und Scherung aufeinander abgestimmt sind. Die einmalige Zugabe einer großen Pulvermenge überschreitet lokal die Benetzungskapazität, selbst wenn die Anlage im Durchschnitt über ausreichende Kapazität zu verfügen scheint.
-
Bereiten Sie die Flüssigphase für den Prozess vor. Sorgen Sie für die richtige Rezepturabfolge, Temperatur und Zusammensetzung, bevor das kritische Pulver zugegeben wird, da diese Faktoren Viskosität, Oberflächenspannung und Löslichkeit beeinflussen.
-
Bauen Sie eine vollständige Flüssigkeitszirkulation auf. Die Strömung darf nicht nur die Behältermitte bewegen, sondern muss auch das Produkt entlang von Wand, Boden und Flüssigkeitsoberfläche erneuern.
-
Stabilisieren Sie die Pulverzufuhr. Ein gleichmäßiger Massenstrom verhindert Spitzenbelastungen, Brückenbildung im Trichter und plötzliche Pulverpfropfen.
-
Führen Sie Pulver in den aktiven Flüssigkeitsstrom ein. Der Zuführpunkt muss jeden Teil des Pulverstroms schnell mit Flüssigkeit versorgen, ohne dass das Pulver zunächst auf eine nasse Wand oder eine ruhige Oberfläche gelangt.
-
Stellen Sie die Scherung zum richtigen Zeitpunkt bereit. Schubspannung ist während oder unmittelbar nach der Benetzung am wirksamsten, bevor Agglomerate durch Hydratation oder Verdickung fester werden.
-
Geben Sie dem Produkt die erforderliche Verweilzeit. Nach der Deagglomeration können Auflösung, Hydratation und Stabilisierung unter den zur Rezeptur passenden Bedingungen fortgesetzt werden.
Wissen Sie, in welcher Phase der Zugabe Ihre Viskosität am stärksten ansteigt? Wenn die Viskosität bereits während der Pulveraufnahme zunimmt, nimmt die Flüssigkeitszirkulation ab und dieselbe Zuführrate kann plötzlich zu hoch werden. Eine konstante Pulverdosierung ist dann nicht automatisch eine kontrollierte Dosierung; die Dosierung muss der sich verändernden Aufnahmekapazität des Produkts folgen.
„Der häufige Fehler in der Praxis besteht darin, bei Klumpen die Drehzahl zu erhöhen. Sie erwärmen damit lediglich das Produkt, während die Ursache bei der Pulverdosierung am ersten Kontaktpunkt liegt.“
Bart Brouwer
Vertriebsleiter
Der kritischste Moment liegt häufig, bevor ein Bediener einen Klumpen sehen kann. Sobald sich eine Gelhaut oder kompakte nasse Masse gebildet hat, erfordert die Behebung mehr Scherung und Verweilzeit, als wenn einzelne Teilchen sofort benetzt worden wären. Prävention verringert außerdem das Risiko einer Überbearbeitung des Produktanteils, der bereits korrekt dispergiert ist.
Mehr Scherung behebt keine unzureichende Makrovermischung
High Shear wirkt nur auf Produkt, das tatsächlich durch die aktive Dispergierzone strömt. Ein Rotor-Stator kann lokal eine hohe Schubspannung aufbauen, kompensiert jedoch keine Totzonen, Kurzschlussströmung oder Pulverschicht, die diese Zone nie erreicht. Die Kombination aus Makrovermischung und lokaler Deagglomeration bestimmt daher das Ergebnis.
Erreicht jeder Teil Ihrer Charge nachweislich die Dispergierzone oder bewegt sich hauptsächlich das Produkt um den Mischkopf? Bei einer zu geringen Bulkzirkulation kann die Mitte eines Behälters aktiv erscheinen, während Wand- und Bodenzonen kaum erneuert werden. Ein Leitstrahlmischer, eine angepasste Positionierung oder eine Rezirkulationsschleife kann dann relevanter sein als eine höhere lokale Umfangsgeschwindigkeit.
Eine engere oder intensivere Rotor-Stator-Zone erhöht in der Regel die lokale Belastung und kann nasse Agglomerate weiter zerkleinern. Dem stehen mögliche Nachteile gegenüber, etwa stärkere Erwärmung, Lufteintrag, Beschädigung empfindlicher Strukturen und unnötige Zerkleinerung von Teilchen. Die richtige Scherung wird daher durch den gewünschten Produkteffekt bestimmt und nicht durch die maximal verfügbare Leistung.
Batch und Inline erfordern eine unterschiedliche Beherrschung der Pulverbenetzung
Die Batchverarbeitung ermöglicht die direkte Kontrolle über eine Charge, während der Inline-Pulvereintrag das Pulver kontrolliert in einen bewegten Flüssigkeitsstrom einbringen kann. Keines der beiden Prinzipien ist universell besser. Die Wahl hängt unter anderem von Rezepturvariationen, Viskositätsverlauf, Staubbeherrschung, verfügbarer Rezirkulation und der Empfindlichkeit gegenüber Lufteintrag ab.
| Prozesskriterium | Batchzufuhr | Inline-Pulvereintrag |
|---|---|---|
| Erster Flüssigkeitskontakt | Stark von der Zuführposition und der Strömung an der Behälteroberfläche abhängig. | Erfolgt kontrolliert in einem Flüssigkeitsstrom oder einer Mischzone. |
| Pulverbelastung | Bei manueller Einschüttung oder instabiler Dosierung entsteht schnell eine Spitzenbelastung. | Die Zufuhr kann an die Aufnahmekapazität des Flüssigkeitsstroms gekoppelt werden. |
| Luft und Staub | Offenes Einschütten erhöht das Risiko von Staub und Lufteintrag. | Geschlossenes Einziehen kann Staubemissionen begrenzen, sofern Trichter und Zufuhr korrekt funktionieren. |
| Produktkontrolle | Geeignet, wenn Zugabereihenfolge und Kontrolle je Charge im Mittelpunkt stehen. | Geeignet für reproduzierbaren Eintrag, direkte Verarbeitung oder Rezirkulation. |
| Prozessbegrenzung | Die freie Flüssigkeitsoberfläche und die Makrovermischung sind häufig ausschlaggebend. | Druckverhältnisse, Viskosität und Rohrleitungswiderstand können den Eintrag begrenzen. |
Bei der Inline-Verarbeitung erfolgt die Pulveraufnahme nicht automatisch dadurch, dass eine Rohrleitung vorhanden ist. Es muss ein nutzbares Druckgefälle bestehen, die Flüssigkeit muss den Pulverstrom aufnehmen können und die Anlage muss nach dem Eintrag für ausreichende Benetzung und Dispergierung sorgen. Die Funktionsweise des Inline-Einziehens von Pulvern muss daher als vollständiger Strömungsprozess beurteilt werden.
Das Produktverhalten bestimmt die passende Prozesskonfiguration
Die beste Konfiguration ergibt sich aus der Kombination der Pulvereigenschaften und des sich verändernden Verhaltens der Flüssigphase. Ein frei fließendes, gut lösliches Pulver erfordert einen anderen Ansatz als ein hydrophobes Pigment, ein schnell quellendes Gummi oder ein schaumempfindliches Protein. Ohne Produktversuch lässt sich bei kritischen Rezepturen nicht zuverlässig vorhersagen, welche Geometrie und Prozessabfolge das beste Ergebnis liefern.
-
Schnelle Hydratation: Dosieren Sie so, dass jedes Teilchen unmittelbar auf ausreichend freie Flüssigkeit trifft, bevor eine Gelhaut entsteht.
-
Schlechte Benetzbarkeit: Vergrößern Sie den effektiven Flüssigkeitskontakt und begrenzen Sie Luft, die an der Teilchenoberfläche haften bleibt.
-
Stark ansteigende Viskosität: Stellen Sie die Bulkzirkulation während der gesamten Zugabe sicher und beurteilen Sie die Prozessphase mit der schlechtesten Strömung.
-
Schaumempfindlichkeit: Vermeiden Sie einen tiefen Vortex und wählen Sie eine Zuführmethode, die keine unnötige Luft mitreißt.
-
Zerbrechliche Teilchen oder Strukturen: Verwenden Sie nicht mehr Scherung, als für Benetzung und Deagglomeration erforderlich ist.
-
Abrasive Pulver: Berücksichtigen Sie Verschleiß, Werkstoffwahl und Wartungszugang bei der Anlagenkonstruktion.
Diese Kriterien können zum Pulvereintrag und zur Dispergierung in einer einzigen Inline-Strecke, zur Rezirkulation über eine Dispergiermaschine oder zu einem Batchprozess mit intensiver Leitstrahlmischung führen. Die Batch-Pulvereinzugsmischer zeigen beispielsweise, wie die Pulveraufnahme Teil des gesamten Mischkonzepts sein kann, anstatt einen separaten Einschüttvorgang darzustellen. Für andere Rezepturen ist hingegen eine direkte Inline-Verarbeitung oder eine homogene Behälterumwälzung geeigneter.
Die richtige Maschine für Ihren Prozess
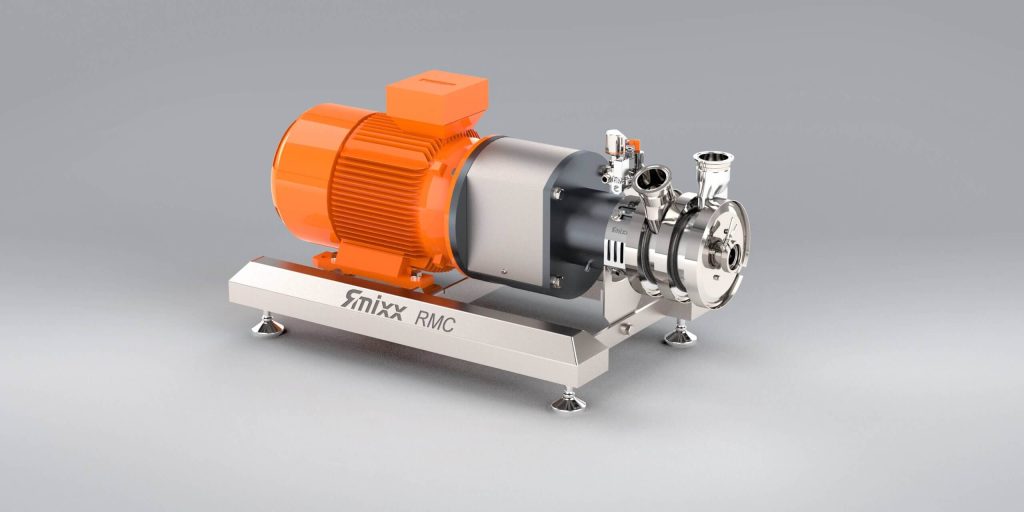 RMC Inline-PulverauflösemaschineZieht Pulver staubfrei ein, löst sie auf und dispergiert sie in einem Durchlauf. Keine Klumpen, keine Einschüttverluste.Entdecken Sie die RMC›
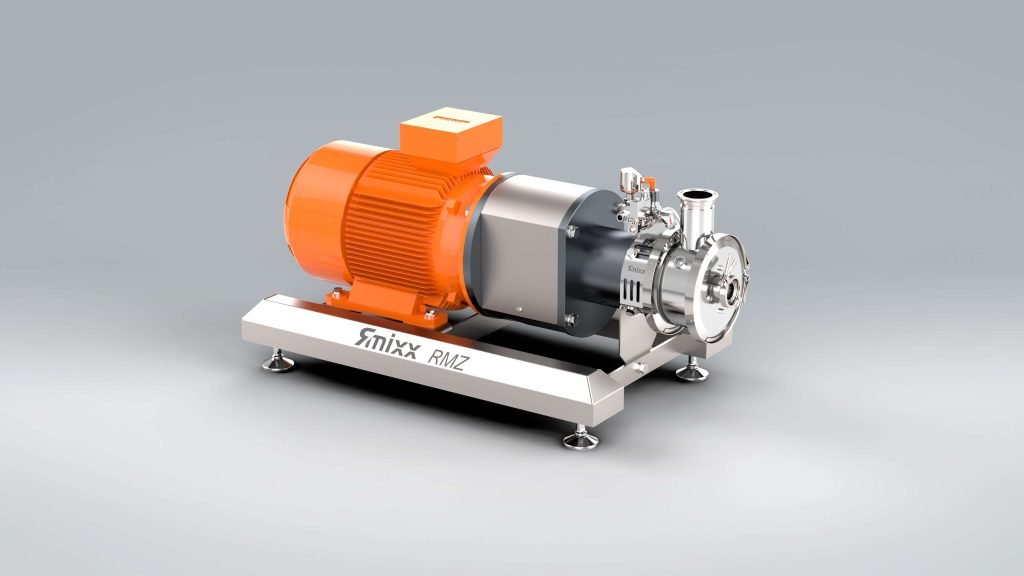 RMZ Inline-DispergiermaschineDispergiert direkt in der Rohrleitung oder über Rezirkulation. Schnell und reproduzierbar zu Emulsionen und Suspensionen.Entdecken Sie die RMZ›
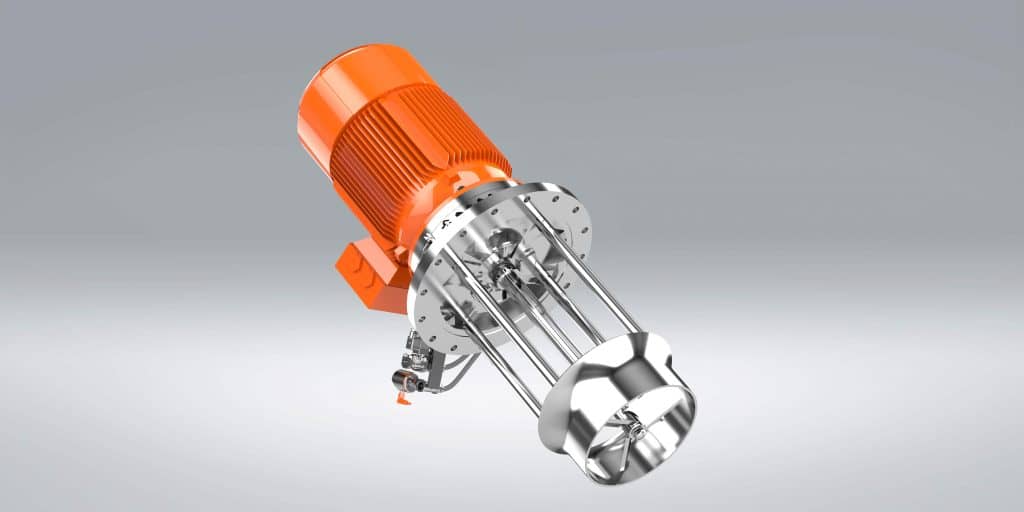 RMY LeitstrahlmischerMischt bei unterschiedlichen Viskositäten homogen und ohne Lufteintrag. Als Top Entry und Side Entry erhältlich.Entdecken Sie den RMY›
Die Maschinenwahl bleibt der Prozessroute untergeordnet. Eine leistungsstarke Inline-Dispergiermaschine korrigiert keine instabile Pulverzufuhr, und ein guter Leitstrahlmischer kann schlecht benetzbare Agglomerate nicht immer bis zur gewünschten Teilchengrößenverteilung zerkleinern. Bei kombinierten Problemen müssen Pulverhandling, Makrovermischung und lokale Scherung als ein System ausgelegt werden.
Luft, Staub und Reinigung sind Teil des Klumpenproblems
Ein Prozess, der Klumpen verhindert, aber viel Luft oder Staub einträgt, ist nicht wirklich beherrscht. Lufteintrag kann Schaum, Oxidation, Volumenfehler und instabile Produkteigenschaften verursachen. Staub kann zu Produktverlust und Verunreinigung führen und bei brennbaren Pulvern ein Explosionsrisiko darstellen.
Bei staubbildenden Pulvern muss der gesamte Weg von der Sackaufgabe oder Bulkzufuhr bis zum Flüssigkeitskontakt beurteilt werden. Wenn eine explosionsfähige Staubatmosphäre entstehen kann, sind Zoneneinteilung, Zündquellen und geeignete Geräte relevante Bestandteile der Auslegung gemäß dem anwendbaren ATEX-Rahmen, einschließlich Richtlinie 2014/34/EU für Geräte. Die Aspekte des explosionssicheren Pulverhandlings gelten somit auch, wenn das Endprodukt eine flüssige Suspension ist.
Die Reinigbarkeit beeinflusst ebenfalls die Reproduzierbarkeit. Produktreste in einem Trichter, einer Eintragsleitung, einem Rotor-Stator-Raum oder einem toten Rohrleitungsabschnitt können sich bei einer nachfolgenden Charge als bereits hydratisierter Klumpen lösen. Hygienic Design, Entleerbarkeit, Zugänglichkeit der Oberflächen und eine validierte CIP- oder SIP-Strategie sind insbesondere in der Lebensmittel-, Kosmetik- und Pharmaindustrie ausschlaggebend.
EHEDG-Richtlinien, 3-A Sanitary Standards und GMP-Rahmenwerke können je nach Branche und Anwendung Orientierung für Auslegung und Reinigbarkeit bieten. Eine hygienische Ausführung umfasst jedoch nicht nur eine glatte Oberfläche; auch Schweißnähte, Dichtungen, Produktretention und die Position der Reinigungseinrichtungen sind zu berücksichtigen. Weitere Hintergrundinformationen finden Sie unter hygienische Anlagenauslegung.
Scale-up erfordert die Beibehaltung von Kontaktzeitpunkt und Zirkulation
Ein Laborversuch ist erst dann repräsentativ, wenn dieselben bestimmenden Mechanismen im Produktionsmaßstab erhalten bleiben. Nur dieselbe Rezeptur und dieselbe Mischzeit zu verwenden, reicht nicht aus. Behältergeometrie, Füllhöhe, Pulverzufuhr, Zirkulationsweg, lokale Schubspannung und Verweilzeit verändern sich beim Scale-up nicht automatisch im gleichen Verhältnis.
Im kleinen Maßstab kann ein Bediener Pulver langsam über eine relativ große Flüssigkeitsoberfläche verteilen. Im Produktionsmaßstab wird derselbe Vorgang häufig durch Sackaufgabe oder einen Trichter ersetzt, wodurch ein wesentlich kompakterer Pulverstrom entsteht. Dadurch kann ein Prozess, der in R&D klumpenfrei erschien, während der Produktion dennoch eine nasse Außenschicht und trockene Kerne bilden.
Dokumentieren Sie bei Versuchen daher nicht nur die Endqualität, sondern auch die Abfolge und den Zustand während des Prozesses. Relevant sind unter anderem der Zeitpunkt des Viskositätsanstiegs, das Erscheinungsbild der Flüssigkeitsoberfläche, die Stelle, an der das Pulver verschwindet, das Vorhandensein von Luft, die Zirkulation entlang von Wand und Boden sowie die Anzahl der Passagen durch eine Inline-Zone. RS Contracting kann hierfür Versuche mit Kundenprodukt in Coevorden oder vor Ort durchführen.
Wann andere Maßnahmen wichtiger sind als Mischtechnik
Misch- und Dispergiertechnik ist nicht immer die richtige primäre Lösung für Klumpenbildung. Klumpen, die bereits während der Lagerung durch Feuchtigkeitsaufnahme, Temperaturschwankungen oder mechanische Verdichtung entstehen, müssen zunächst beim Pulverhandling und bei der Lagerung angegangen werden. Ein Klumpenbrecher, Fluidisator oder eine kontrollierte Dosierung kann dann wichtiger sein als zusätzliche Scherung in der Flüssigkeit.
Auch die Formulierung kann begrenzend sein. Eine andere Zugabereihenfolge, Vorverdünnung, trockene Vormischung oder ein geeignetes Benetzungsmittel kann den Flüssigkeitskontakt verbessern, sofern Produktqualität und Vorschriften dies zulassen. Bei chemischer Inkompatibilität, begrenzter Löslichkeit oder unerwünschten Reaktionsprodukten kann kein Mischer die Rezeptur unbegrenzt verarbeitbar machen.
Bei empfindlichen Produkten kann eine intensive Rotor-Stator-Verarbeitung sogar unerwünscht sein. Wenn die gewünschte Teilchenstruktur, Faserlänge oder funktionelle Agglomeration erhalten bleiben muss, ist eine mildere Mischmethode besser geeignet. Das Ziel ist nicht die höchste Scherung, sondern die geringste Prozessbelastung, mit der die erforderliche Benetzung, Verteilung und Stabilität reproduzierbar erreicht werden.
Häufig gestellte Fragen zur Pulverbenetzung und Klumpenbildung
Warum verschwinden Klumpen nicht, wenn ich länger mische?
Klumpen verschwinden nicht von selbst, wenn eine hydratisierte oder gelartige Außenschicht einen trockenen Kern abschließt. Die Flüssigkeit dringt dann nur langsam nach innen, während die normale Behälterumwälzung nicht genügend lokale Schubspannung erzeugt, um die Struktur aufzubrechen. Sie müssen zunächst feststellen, ob eine bessere Erstbenetzung, eine gezieltere Scherung oder beides erforderlich ist.
Muss Pulver immer unterhalb des Flüssigkeitsspiegels zugegeben werden?
Nein, das Pulver muss jedoch direkt in einen aktiven und ausreichend starken Flüssigkeitsstrom gelangen. Eine Zufuhr unterhalb der Oberfläche kann Staub und schwimmendes Pulver begrenzen, bei falscher Ausführung jedoch Luft ansaugen oder Rohrleitungen verstopfen. Die geeignete Position hängt von Benetzbarkeit, Viskosität, Dosierweise und verfügbarer Zirkulation ab.
Verhindert ein Rotor-Stator immer die Klumpenbildung?
Ein Rotor-Stator kann nasse Agglomerate wirksam belasten, verhindert ihre Entstehung jedoch nicht automatisch. Wenn sich Pulver vor dem Rotor-Stator zusammenballt, an der Wand anbackt oder eine schlecht durchströmte Behälterzone nicht verlässt, erreicht das Material die aktive Zone nur unzureichend. Makrovermischung, Pulverdosierung und Positionierung bleiben daher ebenso wichtig wie der Mischkopf.
Woher weiß ich, ob ein Produktversuch erforderlich ist?
Ein Produktversuch ist sinnvoll, wenn die Benetzbarkeit unbekannt ist, sich die Viskosität stark verändert, das Produkt schaumempfindlich oder die gewünschte Teilchengrößenverteilung kritisch ist. Auch beim Scale-up und bei Rezepturänderungen verhindert ein Versuch, dass die Maschinenwahl ausschließlich auf theoretischen Eigenschaften beruht. Beurteilen Sie während des Versuchs sowohl die Zwischenphasen als auch das Endprodukt.
Ein klumpenfreier Prozess beginnt vor der Dispergierzone
Die strukturelle Beherrschung der Klumpenbildung beginnt mit einer kontrollierten Pulverzufuhr, sofortigem Flüssigkeitskontakt und ausreichender Zirkulation durch die gesamte Anlage. Anschließend liefern Rotor-Stator-Wirkung, Rezirkulation oder Leitstrahlmischung die Schubspannung und Verweilzeit, die das jeweilige Produkt benötigt. Indem Sie diese Funktionen getrennt beurteilen, verhindern Sie, dass zusätzliche Mischzeit ein grundlegendes Benetzungsproblem verdeckt.
Die endgültige Konfiguration hängt von Rezeptur, Viskositätsverlauf, Dichte, Teilchenverhalten, Luftempfindlichkeit und Reinigungsanforderungen ab. Eine fundierte Auswahl nutzt daher Produktversuche und Prozessbeobachtungen anstelle einer allgemeinen Drehzahl oder einer Standardmaschine. So wird die Pulverbenetzung zu einem reproduzierbaren Prozessschritt statt zu einer nachträglichen Korrektur.