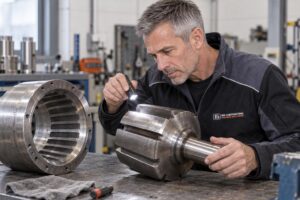
Verschleiß an Rotor und Stator zu erkennen, beginnt mit einer Kombination aus Prozessabweichungen, verändertem Geräusch- oder Schwingungsverhalten und einer Sichtprüfung des Rotor-Stator-Spalts und der Arbeitsflächen. Eine geringere Dispergierwirkung, längere Prozesszeit, Metallpartikel, Riefen, abgerundete Kanten oder lokaler Kontakt sind deutliche Hinweise, doch ein einzelnes Signal allein beweist noch nicht, dass das Rotor-Stator-Paar verschlissen ist. Die zentrale Frage lautet daher nicht nur, ob Verschleiß vorliegt, sondern auch, welcher Mechanismus ihn verursacht; ohne diese Diagnose kann ein neues Bauteil erneut vorzeitig beschädigt werden.
Rotor-Stator-Verschleiß ist ein Materialverlust oder eine bleibende Geometrieveränderung am rotierenden Rotor und am stillstehenden Stator, wodurch sich Spalt, Strömung und Scherwirkung einer Dispergiermaschine verändern.
Warten Sie nicht, bis die Maschine kaum noch dispergiert. Fortschreitender Verschleiß kann zu einer breiteren Partikelgrößenverteilung, Nachbearbeitung, Produktverunreinigung und ungeplantem Stillstand führen. Stellen Sie eine plötzliche Veränderung der Schwingungen fest, hören Sie schleifenden Kontakt oder finden Sie Metallpartikel, muss die Maschine gemäß dem geltenden Sicherheitsverfahren gestoppt und inspiziert werden.
Verschleiß an Rotor und Stator anhand von sechs Signalen erkennen
Die zuverlässigste Diagnose ergibt sich, wenn mehrere Signale gleichzeitig in dieselbe Richtung weisen. Prozessleistung, mechanisches Verhalten und sichtbarer Zustand müssen daher gemeinsam beurteilt und mit einem bekannten Ausgangszustand verglichen werden.
| Signal | Was Sie feststellen | Mögliche Erklärung | Erforderliche Kontrolle |
|---|---|---|---|
| Geringere Dispergierwirkung | Das gewünschte Produktergebnis erfordert mehr Durchläufe oder eine längere Rezirkulation | Ein größerer effektiver Spalt oder abgerundete Arbeitskanten verringern die lokale Schubspannung | Vergleichen Sie Rezeptur, Temperatur, Viskosität, Verweilzeit und Rotor-Stator-Geometrie |
| Breiteres oder wechselndes Produktergebnis | Partikelverteilung, Homogenität oder Emulsionsqualität variiert zwischen den Chargen | Ungleichmäßiger Verschleiß verändert die Strömung durch die Öffnungen | Prüfen Sie sowohl die Produktdaten als auch das vollständige Umfangsbild von Rotor und Stator |
| Verändertes Geräusch- oder Schwingungsbild | Die Maschine klingt rauer, pulsiert oder zeigt neue Schwingungen | Unwucht, Lagerprobleme, Ausrichtungsfehler, Fremdmaterial oder Rotor-Stator-Kontakt | Stoppen Sie die Maschine sicher und prüfen Sie Antrieb, Lagerung, Befestigung und Prozesskopf |
| Sichtbarer Materialabtrag | Kanten sind abgerundet, Oberflächen poliert oder Öffnungen verformt | Abrasion, Erosion, Kavitation oder chemischer Angriff | Vergleichen Sie mit Referenzfotos und den zulässigen Abmessungen des Herstellers |
| Riefen oder lokale Beschädigung | Kratzer, Grate, Ausbrüche oder einseitige Kontaktspuren sind sichtbar | Fremdkörper, exzentrischer Lauf, Montagefehler oder Verformung | Untersuchen Sie die Ursache vor dem Neustart oder Austausch |
| Partikel im Produkt oder in der Spülflüssigkeit | Bei der Kontrolle treten unerklärliche metallartige Fragmente auf | Aktiver Materialverlust am Prozesskopf, an Rohrleitungen oder anderen Komponenten | Isolieren Sie die Quelle und beurteilen Sie die Produktsicherheit gemeinsam mit QA oder QC |
Die Prozessleistung verschlechtert sich meist allmählich
Eine verschlissene Rotor-Stator-Kombination baut Druck- und Geschwindigkeitsgradienten in der Arbeitszone weniger effektiv auf. Wenn scharfe Arbeitskanten abrunden oder der Spalt zunimmt, sinkt die lokale Schubspannung und Agglomerate werden weniger intensiv beansprucht. Das Produkt muss dadurch möglicherweise länger rezirkulieren, bevor dieselbe Feinheit, Homogenität oder Emulsionsqualität erreicht wird.
Wissen Sie, ob die derzeit längere Prozesszeit tatsächlich durch den Prozesskopf verursacht wird, oder haben sich gleichzeitig Viskosität, Pulverzufuhr, Temperatur oder Rezepturreihenfolge geändert? Diese Frage ist wesentlich, da eine steigende Viskosität den Volumenstrom und die Verweilzeit beeinflusst und damit dasselbe Symptom verursachen kann. Die Funktion der Geometrie wird unter Rotor-Stator-Geometrie und Partikelzerkleinerung ausführlicher behandelt.
Geräusche und Schwingungen machen plötzliche Schäden sichtbar
Ein neuer Ton, ein pulsierendes Geräusch oder eine abrupte Schwingung ist kein normaler Beleg für gleichmäßigen Verschleiß, sondern ein Grund, unverzüglich nach einem mechanischen Problem zu suchen. Rotor-Stator-Kontakt, ein loses Bauteil, Lagerschäden, Unwucht oder ein harter Fremdkörper können in kurzer Zeit wesentlich größere Schäden verursachen als allmähliche Abrasion.
Beurteilen Sie Geräusche niemals, indem Sie in der Nähe eines laufenden Prozesskopfs zuhören oder Schutzeinrichtungen entfernen. Nutzen Sie verfügbare Trenddaten und befolgen Sie das Sicherheits- und Verriegelungsverfahren der Anlage. Die Maschine weiterlaufen zu lassen, um zu sehen, ob das Geräusch von selbst verschwindet, kann eine reparierbare Beschädigung in einen Ausfall von Prozesskopf, Welle oder Lagerung verwandeln.
Das Verschleißbild zeigt, woher die Belastung stammt
Gleichmäßig polierte Arbeitsflächen passen eher zu erosiver oder abrasiver Belastung, während eine einseitige Kontaktspur auf ein geometrisches oder mechanisches Problem hindeutet. Tiefe Riefen und abgebrochene Kanten sind häufiger auf harte Fremdkörper zurückzuführen. Grübchenbildung, Verfärbungen und eine schwammartige Oberfläche können dagegen chemischem Angriff oder Kavitation ähneln.
Eine glänzende Oberfläche ist nicht automatisch ein Ausmusterungsgrund. Manche Produkte polieren das Material, ohne dass die funktionale Geometrie unmittelbar außerhalb der Toleranz liegt. Umgekehrt kann ein Rotor optisch einwandfrei aussehen, während abgerundete Kanten und ein veränderter Spalt die Dispergierwirkung bereits beeinträchtigen.
Die Form der Spur ist daher häufig aussagekräftiger als der Glanzgrad. Fotos eines neuen oder zuvor freigegebenen Prozesskopfs, die aus festen Positionen aufgenommen wurden, machen kleine Veränderungen wesentlich besser erkennbar als eine Prüfung aus dem Gedächtnis.
“In der Praxis sehen wir, dass Bediener Leistungsverluste häufig durch eine Erhöhung der Drehzahl ausgleichen. Damit kaschiert man den Verschleiß vorübergehend, beschleunigt aber den letztendlichen Schaden.”
Bart Brouwer
Vertriebsleiter
Bei einer Beurteilung aus der Ferne reichen Produktdaten und Fotos allein nicht immer aus. Der zulässige Spalt, die Materialwahl und die Ausmusterungskriterien unterscheiden sich je nach Ausführung, während die praktische Belastung von Viskosität, Dichte, Partikelhärte, Konzentration, Temperatur und Betriebsweise abhängt.
Vier Verschleißmechanismen erfordern jeweils eine andere Maßnahme
Verschleiß an Rotor und Stator ist keine eigenständige Störung, sondern die Folge von Abrasion, Kontakt, Kavitation oder Korrosion. Der Austausch von Bauteilen stellt die Geometrie wieder her, verhindert eine Wiederholung jedoch nur, wenn auch der dominante Mechanismus beseitigt wird.
Abrasion und Erosion durch den Produktstrom
Abrasiver Verschleiß entsteht, wenn sich harte Partikel entlang der Arbeitsflächen bewegen und dort Material herausschneiden oder wegpolieren. Erosion entsteht durch wiederholten Aufprall von Produkt und Partikeln, insbesondere an Stellen, an denen sich die Strömung beschleunigt oder ihre Richtung abrupt ändert. Eine höhere Feststoffbelastung, schlecht benetzte Agglomerate und harte Kontaminanten können diese Belastung erhöhen.
Die häufigste Annahme ist, dass eine höhere Umfangsgeschwindigkeit ausschließlich zu einem besseren Dispergierergebnis führt. Eine höhere Relativgeschwindigkeit erhöht in der Regel auch die mechanische Belastung von Rotor, Stator und Produktpartikeln. Mehr Scherung ist daher nicht selbstverständlich besser; der erforderliche Energieeintrag muss zum Material und zum gewünschten Endpunkt passen.
Mechanischer Kontakt durch Ausrichtung, Lagerung oder Montage
Rotor und Stator sollten während des normalen Betriebs nicht unkontrolliert gegeneinander laufen. Einseitige Kratzer, ringförmige Kontaktspuren, Grate und lokale Wärmeverfärbungen können auf Exzentrizität, Wellendurchbiegung, beschädigte Lager, verformte Bauteile oder fehlerhafte Montage hindeuten.
Ist der Verschleiß auf einer Seite deutlich stärker als auf der gegenüberliegenden Seite? Dann ist eine gleichmäßige Produktabrasion unwahrscheinlich und zunächst müssen Rundlauf, Befestigung, Lagerung und Montage untersucht werden. Nur das beschädigte Rotor-Stator-Paar auszutauschen, ist in dieser Situation nicht die richtige Lösung, da die mechanische Ursache bestehen bleibt.
Kavitation und unzureichende Produktzufuhr
Kavitation kann auftreten, wenn lokal Dampf- oder Gasblasen entstehen und anschließend in einem Hochdruckbereich implodieren. Die wiederholte lokale Belastung kann Grübchenbildung verursachen und geht mitunter mit einem knatternden oder kiesartigen Geräusch einher. Lufteintrag, ungünstige Zulaufbedingungen, eine Verstopfung oder eine unzureichende Produktzufuhr können ein vergleichbar unruhiges Strömungsbild verursachen.
Prüfen Sie daher nicht nur den Prozesskopf, sondern auch die Zulaufleitung, Ventilstellungen, Filter, den Produktfüllstand und die Entlüftung. Bei viskosen Produkten kann eine Leitung scheinbar gefüllt sein, während die Zufuhr zur Rotor-Stator-Zone dennoch unzureichend bleibt. Ein Prozesskopf, der teilweise trockenläuft, verfügt außerdem nicht über die kühlende und schmierende Wirkung des Produkts.
Korrosion und falsche Materialverträglichkeit
Chemischer Angriff kann wie Verschleiß aussehen, erfordert jedoch eine andere Korrektur als Abrasion. Produktbestandteile, Reinigungsmittel, Konzentrationen, Temperatur und Kontaktzeit können das Grundmaterial, Schweißnähte oder Oberflächen angreifen. Loch- und Spaltkorrosion sind besonders relevant, wenn Produktreste oder Reinigungsflüssigkeit lokal zurückbleiben.
Beurteilen Sie im Zweifelsfall das gesamte Reinigungsregime einschließlich CIP-Schritten, Nachspülen und Stillstandsbedingungen. Hygienic Design gemäß den Grundsätzen unter anderem der EHEDG hilft, Produktansammlungen und schwer zu reinigende Bereiche zu begrenzen, ersetzt jedoch keine Verträglichkeitsprüfung. Mehr Kontext finden Sie unter hygienische Konstruktion und Reinigung.
Verschleiß an Rotor und Stator prüfen, ohne Symptome zu verwechseln
Eine gute Prüfung verläuft von den Prozessdaten über die sichere Demontage und erst danach zur Entscheidung über einen Austausch. So verhindern Sie, dass normale Gebrauchsspuren zur Ausmusterung führen oder ein mechanischer Defekt fälschlicherweise als Produktverschleiß erfasst wird.
- Dokumentieren Sie die Prozessabweichung. Notieren Sie, welches Qualitätsmerkmal, Geräusch, Schwingungsbild oder welcher zeitliche Verlauf sich verändert hat und bei welchem Produkt und in welcher Prozessphase dies geschieht.
- Schließen Sie Unterschiede bei Rezeptur und Bedienung aus. Vergleichen Sie Temperatur, Viskosität, Produktreihenfolge, Pulverdosierung, Ventilstellungen, Rezirkulationsweg und Reinigungsstatus mit einem freigegebenen Lauf.
- Versetzen Sie die Anlage in einen sicheren Zustand. Stoppen, isolieren und verriegeln Sie alle relevanten Energiequellen gemäß den Verfahren und der Anleitung der Anlage, bevor Sie eine Schutzabdeckung oder den Prozesskopf öffnen.
- Reinigen Sie vor der Sichtprüfung. Ein Produktfilm kann Kratzer verbergen, während eingetrocknetes Produkt fälschlicherweise wie Korrosion oder Materialabbau aussehen kann.
- Prüfen Sie Rotor und Stator als Paar. Prüfen Sie den gesamten Umfang, Vorder- und Rückseite, Öffnungen, Zähne, Schlitze, Befestigungen und Übergangszonen bei guter Beleuchtung.
- Prüfen Sie die dahinterliegende Mechanik. Beurteilen Sie Lagerung, Welle, Rundlauf, Befestigung und Dichtung, wenn das Verschleißbild asymmetrisch ist oder Kontaktspuren zeigt.
- Vergleichen Sie mit Referenzen und Toleranzen. Verwenden Sie frühere Fotos, Wartungsberichte und die Abmessungen oder Ausmusterungskriterien, die für die jeweilige Maschine gelten.
- Dokumentieren Sie Ursache und Maßnahme. Erfassen Sie nicht nur, was ausgetauscht wurde, sondern auch, welcher Verschleißmechanismus wahrscheinlich war und welche Prozess- oder Wartungsmaßnahme eine Wiederholung verhindern soll.
Verfügen Sie über eine Ausgangsmessung der Rotor-Stator-Geometrie und des Produktergebnisses nach der Inbetriebnahme? Ohne diese Referenz bleibt die Beurteilung weitgehend subjektiv. Eine festgelegte Prüfmethode macht eine trendmäßige Verschlechterung sichtbar, bevor eine Charge außerhalb der Spezifikation liegt.
Rotor und Stator müssen als funktionales Paar beurteilt werden
Nur den Rotor oder nur den Stator zu betrachten, vermittelt ein unvollständiges Bild des effektiven Spalts. Ein begrenzter Materialverlust an beiden Teilen kann gemeinsam eine relevante Geometrieveränderung verursachen. Auch kann eine neue Komponente gegenüber einer ungleichmäßig verschlissenen Gegenkomponente ein abweichendes Strömungs- oder Kontaktbild hervorrufen.
Das bedeutet nicht, dass Rotor und Stator immer gemeinsam ausgetauscht werden müssen. Ob ein separater Austausch technisch vertretbar ist, hängt von Ausführung, Passung, Verschleißverteilung und den Vorgaben des Herstellers ab. Ohne produkt- und maschinenspezifische Prüfung lässt sich dafür kein allgemeiner Ausmusterungswert angeben.
Wann ein Austausch erforderlich ist und wann gerade nicht
Ein Austausch ist erforderlich, wenn die Geometrie außerhalb der zulässigen Abmessungen liegt, die strukturelle Integrität beeinträchtigt ist, Kontaktschäden vorliegen oder das erforderliche Prozessergebnis nicht mehr reproduzierbar erreicht werden kann. Eine kosmetische Spur ohne messbare oder funktionale Veränderung ist dagegen nicht automatisch ein Grund, Bauteile auszumustern.
- Eine plötzlich auftretende Kontaktspur erfordert vor der Montage neuer Bauteile eine Untersuchung von Ausrichtung und Lagerung.
- Metallpartikel erfordern eine Untersuchung der Quelle und eine Beurteilung des betroffenen Produkts durch QA oder QC.
- Eine allmähliche Leistungsabnahme muss zunächst von Änderungen an Rezeptur, Viskosität und Prozessbedingungen abgegrenzt werden.
- Korrosion erfordert eine Prüfung der Materialverträglichkeit und Reinigungschemie, nicht nur einen Austausch.
- Wiederholt schneller Verschleiß macht einen Prozessversuch oder eine erneute Prüfung der Geometrie und Materialwahl erforderlich.
Ein Rotor-Stator-Prozess ist außerdem nicht für jede Mischaufgabe die beste Lösung. Wenn das Produkt nur Makromischung oder Auflösen mit geringer Scherung benötigt, kann ein Leitstrahlmischer besser geeignet sein und unnötigen Energieeintrag und Verschleiß vermeiden. Wenn hingegen intensives Dispergieren, Inline-Pulvereintrag oder kontrollierte Rezirkulation erforderlich ist, muss der gewählte Prozesskopf auf diese Aufgabe und das Produkt abgestimmt werden.
Die praktische Auswahl reicht daher von einer Inline-Dispergiermaschine für eine intensive Behandlung in der Rohrleitung oder über Rezirkulation bis zu einer Pulverauflösemaschine für den kontrollierten Eintrag und einem Leitstrahlmischer für eine homogene Umwälzung ohne unnötig hohe Scherung.
Die richtige Maschine für Ihren Prozess
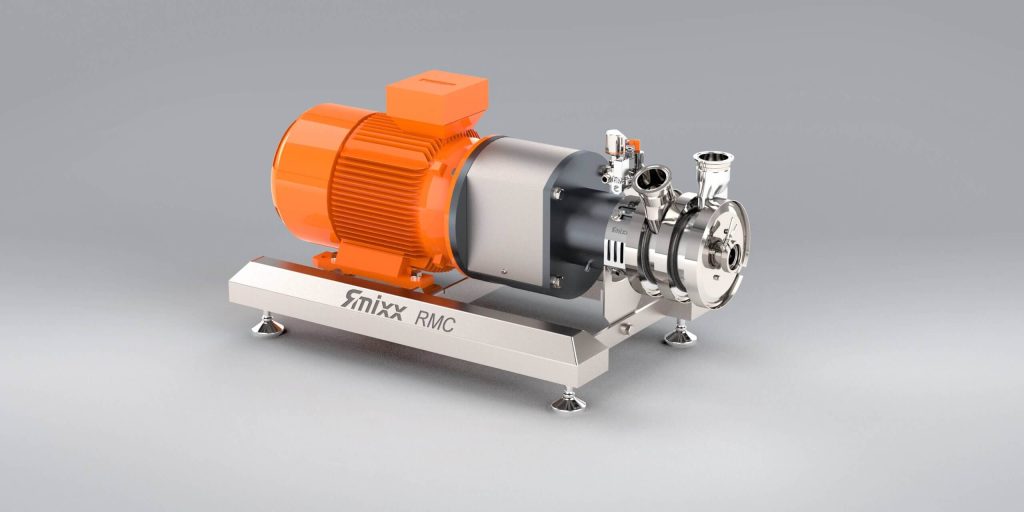 RMC Inline-PulverauflösemaschineZieht Pulver staubfrei ein, löst sie auf und dispergiert sie in einem Durchlauf. Keine Klumpen, keine Schüttverluste.Entdecken Sie die RMC›
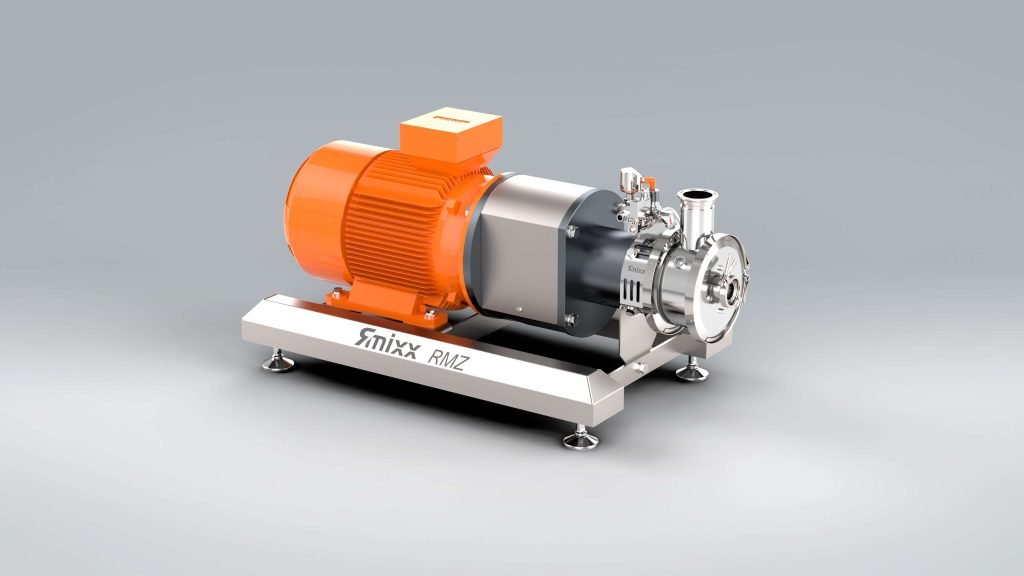 RMZ Inline-DispergiermaschineDispergiert direkt in der Rohrleitung oder über Rezirkulation. Schnell und reproduzierbar zu Emulsionen und Suspensionen.Entdecken Sie die RMZ›
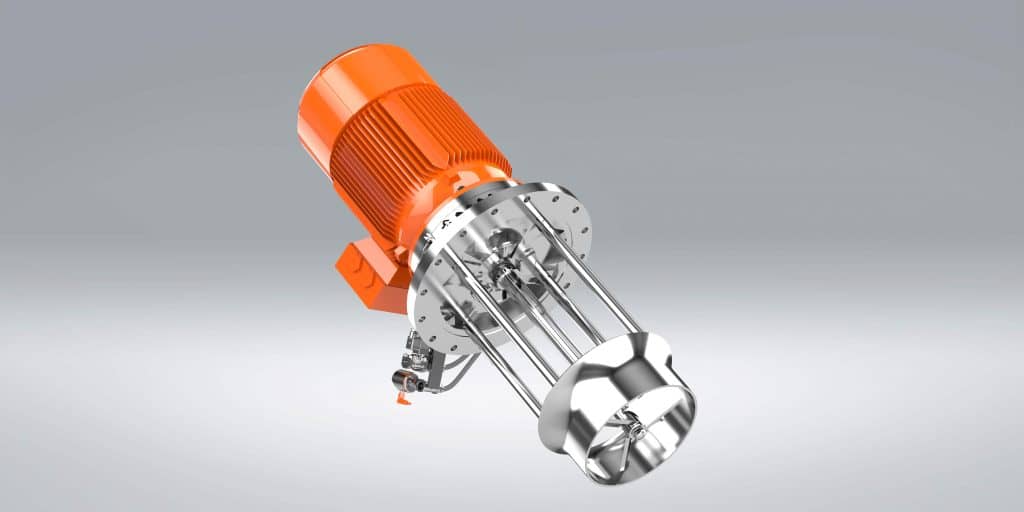 RMY LeitstrahlmischerMischt bei unterschiedlichen Viskositäten homogen und ohne Lufteintrag. Als Top Entry und Side Entry erhältlich.Entdecken Sie die RMY›
Ein Versuch mit dem tatsächlichen Produkt ist sinnvoll, wenn Verschleißverhalten, Benetzbarkeit oder Partikelhärte im Vorfeld nicht zuverlässig vorhergesagt werden können. RS Contracting kann solche Versuche in Coevorden oder vor Ort im Labor-, Pilot- oder Produktionsmaßstab durchführen, abhängig von der Fragestellung.
Trendüberwachung verhindert, dass Verschleiß erst bei der Ausmusterung sichtbar wird
Eine effektive Wartung verknüpft Prüfungen mit dem Produkt- und Maschinenverhalten statt ausschließlich mit der verstrichenen Kalenderzeit. Die relevante Prüfhäufigkeit unterscheidet sich je nach Produkt, Material, Betriebsbelastung, Reinigungsregime und Maschinenausführung; ein universelles Intervall würde daher Scheinsicherheit vermitteln.
Erfassen Sie bei jeder Prüfung dieselben Daten: Produkt oder Rezeptur, festgestellte Prozesszeit, Qualitätsergebnis, Geräusch oder Schwingung, Fotos aus festen Winkeln, Position der Beschädigungen und durchgeführte Maßnahmen. Dadurch wird sichtbar, ob der Verschleiß gleichmäßig verläuft, sich nach einer Rezepturänderung beschleunigt oder stets an derselben Stelle wiederkehrt.
Wann tritt die Abweichung auf: unmittelbar nach der Montage, nur bei einer abrasiven Rezeptur oder gerade nach CIP? Eine unmittelbare Abweichung deutet eher auf Montage, Ausrichtung oder ein beschädigtes Bauteil hin; produktspezifischer Verschleiß deutet eher auf Abrasion oder chemische Verträglichkeit hin; Schäden nach der Reinigung machen eine Prüfung der Reinigungschemie, des Nachspülens und der Stillstandsbedingungen erforderlich.
Planen Sie die Prüfung vorzugsweise, bevor die verfügbare Prozessreserve aufgebraucht ist. Ein Wartungsvertrag für Prozessmaschinen kann dabei helfen, Prüfungen, Befunde und vorbeugende Arbeiten systematisch zu dokumentieren, ohne dass dadurch eine produktspezifische Beurteilung überflüssig wird.
Häufig gestellte Fragen zum Rotor-Stator-Verschleiß
Wie sieht normaler Verschleiß an Rotor und Stator aus?
Normaler Verschleiß erfolgt in der Regel allmählich und ist relativ gleichmäßig über die belasteten Arbeitsflächen verteilt. Leichte Polierspuren müssen die Funktion nicht unmittelbar einschränken. Abgerundete Kanten, ein veränderter Spalt, verformte Öffnungen oder eine zunehmende Prozesszeit sind wichtiger. Vergleichen Sie die Bauteile daher mit Referenzfotos, Abmessungen und einem zuvor validierten Produktergebnis.
Kann ich einen verschlissenen Rotor oder Stator weiterverwenden?
Das ist nur möglich, wenn die Komponente strukturell intakt ist, innerhalb der vorgeschriebenen Toleranzen liegt und das Prozessergebnis reproduzierbar bleibt. Bei Kontaktspuren, Rissen, losen Teilen, Metallpartikeln oder plötzlich auftretenden Schwingungen ist eine weitere Produktion nicht vertretbar. Lassen Sie die Ursache beurteilen, bevor die Maschine erneut gestartet wird; allein die sichtbare Glätte ist kein ausreichendes Freigabekriterium.
Warum verschleißt ein neuer Rotor oder Stator manchmal schnell?
Beschleunigter Verschleiß nach einem Austausch deutet häufig auf eine Ursache außerhalb des neuen Bauteils hin, etwa fehlerhafte Montage, Ausrichtungsprobleme, beschädigte Lagerung, Fremdkörper, unzureichende Produktzufuhr oder eine ungeeignete Material-Produkt-Kombination. Prüfen Sie auch, ob ein neues Bauteil gegenüber einer ungleichmäßig verschlissenen Gegenkomponente montiert wurde. Tauschen Sie es erst erneut aus, nachdem das Verschleißmuster geklärt wurde.
Kann ein schlechteres Dispergierergebnis auch eine andere Ursache haben?
Ja. Eine höhere Viskosität, ein anderer Rohstoff, unzureichende Benetzung, Lufteintrag, eine veränderte Temperatur, ein eingeschränkter Rezirkulationsweg oder eine falsche Ventilstellung können denselben Effekt verursachen. Vergleichen Sie daher zunächst die Prozessbedingungen und Qualitätsdaten mit einem guten Lauf. Erst wenn diese gleichwertig sind, wird Verschleiß der Rotor-Stator-Geometrie zu einer wahrscheinlicheren Erklärung.