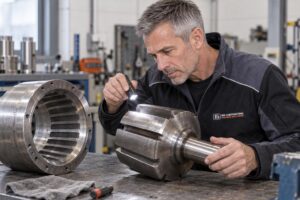
Identifier l’usure du rotor et du stator commence par la combinaison d’écarts de procédé, d’une modification du bruit ou du comportement vibratoire et d’une inspection visuelle de l’entrefer rotor-stator et des surfaces de travail. Une efficacité de dispersion réduite, un temps de procédé plus long, des particules métalliques, des rainures, des arêtes arrondies ou un contact localisé constituent des indices clairs, mais un seul signal ne prouve pas à lui seul que l’ensemble rotor-stator est usé. La question essentielle n’est donc pas seulement de savoir s’il y a usure, mais aussi quel mécanisme la provoque ; sans ce diagnostic, une pièce neuve peut de nouveau être endommagée prématurément.
L’usure du rotor et du stator est une perte de matière ou une modification géométrique permanente du rotor en rotation et du stator fixe, qui modifie l’entrefer, l’écoulement et l’action de cisaillement d’une machine de dispersion.
N’attendez pas que la machine ne disperse presque plus. Une usure progressive peut entraîner une distribution granulométrique plus large, un retraitement, une contamination du produit et un arrêt imprévu. Si vous constatez une modification soudaine des vibrations, entendez un contact avec raclement ou trouvez des particules métalliques, la machine doit être arrêtée et inspectée conformément à la procédure de sécurité en vigueur.
Identifier l’usure du rotor et du stator à partir de six signaux
Le diagnostic le plus fiable est obtenu lorsque plusieurs signaux convergent simultanément dans la même direction. Les performances du procédé, le comportement mécanique et l’état visuel doivent donc être évalués conjointement et comparés à une situation initiale connue.
| Signal | Ce que vous observez | Explication possible | Contrôle nécessaire |
|---|---|---|---|
| Efficacité de dispersion réduite | Le résultat souhaité pour le produit nécessite davantage de passages ou une recirculation plus longue | Un entrefer effectif plus grand ou des arêtes de travail arrondies réduisent la contrainte de cisaillement locale | Comparez la recette, la température, la viscosité, le temps de séjour et la géométrie rotor-stator |
| Résultat produit à distribution plus large ou variable | La distribution des particules, l’homogénéité ou la qualité de l’émulsion varie d’un lot à l’autre | Une usure irrégulière modifie l’écoulement à travers les ouvertures | Contrôlez à la fois les données produit et l’ensemble de la circonférence du rotor et du stator |
| Bruit ou profil vibratoire différent | La machine émet un bruit plus rugueux, produit des pulsations ou présente de nouvelles vibrations | Déséquilibre, problèmes de paliers, défauts d’alignement, corps étranger ou contact rotor-stator | Arrêtez la machine en toute sécurité et inspectez l’entraînement, les paliers, la fixation et la tête de procédé |
| Perte de matière visible | Les arêtes sont arrondies, les surfaces polies ou les ouvertures déformées | Abrasion, érosion, cavitation ou attaque chimique | Comparez avec des photos de référence et les dimensions admissibles du fabricant |
| Rainures ou dommages localisés | Des rayures, bavures, entailles ou traces de contact unilatérales sont visibles | Corps étrangers, rotation excentrée, erreur de montage ou déformation | Recherchez la cause avant le redémarrage ou le remplacement |
| Particules dans le produit ou le liquide de rinçage | Des fragments d’aspect métallique inexpliqués apparaissent lors du contrôle | Perte active de matière provenant de la tête de procédé, de la tuyauterie ou d’autres composants | Isolez la source et évaluez la sécurité du produit avec le service QA ou QC |
Les performances du procédé se dégradent généralement de manière progressive
Un ensemble rotor-stator usé génère moins efficacement les gradients de pression et de vitesse dans la zone de travail. Lorsque les arêtes de travail vives s’arrondissent ou que l’entrefer augmente, la contrainte de cisaillement locale diminue et les agglomérats sont soumis à une sollicitation moins intense. Le produit peut alors nécessiter une recirculation plus longue avant d’atteindre la même finesse, la même homogénéité ou la même qualité d’émulsion.
Savez-vous si l’allongement actuel du temps de procédé est réellement dû à la tête de procédé, ou si la viscosité, l’alimentation en poudre, la température ou l’ordre de la recette ont également changé ? Cette question est essentielle, car une hausse de la viscosité influence le débit volumique et le temps de séjour et peut ainsi provoquer le même symptôme. La fonction de la géométrie est développée plus en détail dans la géométrie rotor-stator et la réduction granulométrique.
Le bruit et les vibrations révèlent les dommages soudains
Une nouvelle tonalité, un bruit pulsé ou une vibration brutale ne constituent pas une preuve normale d’usure uniforme, mais une raison de rechercher immédiatement un problème mécanique. Un contact rotor-stator, une pièce desserrée, un palier endommagé, un déséquilibre ou un corps étranger dur peuvent provoquer en peu de temps des dommages bien plus importants qu’une abrasion progressive.
N’évaluez jamais le bruit en écoutant à proximité d’une tête de procédé en rotation ou en retirant les protections. Utilisez les données de tendance disponibles et suivez la procédure de sécurité et de consignation de l’installation. Laisser fonctionner une machine pour voir si le bruit disparaît de lui-même peut transformer un dommage réparable en défaillance de la tête de procédé, de l’arbre ou des paliers.
Le profil d’usure indique l’origine de la sollicitation
Des surfaces de travail uniformément polies correspondent plutôt à une sollicitation érosive ou abrasive, tandis qu’une trace de contact unilatérale indique un problème géométrique ou mécanique. Les rainures profondes et les arêtes cassées correspondent plus souvent à la présence de corps étrangers durs. En revanche, les piqûres, les décolorations et une surface spongieuse peuvent évoquer une attaque chimique ou une cavitation.
Une surface brillante ne constitue pas automatiquement un motif de rejet. Certains produits polissent le matériau sans que la géométrie fonctionnelle sorte immédiatement des tolérances. Inversement, un rotor peut sembler visuellement en bon état alors que des arêtes arrondies et un entrefer modifié affectent déjà l’efficacité de dispersion.
La forme de la trace est donc souvent plus informative que le degré de brillance. Des photos d’une tête de procédé neuve ou précédemment approuvée, prises depuis des positions fixes, permettent de reconnaître les petites modifications bien plus facilement qu’une inspection fondée sur la mémoire.
« Dans la pratique, nous constatons que les opérateurs compensent souvent la perte de performance en augmentant la vitesse de rotation. Vous masquez ainsi temporairement l’usure, mais vous accélérez les dommages qui en résultent. »
Bart Brouwer
Responsable commercial
Lors d’une évaluation à distance, les données produit et les photos ne suffisent pas toujours. L’entrefer admissible, le choix du matériau et les critères de rejet diffèrent selon la version, tandis que la sollicitation pratique dépend de la viscosité, de la densité, de la dureté des particules, de la concentration, de la température et du mode d’exploitation.
Quatre mécanismes d’usure nécessitent chacun une mesure différente
L’usure d’un rotor et d’un stator n’est pas une défaillance distincte, mais la conséquence de l’abrasion, du contact, de la cavitation ou de la corrosion. Le remplacement des pièces rétablit la géométrie, mais n’empêche une répétition du problème que si le mécanisme dominant est également éliminé.
Abrasion et érosion dues au flux de produit
L’usure abrasive se produit lorsque des particules dures se déplacent le long des surfaces de travail et y découpent ou polissent la matière. L’érosion résulte des impacts répétés du produit et des particules, notamment aux endroits où l’écoulement accélère ou change brusquement de direction. Une charge plus élevée en matières solides, des agglomérats mal mouillés et des contaminants durs peuvent accroître cette sollicitation.
L’hypothèse la plus fréquente consiste à penser qu’une vitesse périphérique plus élevée améliore uniquement le résultat de dispersion. Une vitesse relative plus élevée augmente généralement aussi la sollicitation mécanique du rotor, du stator et des particules du produit. Un cisaillement plus important n’est donc pas nécessairement préférable ; l’apport énergétique requis doit être adapté au matériau et au résultat final souhaité.
Contact mécanique dû à l’alignement, aux paliers ou au montage
En fonctionnement normal, le rotor et le stator ne doivent pas entrer en contact de manière incontrôlée. Des rayures unilatérales, des traces de contact annulaires, des bavures et une décoloration thermique localisée peuvent indiquer une excentricité, une flexion de l’arbre, des paliers endommagés, des pièces déformées ou un montage incorrect.
L’usure est-elle nettement plus prononcée d’un côté que du côté opposé ? Dans ce cas, une abrasion uniforme due au produit est peu probable et il faut d’abord examiner le faux-rond, la fixation, les paliers et le montage. Remplacer uniquement l’ensemble rotor-stator endommagé n’est pas la bonne solution dans cette situation, car la cause mécanique demeure présente.
Cavitation et alimentation insuffisante en produit
Une cavitation peut se produire lorsque des bulles de vapeur ou de gaz se forment localement, puis implosent dans une zone de haute pression. La sollicitation locale répétée peut provoquer des piqûres et s’accompagne parfois d’un bruit de crépitement ou évoquant des graviers. Une aspiration d’air, des conditions d’alimentation défavorables, une obstruction ou une alimentation insuffisante en produit peuvent produire un écoulement instable comparable.
Ne contrôlez donc pas seulement la tête de procédé, mais également la conduite d’alimentation, les positions des vannes, les filtres, le niveau du produit et la purge d’air. Pour les produits visqueux, une conduite peut sembler remplie alors que l’alimentation de la zone rotor-stator reste insuffisante. Une tête de procédé fonctionnant partiellement à sec ne bénéficie en outre plus de l’effet refroidissant et lubrifiant du produit.
Corrosion et incompatibilité des matériaux
Une attaque chimique peut ressembler à de l’usure, mais nécessite une correction différente de celle de l’abrasion. Les composants du produit, les agents de nettoyage, les concentrations, la température et le temps de contact peuvent attaquer le matériau de base, les soudures ou les surfaces. La corrosion par piqûres et la corrosion caverneuse sont particulièrement pertinentes lorsque des résidus de produit ou du liquide de nettoyage restent localement présents.
En cas de doute, évaluez l’ensemble du régime de nettoyage, y compris les étapes CIP, le rinçage final et les conditions d’arrêt. Une conception hygiénique conforme notamment aux principes de l’EHEDG contribue à limiter l’accumulation de produit et les zones difficiles à nettoyer, mais ne remplace pas un contrôle de compatibilité. Vous trouverez davantage de contexte dans la conception hygiénique et le nettoyage.
Inspecter l’usure du rotor et du stator sans confondre les symptômes
Une bonne inspection va des données de procédé au démontage en toute sécurité, puis seulement à la décision de remplacement. Vous évitez ainsi que des traces normales d’utilisation soient considérées comme non conformes ou qu’un défaut mécanique soit enregistré à tort comme une usure due au produit.
- Consignez l’écart de procédé. Notez quelle caractéristique de qualité, quel bruit, quel profil vibratoire ou quelle évolution temporelle a changé, ainsi que le produit et la phase du procédé concernés.
- Excluez les différences de recette et de conduite. Comparez la température, la viscosité, l’ordre des produits, le dosage des poudres, les positions des vannes, le circuit de recirculation et l’état de nettoyage avec un cycle approuvé.
- Mettez l’installation en sécurité. Arrêtez, isolez et consignez toutes les sources d’énergie concernées conformément aux procédures et au manuel de l’installation avant d’ouvrir un capot de protection ou une tête de procédé.
- Nettoyez avant l’évaluation visuelle. Une pellicule de produit peut masquer des rayures, tandis que du produit séché peut être pris à tort pour de la corrosion ou une dégradation du matériau.
- Inspectez le rotor et le stator comme un ensemble. Examinez toute la circonférence, les faces avant et arrière, les ouvertures, les dents, les fentes, les fixations et les zones de transition sous un bon éclairage.
- Contrôlez les éléments mécaniques sous-jacents. Évaluez les paliers, l’arbre, le faux-rond, la fixation et l’étanchéité lorsque le profil d’usure est asymétrique ou présente des traces de contact.
- Comparez avec les références et les tolérances. Utilisez les photos antérieures, les rapports de maintenance ainsi que les dimensions ou critères de rejet applicables à la machine concernée.
- Consignez la cause et la mesure prise. Enregistrez non seulement ce qui a été remplacé, mais également le mécanisme d’usure probable et la mesure relative au procédé ou à la maintenance qui doit empêcher sa répétition.
Disposez-vous d’une mesure initiale de la géométrie rotor-stator et du résultat obtenu sur le produit après la mise en service ? Sans cette référence, l’évaluation reste largement subjective. Une méthode d’inspection fixe permet de détecter une dégradation tendancielle avant qu’un lot ne soit hors spécifications.
Le rotor et le stator doivent être évalués comme un ensemble fonctionnel
Examiner uniquement le rotor ou uniquement le stator donne une image incomplète de l’entrefer effectif. Une perte limitée de matière sur les deux pièces peut, conjointement, provoquer une modification géométrique significative. De même, un composant neuf placé face à un composant opposé usé de manière irrégulière peut produire un profil d’écoulement ou de contact anormal.
Cela ne signifie pas que le rotor et le stator doivent toujours être remplacés ensemble. La possibilité technique d’un remplacement séparé dépend de la version, de l’ajustement, de la répartition de l’usure et des prescriptions du fabricant. Sans inspection spécifique au produit et à la machine, aucun seuil général de rejet ne peut être indiqué.
Quand un remplacement est nécessaire et quand il ne l’est pas
Un remplacement est nécessaire lorsque la géométrie sort des dimensions admissibles, que l’intégrité structurelle est compromise, que des dommages dus au contact sont présents ou que le résultat de procédé requis ne peut plus être obtenu de manière reproductible. En revanche, une trace d’aspect purement esthétique sans modification mesurable ou fonctionnelle ne constitue pas automatiquement une raison de rejeter les pièces.
- Une trace de contact soudaine exige un examen de l’alignement et des paliers avant le montage de pièces neuves.
- La présence de particules métalliques exige une recherche de la source et une évaluation du produit concerné par le service QA ou QC.
- Une baisse progressive des performances doit d’abord être distinguée des modifications de la recette, de la viscosité et des conditions du procédé.
- La corrosion exige un contrôle de la compatibilité des matériaux et de la chimie de nettoyage, et pas seulement un remplacement.
- Une usure rapide et répétée nécessite un essai de procédé ou une réévaluation de la géométrie et du choix des matériaux.
Un procédé rotor-stator n’est par ailleurs pas la meilleure solution pour toutes les tâches de mélange. Si le produit nécessite uniquement un macromélange ou une dissolution avec un faible cisaillement, un mélangeur à jet peut être plus adapté et éviter un apport énergétique et une usure inutiles. Si une dispersion intensive, une induction de poudres en ligne ou une recirculation contrôlée sont au contraire nécessaires, la tête de procédé choisie doit être adaptée à cette tâche et au produit.
Le choix pratique va ainsi d’une machine de dispersion en ligne pour un traitement intensif dans la conduite ou en recirculation à une machine de dissolution de poudres pour une induction contrôlée et à un mélangeur à jet pour une circulation homogène sans cisaillement inutilement élevé.
La machine adaptée à votre procédé
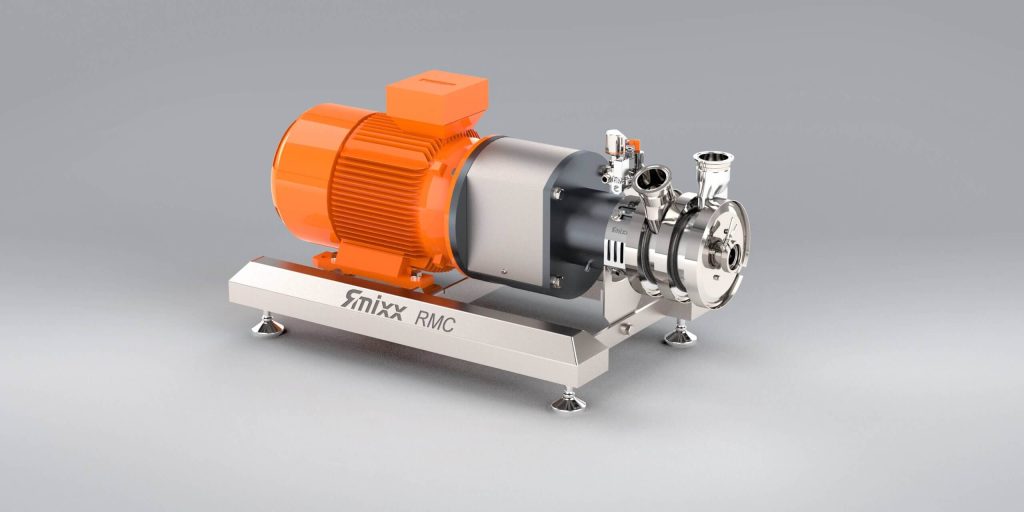 Machine de dissolution de poudres en ligne RMCAspire les poudres sans poussière, les dissout et les disperse en un seul passage. Aucun grumeau, aucune perte au déversement.Découvrez la RMC›
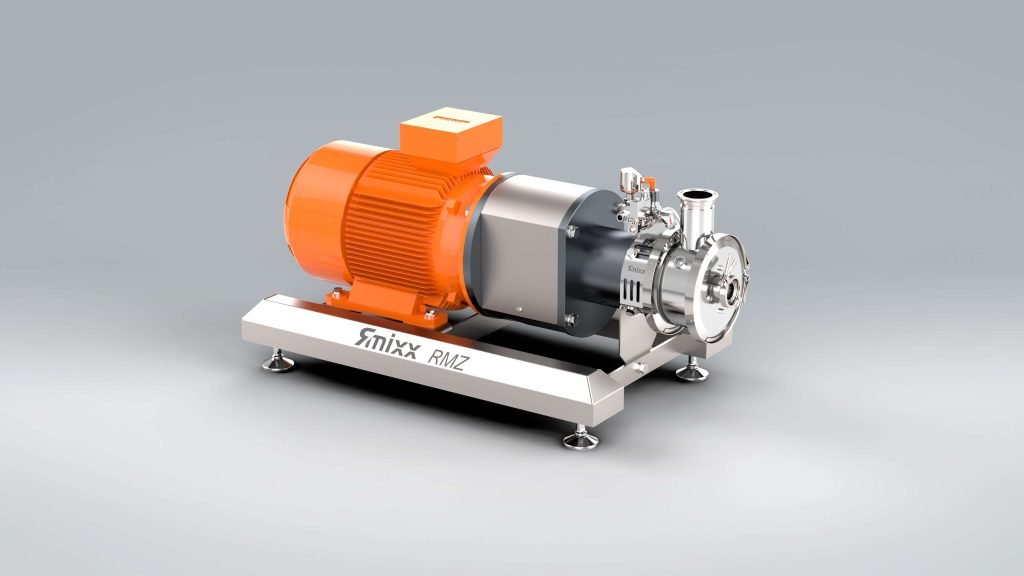 Machine de dispersion en ligne RMZDisperse directement dans la conduite ou en recirculation. Permet d’obtenir rapidement et de manière reproductible des émulsions et des suspensions.Découvrez la RMZ›
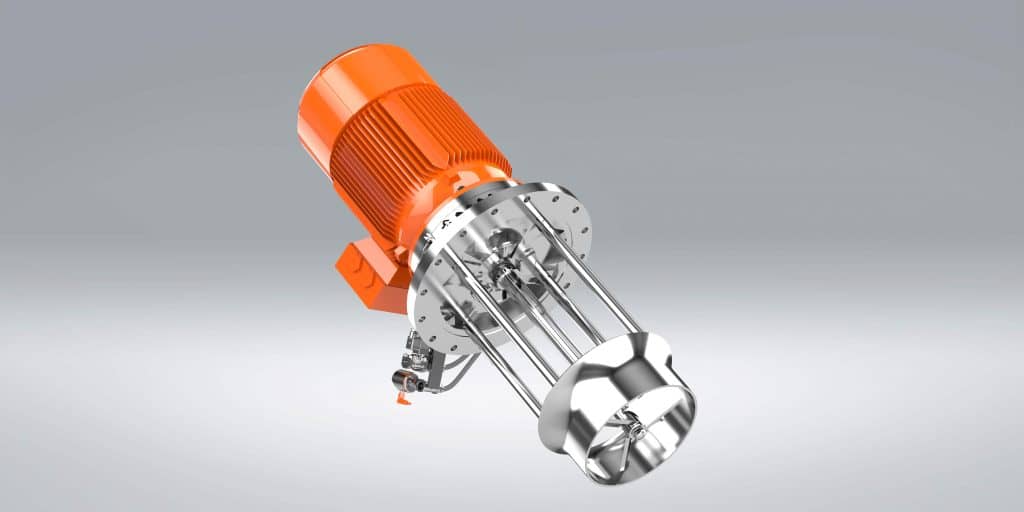 Mélangeur à jet RMYAssure un mélange homogène à différentes viscosités, sans aspiration d’air. Disponible en version à entrée supérieure et à entrée latérale.Découvrez le RMY›
Un essai avec le produit réel est recommandé lorsque le comportement à l’usure, la mouillabilité ou la dureté des particules ne peuvent pas être prévus de manière fiable. RS Contracting peut réaliser de tels essais à Coevorden ou sur site, à l’échelle du laboratoire, pilote ou de production, selon la problématique.
Le suivi des tendances évite que l’usure ne devienne visible qu’au stade du rejet
Une maintenance efficace relie les inspections au comportement du produit et de la machine plutôt qu’à la seule durée calendaire écoulée. La fréquence d’inspection pertinente diffère selon le produit, le matériau, la charge d’exploitation, le régime de nettoyage et la version de la machine ; un intervalle universel donnerait donc un faux sentiment de sécurité.
Consignez les mêmes données lors de chaque inspection : produit ou recette, temps de procédé observé, résultat qualitatif, bruit ou vibration, photos prises sous des angles fixes, emplacement des dommages et mesures exécutées. Cela permet de voir si l’usure évolue uniformément, s’accélère après une modification de recette ou réapparaît toujours au même endroit.
Quand l’écart apparaît-il : immédiatement après le montage, uniquement avec une recette abrasive particulière ou précisément après un CIP ? Un écart immédiat indique plutôt un problème de montage, d’alignement ou une pièce endommagée ; une usure spécifique à un produit indique plutôt une abrasion ou un problème de compatibilité chimique ; des dommages après le nettoyage nécessitent un contrôle de la chimie de nettoyage, du rinçage final et des conditions d’arrêt.
Planifiez de préférence l’inspection avant que la marge de procédé disponible ne soit épuisée. Un contrat de maintenance pour les machines de procédé peut aider à consigner systématiquement les inspections, les constatations et les travaux préventifs, sans pour autant rendre superflue une évaluation spécifique au produit.
Questions fréquentes sur l’usure du rotor et du stator
À quoi ressemble l’usure normale d’un rotor et d’un stator ?
L’usure normale est généralement progressive et répartie de manière relativement uniforme sur les surfaces de travail sollicitées. Un léger polissage ne limite pas nécessairement la fonction de manière immédiate. Des arêtes arrondies, un entrefer modifié, des ouvertures déformées ou un allongement du temps de procédé sont plus importants. Comparez donc les pièces avec des photos de référence, les dimensions et un résultat obtenu sur le produit précédemment validé.
Puis-je continuer à utiliser un rotor ou un stator usé ?
Cela n’est possible que si le composant est structurellement intact, reste dans les tolérances prescrites et permet de maintenir un résultat de procédé reproductible. En présence de traces de contact, de fissures, de pièces desserrées, de particules métalliques ou de vibrations soudaines, la poursuite de la production n’est pas justifiée. Faites évaluer la cause avant de redémarrer la machine ; un aspect visuel lisse ne constitue pas à lui seul un critère de remise en service suffisant.
Pourquoi un rotor ou un stator neuf s’use-t-il parfois rapidement ?
Une usure accélérée après le remplacement indique souvent une cause extérieure à la pièce neuve, telle qu’un montage incorrect, des problèmes d’alignement, des paliers endommagés, des corps étrangers, une alimentation insuffisante en produit ou une combinaison matériau-produit inadaptée. Vérifiez également si une pièce neuve a été placée face à un composant opposé usé de manière irrégulière. Ne procédez à un nouveau remplacement qu’après avoir expliqué le profil d’usure.
Un résultat de dispersion moins bon peut-il avoir une autre cause ?
Oui. Une viscosité plus élevée, une autre matière première, un mouillage insuffisant, une aspiration d’air, une modification de la température, un circuit de recirculation limité ou une mauvaise position de vanne peuvent produire le même effet. Comparez donc d’abord les conditions du procédé et les données de qualité avec un cycle satisfaisant. Ce n’est que lorsqu’elles sont équivalentes que l’usure de la géométrie rotor-stator devient une explication plus probable.