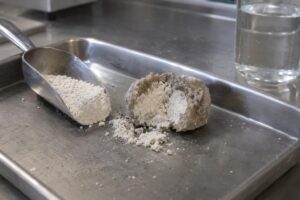
Le mouillage de la poudre et la prévention de la formation de grumeaux sont possibles en mettant chaque particule en contact, de manière contrôlée, avec une quantité suffisante de liquide avant qu’une couche externe humide puisse enfermer un cœur sec. Cela exige une coordination du dosage de la poudre, de la circulation du liquide, de la position d’alimentation et de la contrainte de cisaillement locale ; mélanger simplement plus intensément ou plus longtemps ne corrige généralement pas un mauvais mouillage initial. La question déterminante n’est donc pas la puissance de mélange disponible, mais ce qui se passe au premier contact entre la poudre et le liquide.
Le mouillage de la poudre consiste à remplacer l’air présent à la surface des particules par un liquide, afin que les particules puissent être dispersées, hydratées ou dissoutes. Si ce processus se déroule localement trop rapidement ou de manière incomplète, il se forme des agglomérats, des îlots de poudre flottants, des incrustations, une incorporation d’air et une qualité de lot variable.
La formation de grumeaux commence au premier contact avec le liquide
Un grumeau se forme lorsque les particules de poudre externes sont déjà mouillées alors que le liquide n’atteint pas l’intérieur de la masse de poudre. Dans le cas de poudres à hydratation rapide, la surface peut en outre former une peau visqueuse ou gélifiée. Cette peau ralentit la pénétration ultérieure du liquide et emprisonne un cœur sec.
Ce mécanisme se rencontre notamment avec les gommes, les amidons, les protéines, les épaississants, les pigments et les poudres minérales fines, mais tous les produits ne se comportent pas de la même manière. La mouillabilité dépend de la tension superficielle, de la porosité, de la forme des particules, de la teneur en matières grasses, de la distribution granulométrique et de l’affinité entre le solide et la phase liquide. Une formulation qui fonctionne sans problème avec une poudre peut immédiatement former des agglomérats avec une poudre d’apparence comparable.
L’air joue également un rôle central. Une masse de poudre sèche contient de l’air entre les particules et autour de celles-ci ; le liquide doit déplacer cet air pour mouiller toute la surface. Lorsque la poudre tombe sous forme d’un flux compact à la surface du liquide, l’air emprisonné peut bloquer la pénétration du liquide et faire flotter la poudre.
Vos grumeaux apparaissent-ils directement pendant le déversement et contiennent-ils encore de la poudre sèche après avoir été coupés ? La cause principale réside alors dans le mouillage et non dans un manque de temps de mélange. Si les grumeaux sont entièrement humides mais ne se désagrègent pas davantage, le cisaillement disponible, le temps de séjour ou la géométrie rotor-stator peuvent au contraire constituer le facteur limitant.
Le mouillage, la dispersion, l’hydratation et la dissolution sont des étapes différentes
Un bon mouillage est une condition préalable à la poursuite du traitement, mais il ne correspond pas à la dispersion, à l’hydratation ou à la dissolution. Lors de la dispersion, les particules solides et les agglomérats sont répartis dans une phase liquide continue. Lors de la dissolution, le solide finit par disparaître au niveau moléculaire, tandis que l’hydratation signifie qu’une substance absorbe de l’eau et change ainsi de structure ou de viscosité.
-
Le mouillage met le liquide en contact avec la surface disponible des particules et déplace l’air présent.
-
La désagglomération brise les groupes de particules cohésifs sous l’effet de la contrainte de cisaillement et des sollicitations turbulentes.
-
La dispersion répartit les particules mouillées aussi uniformément que possible dans la phase liquide.
-
L’hydratation donne aux substances appropriées le temps d’absorber le liquide et de développer leurs propriétés fonctionnelles.
-
La dissolution se poursuit jusqu’à ce qu’il ne subsiste plus de phase solide distincte, dans la mesure où la solubilité et les conditions du procédé le permettent.
Ces étapes peuvent avoir lieu dans la même installation, mais pas toujours simultanément ni dans les mêmes conditions optimales. Un cisaillement local élevé peut briser les agglomérats, tandis qu’une phase de séjour calme peut être nécessaire à une hydratation complète. L’enchaînement du procédé doit donc correspondre au comportement réel du matériau, et pas uniquement à la viscosité finale souhaitée.
Les symptômes indiquent où le mouillage échoue
La forme et l’emplacement du défaut indiquent souvent quelle étape du procédé doit être adaptée. Un cœur sec indique un emprisonnement lors du mouillage initial, tandis qu’un sédiment peut plutôt révéler une circulation insuffisante, une différence de densité ou une stabilisation insuffisante. Le diagnostic ci-dessous évite de tenter à tort de résoudre tous les problèmes par une augmentation de la vitesse de rotation.
| Observation | Mécanisme probable | Intervention ciblée sur le procédé |
|---|---|---|
| Grumeau avec cœur sec | La surface s’hydrate ou se gélifie avant que le liquide puisse pénétrer. | Réduisez la charge locale de poudre et introduisez la poudre directement dans un flux de liquide actif. |
| Couche de poudre flottante | L’air reste attaché aux particules hydrophobes ou difficilement mouillables. | Évitez le déversement sur une surface calme et créez un contact contrôlé avec le liquide sans vortex excessif. |
| Groupes de particules humides et tenaces | Les particules sont mouillées, mais la contrainte de cisaillement présente ne brise pas les agglomérats. | Appliquez localement un fort cisaillement ou utilisez une zone rotor-stator appropriée. |
| Mousse et augmentation du volume | Un vortex ou une alimentation irrégulière en poudre entraîne de l’air dans le produit. | Stabilisez l’écoulement du liquide et introduisez la poudre sous la surface ou directement dans le flux de produit. |
| Incrustations sur la paroi ou à la ligne de liquide | La poudre entre en contact avec une surface humide située hors de la zone de circulation active. | Déplacez le point d’alimentation et évitez les zones mal balayées dans la cuve et les conduites. |
Une évaluation complémentaire des agglomérats pendant la dispersion aide à distinguer les grumeaux qui apparaissent pendant l’alimentation des structures déjà présentes dans la poudre sèche. Cette distinction détermine s’il convient d’intervenir au niveau du stockage et du dosage, du point d’alimentation ou de la zone de dispersion.
Un enchaînement correct du procédé empêche la formation initiale de grumeaux
La poudre doit être ajoutée sous forme d’un débit massique maîtrisable à un flux de liquide présentant une capacité d’absorption suffisante. Le procédé fonctionne de la manière la plus fiable lorsque la vitesse d’alimentation, la circulation et le cisaillement sont coordonnés. L’ajout simultané d’une grande quantité de poudre dépasse localement la capacité de mouillage, même si l’installation semble disposer en moyenne d’une capacité suffisante.
-
Préparez la phase liquide pour le procédé. Veillez à obtenir l’ordre de formulation, la température et la composition appropriés avant d’ajouter la poudre critique, car ces facteurs influencent la viscosité, la tension superficielle et la solubilité.
-
Établissez une circulation complète du liquide. L’écoulement ne doit pas seulement mettre en mouvement le centre de la cuve, mais aussi renouveler le produit le long de la paroi, du fond et de la surface du liquide.
-
Stabilisez l’alimentation en poudre. Un débit massique uniforme évite les pics de charge, la formation de voûtes dans la trémie et les bouchons soudains de poudre.
-
Introduisez la poudre dans le flux de liquide actif. Le point d’alimentation doit fournir rapidement du liquide à chaque partie du flux de poudre, sans que celle-ci atteigne d’abord une paroi humide ou une surface calme.
-
Appliquez le cisaillement au bon moment. La contrainte de cisaillement est la plus efficace pendant ou immédiatement après le mouillage, avant que les agglomérats ne deviennent plus résistants sous l’effet de l’hydratation ou de l’épaississement.
-
Accordez au produit le temps de séjour nécessaire. Après la désagglomération, la dissolution, l’hydratation et la stabilisation peuvent se poursuivre dans des conditions adaptées à la formulation.
Savez-vous à quelle phase de l’ajout votre viscosité augmente le plus fortement ? Si la viscosité augmente dès l’incorporation de la poudre, la circulation du liquide diminue et une même vitesse d’alimentation peut soudainement devenir trop élevée. Un dosage constant de poudre n’est alors pas automatiquement un dosage maîtrisé ; le dosage doit suivre l’évolution de la capacité d’absorption du produit.
« L’erreur fréquente en pratique consiste à augmenter la vitesse de rotation en présence de grumeaux. Vous ne faites alors que réchauffer le produit, tandis que la cause se situe au niveau du dosage de la poudre au premier point de contact. »
Bart Brouwer
Responsable des ventes
Le moment le plus critique se situe souvent avant qu’un opérateur puisse voir un grumeau. Dès qu’une peau gélifiée ou une masse humide compacte s’est formée, la correction nécessite davantage de cisaillement et de temps de séjour que si les particules individuelles avaient été mouillées immédiatement. La prévention réduit en outre le risque de surtraiter la fraction du produit qui est déjà correctement dispersée.
Un cisaillement accru ne compense pas un macromélange insuffisant
Le fort cisaillement agit uniquement sur le produit qui traverse effectivement la zone de dispersion active. Un rotor-stator peut générer localement une contrainte de cisaillement élevée, mais il ne compense ni les zones mortes, ni les courts-circuits hydrauliques, ni une couche de poudre qui n’atteint jamais cette zone. Le résultat dépend donc de la combinaison du macromélange et de la désagglomération locale.
Chaque partie de votre lot atteint-elle de manière démontrable la zone de dispersion, ou est-ce principalement le produit situé autour de la tête de mélange qui se déplace ? Lorsque la circulation globale est trop faible, le centre d’une cuve peut sembler actif alors que les zones proches de la paroi et du fond sont à peine renouvelées. Un mélangeur à jet, un positionnement adapté ou une boucle de recirculation peuvent alors être plus pertinents qu’une vitesse périphérique locale plus élevée.
Une zone rotor-stator plus étroite ou plus intensive augmente généralement la sollicitation locale et peut désagréger davantage les agglomérats humides. Elle peut toutefois présenter des inconvénients, comme un échauffement accru, l’incorporation d’air, la détérioration de structures fragiles et une réduction inutile de la taille des particules. Le cisaillement approprié est donc déterminé par l’effet souhaité sur le produit, et non par la puissance maximale disponible.
Les procédés batch et en ligne exigent une maîtrise différente du mouillage de la poudre
Le traitement batch permet un contrôle direct d’une charge, tandis que l’induction de poudres en ligne permet d’introduire la poudre de manière contrôlée dans un flux de liquide en mouvement. Aucun des deux principes n’est universellement meilleur. Le choix dépend notamment de la variation des formulations, de l’évolution de la viscosité, de la maîtrise des poussières, de la recirculation disponible et de la sensibilité à l’incorporation d’air.
| Critère du procédé | Alimentation batch | Induction de poudres en ligne |
|---|---|---|
| Premier contact avec le liquide | Dépend fortement de la position d’alimentation et de l’écoulement à la surface de la cuve. | S’effectue de manière contrôlée dans un flux de liquide ou une zone de mélange. |
| Charge de poudre | Des pics de charge apparaissent rapidement lors d’un déversement manuel ou d’un dosage instable. | L’alimentation peut être adaptée à la capacité d’absorption du flux de liquide. |
| Air et poussière | Le déversement ouvert augmente le risque de poussière et d’incorporation d’air. | L’aspiration en circuit fermé peut limiter les émissions de poussière, à condition que la trémie et l’alimentation fonctionnent correctement. |
| Contrôle du produit | Convient lorsque l’ordre d’ajout et le contrôle de chaque charge sont prioritaires. | Convient à une induction reproductible, à un traitement direct ou à une recirculation. |
| Limitation du procédé | La surface libre du liquide et le macromélange sont souvent déterminants. | Les rapports de pression, la viscosité et la résistance des conduites peuvent limiter l’induction. |
Dans un traitement en ligne, l’incorporation de la poudre ne se produit pas automatiquement du seul fait de la présence d’une conduite. Une différence de pression exploitable doit être disponible, le liquide doit pouvoir absorber le flux de poudre et l’installation doit assurer un mouillage et une dispersion suffisants après l’induction. Le fonctionnement de l’aspiration des poudres en ligne doit donc être évalué comme un processus d’écoulement complet.
Le comportement du produit détermine la configuration de procédé appropriée
La meilleure configuration résulte de la combinaison des propriétés de la poudre et de l’évolution du comportement de la phase liquide. Une poudre fluide et facilement soluble exige une approche différente de celle d’un pigment hydrophobe, d’une gomme à gonflement rapide ou d’une protéine sensible à la mousse. Sans essai produit, il est impossible de prédire de manière fiable, pour les formulations critiques, la géométrie et l’enchaînement du procédé qui donneront le meilleur résultat.
-
Hydratation rapide : dosez de manière à ce que chaque particule rencontre immédiatement une quantité suffisante de liquide libre avant la formation d’une peau gélifiée.
-
Faible mouillabilité : augmentez le contact effectif avec le liquide et limitez l’air qui reste attaché à la surface des particules.
-
Forte augmentation de la viscosité : garantissez la circulation globale pendant toute la durée de l’ajout et évaluez la phase du procédé présentant l’écoulement le plus difficile.
-
Sensibilité à la mousse : évitez un vortex profond et sélectionnez une méthode d’alimentation qui n’entraîne pas inutilement de l’air.
-
Particules ou structures fragiles : n’utilisez pas davantage de cisaillement que nécessaire pour le mouillage et la désagglomération.
-
Poudres abrasives : intégrez l’usure, le choix des matériaux et l’accès pour la maintenance dans la conception de l’installation.
Ces critères peuvent conduire à combiner l’induction de poudres et la dispersion dans une même ligne, à recirculer le produit à travers une machine de dispersion ou à utiliser un procédé batch avec un mélange puissant par jet. Les mélangeurs batch à induction de poudres montrent par exemple comment l’incorporation de la poudre peut faire partie du concept global de mélange plutôt que constituer une opération de déversement distincte. Pour d’autres formulations, un traitement direct en ligne ou une circulation homogène dans la cuve est plus approprié.
La machine adaptée à votre procédé
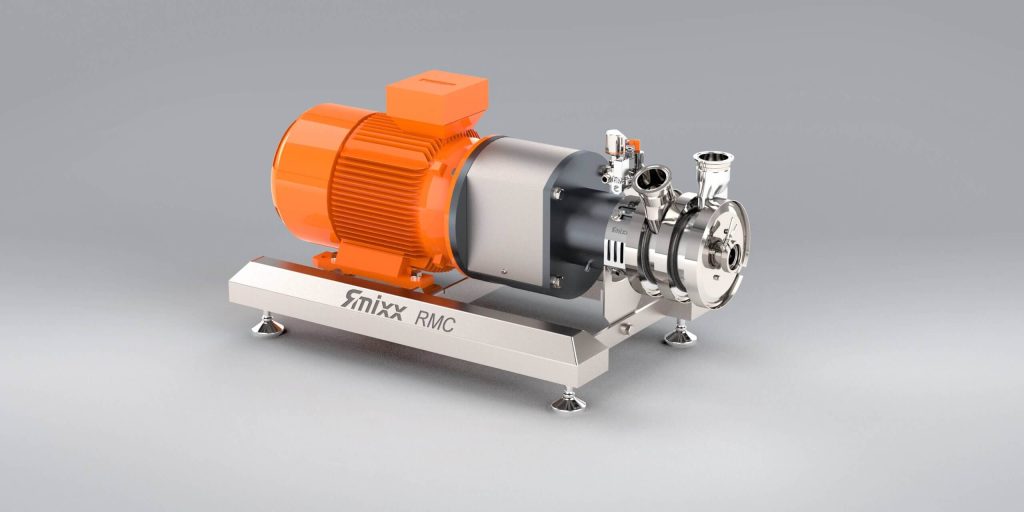 Machine de dissolution de poudres en ligne RMCAspire les poudres sans poussière, les dissout et les disperse en un seul passage. Aucun grumeau, aucune perte au déversement.Découvrez la RMC›
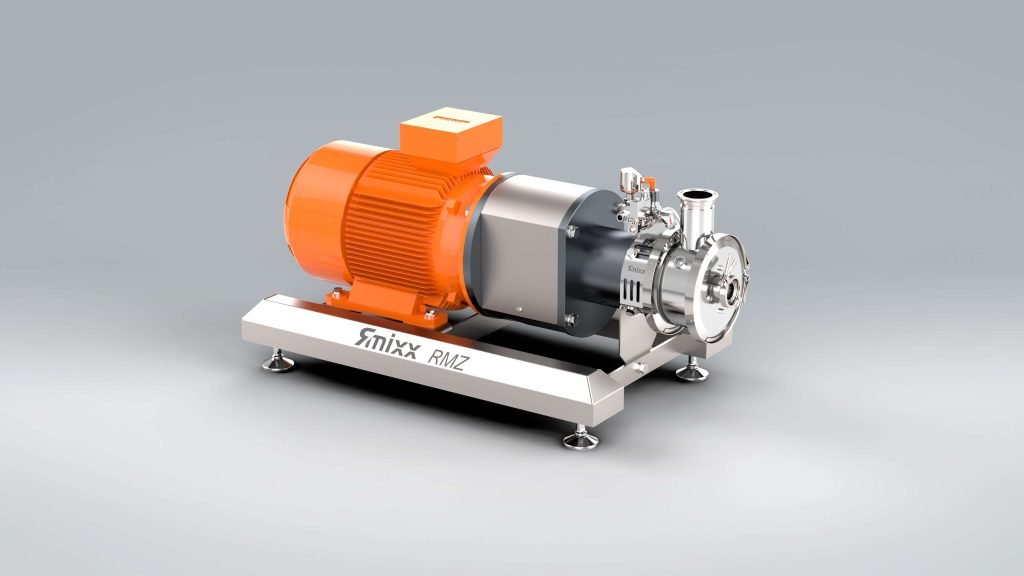 Machine de dispersion en ligne RMZDisperse directement dans la conduite ou par recirculation. Permet d’obtenir rapidement et de manière reproductible des émulsions et des suspensions.Découvrez la RMZ›
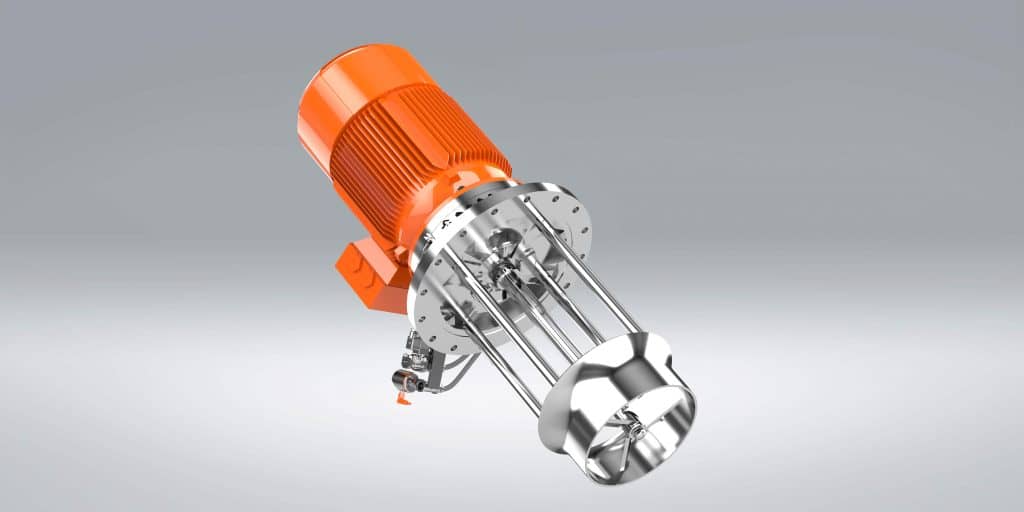 Mélangeur à jet RMYAssure un mélange homogène pour différentes viscosités, sans incorporation d’air. Disponible en version à entrée supérieure et à entrée latérale.Découvrez le RMY›
Le choix de la machine reste subordonné au schéma du procédé. Une puissante machine de dispersion en ligne ne corrige pas une alimentation instable en poudre, et un bon mélangeur à jet ne peut pas toujours réduire des agglomérats difficilement mouillables jusqu’à la distribution granulométrique souhaitée. En présence de problèmes combinés, la manutention des poudres, le macromélange et le cisaillement local doivent être conçus comme un seul système.
L’air, la poussière et le nettoyage font partie du problème des grumeaux
Un procédé qui évite les grumeaux mais introduit beaucoup d’air ou de poussière n’est pas réellement maîtrisé. L’incorporation d’air peut provoquer de la mousse, une oxydation, des erreurs de volume et des propriétés variables du produit. La poussière peut entraîner des pertes de produit, une contamination et, dans le cas de poudres combustibles, un risque d’explosion.
Pour les poudres génératrices de poussière, il convient d’évaluer l’ensemble du parcours, depuis le vidage des sacs ou l’alimentation en vrac jusqu’au contact avec le liquide. Si une atmosphère explosive de poussières peut se former, le zonage, les sources d’inflammation et les équipements appropriés constituent des éléments pertinents de la conception conformément au cadre ATEX applicable, notamment la Directive 2014/34/EU relative aux équipements. Les points d’attention concernant la manutention antidéflagrante des poudres s’appliquent donc également lorsque le produit final est une suspension liquide.
La nettoyabilité influence également la reproductibilité. Des résidus de produit présents dans une trémie, une conduite d’induction, un espace rotor-stator ou une section morte de conduite peuvent se détacher lors du lot suivant sous la forme d’un grumeau déjà hydraté. La conception hygiénique, la vidangeabilité, l’accessibilité des surfaces et une stratégie CIP ou SIP validée sont particulièrement déterminantes dans les secteurs alimentaire, cosmétique et pharmaceutique.
Les directives EHEDG, les 3-A Sanitary Standards et les cadres GMP peuvent orienter la conception et la nettoyabilité, selon le secteur et l’application. Une exécution hygiénique ne se limite cependant pas à une surface lisse ; les soudures, les joints, la rétention de produit et la position des dispositifs de nettoyage comptent également. Vous trouverez davantage d’informations sur la conception hygiénique des installations.
Le changement d’échelle exige de préserver le moment de contact et la circulation
Un essai en laboratoire n’est représentatif que si les mêmes mécanismes déterminants sont maintenus à l’échelle de production. Il ne suffit pas d’utiliser la même formulation et le même temps de mélange. La géométrie de la cuve, la hauteur de remplissage, l’alimentation en poudre, le parcours de circulation, la contrainte de cisaillement locale et le temps de séjour n’évoluent pas automatiquement dans les mêmes proportions lors du changement d’échelle.
À petite échelle, un opérateur peut répartir lentement la poudre sur une surface de liquide relativement grande. À l’échelle de production, cette opération est souvent remplacée par le vidage de sacs ou par une trémie, ce qui crée un flux de poudre beaucoup plus compact. Par conséquent, un procédé qui semblait exempt de grumeaux en R&D peut néanmoins former une couche externe humide et des cœurs secs pendant la production.
Lors des essais, consignez donc non seulement la qualité finale, mais aussi l’enchaînement et l’état du produit pendant le procédé. Il convient notamment de relever le moment où la viscosité augmente, l’aspect de la surface du liquide, l’endroit où la poudre disparaît, la présence d’air, la circulation le long de la paroi et du fond, ainsi que le nombre de passages dans une zone en ligne. RS Contracting peut réaliser à cet effet des essais avec le produit du client à Coevorden ou sur site.
Quand d’autres mesures sont plus importantes que la technique de mélange
Les techniques de mélange et de dispersion ne constituent pas toujours la bonne solution principale contre la formation de grumeaux. Les grumeaux qui se forment déjà pendant le stockage en raison de l’absorption d’humidité, des variations de température ou du compactage mécanique doivent d’abord être traités au niveau de la manutention et du stockage des poudres. Un brise-mottes, un fluidiseur ou un dosage contrôlé peuvent alors être plus importants qu’un cisaillement supplémentaire dans le liquide.
La formulation peut également constituer une limitation. Un autre ordre d’ajout, une prédilution, un prémélange à sec ou un agent mouillant approprié peuvent améliorer le contact avec le liquide, à condition que la qualité du produit et la réglementation le permettent. En cas d’incompatibilité chimique, de solubilité limitée ou de produits de réaction indésirables, aucun mélangeur ne permet de traiter la formulation sans limites.
Pour les produits fragiles, un traitement rotor-stator intensif peut même être indésirable. Si la structure souhaitée des particules, la longueur des fibres ou l’agglomération fonctionnelle doivent être préservées, une méthode de mélange plus douce est plus appropriée. L’objectif n’est pas d’obtenir le cisaillement le plus élevé, mais la sollicitation la plus faible permettant d’obtenir de manière reproductible le mouillage, la répartition et la stabilité requis.
Questions fréquentes sur le mouillage de la poudre et la formation de grumeaux
Pourquoi les grumeaux ne disparaissent-ils pas lorsque je mélange plus longtemps ?
Les grumeaux ne disparaissent pas spontanément lorsqu’une couche externe hydratée ou gélifiée enferme un cœur sec. Le liquide ne pénètre alors que lentement à l’intérieur, tandis que la circulation ordinaire dans la cuve ne fournit pas une contrainte de cisaillement locale suffisante pour ouvrir la structure. Vous devez d’abord déterminer si un meilleur mouillage initial, un cisaillement plus ciblé ou les deux sont nécessaires.
La poudre doit-elle toujours être ajoutée sous le niveau du liquide ?
Non, mais la poudre doit arriver directement dans un flux de liquide actif et suffisamment puissant. Une alimentation sous la surface peut limiter la poussière et les particules flottantes, mais une mauvaise exécution peut aspirer de l’air ou obstruer les conduites. La position appropriée dépend de la mouillabilité, de la viscosité, du mode de dosage et de la circulation disponible.
Un rotor-stator empêche-t-il toujours la formation de grumeaux ?
Un rotor-stator peut solliciter efficacement les agglomérats humides, mais il n’empêche pas automatiquement leur formation. Lorsque la poudre se compacte avant le rotor-stator, s’incruste sur la paroi ou ne quitte pas une zone de cuve mal balayée, le matériau n’atteint pas suffisamment la zone active. Le macromélange, le dosage de la poudre et le positionnement restent donc aussi importants que la tête de mélange.
Comment savoir si un essai produit est nécessaire ?
Un essai produit est judicieux lorsque la mouillabilité est inconnue, que la viscosité varie fortement, que le produit est sensible à la mousse ou que la distribution granulométrique souhaitée est critique. Lors d’un changement d’échelle ou d’une modification de formulation, un essai évite également que le choix de la machine repose uniquement sur des propriétés théoriques. Évaluez pendant l’essai aussi bien les phases intermédiaires que le produit final.
Un procédé sans grumeaux commence avant la zone de dispersion
La maîtrise structurelle de la formation de grumeaux commence par une alimentation contrôlée en poudre, un contact immédiat avec le liquide et une circulation suffisante dans toute l’installation. L’action du rotor-stator, la recirculation ou le mélange par jet fournissent ensuite la contrainte de cisaillement et le temps de séjour nécessaires au produit concerné. En évaluant séparément ces fonctions, vous évitez qu’un temps de mélange supplémentaire ne masque un problème fondamental de mouillage.
La configuration finale dépend de la formulation, de l’évolution de la viscosité, de la densité, du comportement des particules, de la sensibilité à l’air et des exigences de nettoyage. Une sélection étayée repose donc sur des essais produit et des observations du procédé plutôt que sur une vitesse de rotation générale ou une machine standard. Le mouillage de la poudre devient ainsi une étape reproductible du procédé plutôt qu’une correction a posteriori.