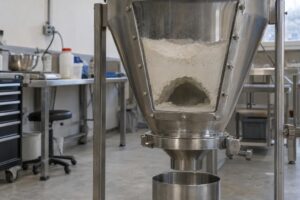
Brückenbildung in einem Pulverhopper vermeiden Sie, indem Sie die Festigkeit und Wandreibung des Pulvers auf die Hoppergeometrie, den Auslauf und den Pulveraustrag abstimmen. Eine steilere Wand oder ein größerer Auslauf kann helfen, jedoch nur, wenn klar ist, ob Kohäsion, mechanische Verblockung, Konsolidierung, Feuchtigkeit, Wandreibung oder ein falsch gewählter Feeder die Blockade verursacht. Andernfalls bekämpft ein Vibrator, Klopfer oder Luftimpuls lediglich das Symptom und kann das Pulver sogar weiter verdichten.
Brückenbildung ist ein stabiler Pulverbogen über dem Auslauf eines Hoppers, durch den der Produktstrom vollständig oder zeitweise zum Stillstand kommt. Die Frage lautet daher nicht nur, wie Sie die Brücke aufbrechen, sondern vor allem, warum das Pulver eine ausreichende Eigenfestigkeit aufbaut, um sein Gewicht über dem Auslauf zu tragen. Ohne diese Erkenntnis treten Produktionsstillstand, ungenaue Dosierung, Staubbelastung und manuelle Eingriffe erneut auf.
Eine Pulverbrücke entsteht durch ein ungünstiges Kräfteverhältnis
Eine Pulverbrücke bleibt bestehen, wenn der Zusammenhalt oder die mechanische Verblockung zwischen den Partikeln größer ist als die Spannung, die das Material am Auslauf wieder in Bewegung bringt. Dabei stützt sich der Bogen an gegenüberliegenden Hopperwänden ab. Je kleiner der Auslauf und je höher die Wandreibung, desto leichter kann das Pulver eine solche tragende Struktur bilden.
Feine, feuchtigkeitsempfindliche oder unregelmäßig geformte Partikel sind häufig kohäsiver als grobe, trockene und runde Partikel, doch die Partikelgröße allein sagt das Fließverhalten nicht voraus. Kapillarkräfte durch Feuchtigkeit, Van-der-Waals-Kräfte, elektrostatische Effekte, fetthaltige Bestandteile und ineinandergreifende Partikel können alle dazu beitragen. Auch ein scheinbar frei fließendes Pulver kann nach der Lagerung unter Belastung dennoch kohäsiv werden.
Die häufigste Annahme ist, dass der Schüttwinkel oder der Eindruck beim manuellen Ausschütten genügend über die Funktion des Hoppers aussagt. Das trifft nicht immer zu. Ein Pulver, das locker aus einem Sack fließt, kann unter Konsolidierungsdruck eine wesentlich höhere unbegrenzte Fließfestigkeit entwickeln und in einem Produktionshopper dennoch eine stabile Brücke bilden.
Kohäsive Brücken sind etwas anderes als mechanische Blockaden
Bei einer kohäsiven Brücke haften kleine Partikel aneinander und bilden einen zusammenhängenden Bogen. Bei einer mechanischen Brücke verklemmen sich relativ grobe, faserige, plättchenförmige oder unregelmäßige Bestandteile über dem Auslauf. Beide stoppen den Austrag, erfordern jedoch nicht automatisch dieselbe Lösung.
Ein größerer Auslauf ist bei beiden Mechanismen häufig vorteilhaft, doch die erforderliche Ausführung hängt vom Produkt und von der Auslaufform ab. Ein Klumpenbrecher kann sinnvoll sein, wenn weiche Agglomerate oder Produktklumpen die Öffnung blockieren. Bei einem kohäsiven feinen Pulver liegt die strukturelle Lösung eher in der Hoppergeometrie, dem Wandmaterial, einer kontrollierten Lagerung und einem geeigneten Austrag.
Brückenbildung und Schachtbildung erfordern eine unterschiedliche Diagnose
Bei Brückenbildung steht das Produkt als Bogen über dem Auslauf und der Produktstrom kommt in der Regel vollständig zum Stillstand. Bei Schachtbildung entleert sich nur ein vertikaler Kanal über dem Auslauf, während Produkt an den Wänden stehen bleibt. Ein Schacht kann nach dem Leerlaufen dieses Kanals noch einstürzen, aber auch stabil bleiben.
Die Unterscheidung ist wichtig, da Schachtbildung meist auf Kernfluss und eine unzureichende Mobilisierung des Produkts entlang der Wand hindeutet. Brückenbildung wird primär durch das Verhältnis zwischen Pulverfestigkeit und Auslaufgeometrie bestimmt. Ein universell eingesetzter Vibrator kann beide Phänomene vorübergehend beeinflussen, stellt jedoch nicht automatisch das gewünschte Fließmuster wieder her.
Diese Prozessfaktoren bestimmen, ob Brückenbildung erneut auftritt
Wiederkehrende Brückenbildung entsteht meist durch eine Kombination aus Produktverhalten, Lagerbedingungen, Hopperkonstruktion und Austragsregelung. Bewerten Sie diese Faktoren als ein System; ein Hopper mit einem geeigneten Konus kann dennoch blockieren, wenn der Feeder nur einen kleinen Teil des Auslaufs aktiviert.
| Faktor | Mechanismus | Praktischer Hinweis | Lösungsrichtung |
|---|---|---|---|
| Feuchtigkeit und Temperatur | Feuchtigkeit bildet kapillare Verbindungen und Temperaturunterschiede können Kondensation verursachen. | Die Probleme nehmen nach der Reinigung, bei saisonalen Wechseln oder bei warmer Produktzufuhr zu. | Kontrollieren Sie Feuchtigkeitseintrag, Kondensation und Verweilzeit. |
| Konsolidierung während der Lagerung | Eine länger andauernde oder höhere Belastung erhöht die Pulverfestigkeit. | Ein frisch befüllter Hopper läuft gut, blockiert jedoch nach einem Stillstand. | Prüfen Sie die Zeitkonsolidierung und begrenzen Sie unnötig lange Lagerzeiten. |
| Hopperwand und Geometrie | Hohe Wandreibung und ungünstige Übergänge stützen den Pulverbogen. | Produkt bleibt an Schweißnähten, Verformungen oder flachen Bereichen stehen. | Wählen Sie Wandwinkel und Oberflächenausführung anhand der Wandreibung. |
| Auslauf und Feeder | Ein kleiner oder nur teilweise aktivierter Auslauf bewirkt eine unzureichende Verformung im Pulverbett. | Der Produktstrom beginnt lokal oder stoppt, sobald der Feeder anders eingestellt wird. | Stimmen Sie Auslaufform, Abmessung und Austragsorgan aufeinander ab. |
| Partikel und Rezeptur | Feinanteile, Fette, Fasern oder verformbare Partikel erhöhen die Kohäsion oder Verblockung. | Das Problem beginnt nach einem Lieferanten-, Mahl- oder Rezepturwechsel. | Charakterisieren Sie jede relevante Produktvariante unter Prozessbedingungen. |
| Luftverdrängung | Unzureichende Entlüftung oder unkontrollierte Luftströmung beeinflusst die effektive Spannung im Pulver. | Der Austrag verändert sich beim schnellen Befüllen, Entleeren oder Umschalten von Filtern. | Kontrollieren Sie Entlüftung, Filter und Druckausgleich. |
Verändert sich das Fließverhalten, nachdem das Pulver einige Zeit im Hopper gestanden hat? Dann ist die Zeitkonsolidierung wahrscheinlich relevanter als das freie Fließen unmittelbar nach dem Befüllen. Eine Konstruktionsberechnung oder ein Versuch mit frischem Produkt kann das tatsächliche Verhalten dann unterschätzen.
Auch Verunreinigungen der Hopperwand werden häufig zu spät bemerkt. Ablagerungen, Kratzer, beschädigte Beschichtungen, hervorstehende Dichtungen und Verformungen erhöhen die Wandreibung und bieten Ansatzpunkte für weitere Ablagerungen. Schläge gegen die Wand können daher kontraproduktiv sein: Beulen machen die Geometrie unregelmäßiger und können die Konstruktion beschädigen.
“Bei hartnäckiger Brückenbildung wird der Fehler fast immer beim Trichterwinkel gesucht. In der Praxis erweist sich ein falsch gewähltes Absperrorgan oder eine falsch gewählte Dosierschnecke darunter als der eigentliche Verursacher.”
Bart Brouwer
Vertriebsleiter
Die entscheidende Frage ist, ob Sie Massenfluss benötigen. Beim Massenfluss bewegt sich das gesamte Pulver, sobald der Auslauf aktiv ist, einschließlich des Materials entlang der Wand. Dies verringert die Wahrscheinlichkeit von Totzonen, Zeitkonsolidierung, Segregation und altem Produkt, erfordert jedoch eine Hopperform und Wandoberfläche, die für das jeweilige Pulver ausgelegt sind.
Brückenbildung in einem Pulverhopper systematisch diagnostizieren
Eine gute Diagnose beginnt während des Problems und nicht erst, nachdem ein Bediener die Blockade bereits losgeschlagen hat. Halten Sie fest, was im Hopper, am Feeder und unter den Prozessbedingungen unmittelbar vor dem Stillstand des Austrags geschah. Nur dann können Sie eine zufällige Blockade von einem reproduzierbaren Konstruktionsfehler unterscheiden.
-
Stellen Sie das Fließbild sicher fest. Ermitteln Sie mithilfe der verfügbaren Inspektionsmöglichkeiten, ob eine vollständige Brücke, ein Schacht, Anhaftungen an der Wand oder eine Blockade im Austragsorgan vorliegt. Öffnen oder betreten Sie einen Hopper niemals ohne ein formelles sicheres Arbeitsverfahren, die Isolierung von Energiequellen und eine Bewertung der Erstickungs-, Verschüttungs- und Explosionsrisiken.
-
Halten Sie den Zeitpunkt der Blockade fest. Notieren Sie, ob das Problem nach dem Befüllen, nach einem Stillstand, bei niedrigem Füllstand, während einer hohen Entnahme oder gerade beim Wiederanfahren entsteht. Der Zeitpunkt verknüpft die Störung mit Konsolidierung, Entlüftung, Feederfunktion oder Produktvariation.
-
Kontrollieren Sie den Produktzustand. Vergleichen Sie Feuchtigkeit, Temperatur, Feinanteil, Klumpen, Schüttdichte und Herkunft mit Chargen, die gut flossen. Entnehmen Sie eine repräsentative Probe; Material oben im Hopper kann sich von Material am Auslauf unterscheiden.
-
Inspizieren Sie den vollständigen Austragsweg. Kontrollieren Sie den Übergang zum Absperrorgan, zur Zellenradschleuse, Schnecke, Dosiervorrichtung oder Förderleitung. Eine Blockade unmittelbar unter dem Hopper kann auf dem Bedienbildschirm genauso aussehen wie eine Brücke darüber.
-
Bewerten Sie, wie der Feeder den Auslauf aktiviert. Ein Feeder muss über den Auslauf hinweg so Produkt entnehmen, dass keine festen Zonen entstehen. Eine lokale Entnahme kann einen bevorzugten Kanal erzeugen und das Produkt an anderer Stelle weiter konsolidieren.
-
Lassen Sie die Fließeigenschaften unter relevanter Belastung bestimmen. Eine Fließfunktion beschreibt, wie sich die unbegrenzte Fließfestigkeit mit der Konsolidierung verändert. Eine Wandreibungsprüfung mit dem tatsächlichen Wandmaterial unterstützt die Wahl des Hopperwinkels, während eine Zeitkonsolidierung erforderlich sein kann, wenn Pulver über längere Zeit gelagert wird.
-
Erproben Sie die Maßnahme mit dem tatsächlichen Produkt. Das Produktverhalten hängt von Rezeptur, Feuchtigkeit, Temperatur und Prozesshistorie ab. Ein Versuch im Labor-, Pilot- oder Produktionsmaßstab ist zuverlässiger als eine Auswahl, die ausschließlich auf dem Produktnamen basiert.
Stoppt Ihr Austrag immer an derselben Stelle der Charge oder nur nach einem ungeplanten Stillstand? Ein fester Zeitpunkt deutet eher auf Füllstand, Druckverteilung oder Feedergeometrie hin; ein Problem nach einem Stillstand eher auf Zeitkonsolidierung, Feuchtigkeitsmigration oder Anhaftung. Diese Erfassung verhindert, dass eine gelegentliche Bedienerhandlung fälschlicherweise als technische Lösung angesehen wird.
Hopper, Auslauf und Feeder müssen als ein System funktionieren
Brückenbildung vermeiden Sie dauerhaft, indem Sie Hopperwand, Auslauf und Feeder gemeinsam auf Grundlage gemessener Pulvereigenschaften auslegen. Die kritische Auslaufabmessung ist kein universeller Wert und unterscheidet sich zudem zwischen einer runden Öffnung und einem länglichen Schlitz. Auch die Trichterform beeinflusst, wie Spannungen zum Auslauf geleitet werden.
Verwenden Sie den Schüttwinkel nicht als Auslegungswinkel
Der Schüttwinkel ist kein zuverlässiger Ersatz für den Wandreibungswinkel. Der Schüttwinkel beschreibt, wie ein lose aufgeschüttetes Pulver einen Haufen bildet; die Wandreibung beschreibt, wie dieses Pulver unter Belastung an einer bestimmten Oberfläche entlanggleitet. Edelstahl mit einer bestimmten Oberflächenausführung, eine Beschichtung und eine verunreinigte Wand können daher unterschiedliches Verhalten zeigen.
Die erforderliche Hopperneigung ergibt sich aus der Kombination von Wandreibung, Hopperform und gewünschtem Fließmuster. Eine steilere Wand fördert in der Regel den Austrag, doch eine einfache Verlängerung des Konus ist räumlich oder konstruktiv nicht immer möglich. Darüber hinaus bleibt ein zu kleiner Auslauf anfällig für kohäsive Bogenbildung.
Vermeiden Sie abrupte Übergänge und innere Hindernisse
Schweißnähte, Vorsprünge, Flansche, Schrauben, Sensoren und schlecht sitzende Dichtungen können Produkt zurückhalten und eine Brücke stützen. Auch ein asymmetrischer Übergang kann die Spannung ungleichmäßig verteilen. Hygienegerechte Gestaltung erfordert darüber hinaus zugängliche, reinigbare Oberflächen ohne Produktnester, insbesondere in der Lebensmittel-, Kosmetik- und Pharmaindustrie.
Bei hygienischen Prozessen muss eine Lösung gegen Brückenbildung daher auch mit der Reinigung und Kontaminationskontrolle vereinbar sein. Das Hinzufügen eines internen beweglichen Bauteils kann das Fließverhalten verbessern, zugleich jedoch zusätzliche Dichtungen, Verschleißteile und schwer zugängliche Oberflächen einführen. Die Grundsätze von EHEDG, GMP oder 3-A Sanitary Standards können abhängig von Branche, Anwendung und Validierungsanforderungen relevant sein.
Ein Feeder darf den Auslauf nicht lokal leerziehen
Ein Feeder unterstützt einen stabilen Hopperaustrag nur, wenn die Produktentnahme über den Auslauf hinweg zum gewählten Fließprofil passt. Zieht Ihre Schnecke das Produkt hauptsächlich an einer Seite ab? Dann bleibt an anderer Stelle Material stehen, die Konsolidierung nimmt zu und es kann ein Schacht oder eine Brücke entstehen, selbst wenn der Hopper ausreichend steil ist.
Steigung, Füllung und Geometrie einer Schnecke oder eines anderen Austragsorgans müssen daher zum Auslauf passen. Dasselbe gilt für Absperrorgane und Zellenradschleusen: Eine Verengung direkt unter einem großzügig dimensionierten Hopperaustrag verlagert das Problem lediglich. Legen Sie den kleinsten wirksamen Durchlass in der gesamten Kette aus, nicht nur die sichtbare Hopperöffnung.
Austragshilfen wirken nur beim richtigen Versagensmechanismus
Eine Austragshilfe ist sinnvoll, wenn eine Anpassung von Produkt, Hopper oder Auslauf nicht möglich ist, sie muss jedoch zur Art der Blockade passen. Keine Austragshilfe kompensiert zuverlässig jede Kombination aus Kohäsion, Klumpen, Feuchtigkeit und unzureichender Feederaktivierung.
-
Ein Vibrator kann trockenes Schüttgut in Bewegung bringen, bei falscher Platzierung oder Ansteuerung jedoch ein kohäsives Pulver weiter verdichten.
-
Ein pneumatischer Klopfer erzeugt einen lokalen mechanischen Impuls, belastet jedoch die Konstruktion und behebt keine falsche Auslaufgeometrie.
-
Belüftung oder Fluidisierung verringert bei geeigneten feinen Pulvern vorübergehend die innere Reibung, kann jedoch Staubbildung, Segregation und unkontrollierten Austrag verursachen.
-
Ein Luftimpuls kann eine vorhandene Brücke aufbrechen, erfordert jedoch trockene, geeignete Druckluft und eine Bewertung der Druck-, Staub- und Explosionsrisiken.
-
Ein Rührwerk oder Agitator kann kohäsives Produkt aktiv zum Auslauf fördern, fügt jedoch Antrieb, Verschleiß, Wärmeeintrag und zusätzliche Reinigungsstellen hinzu.
-
Ein Klumpenbrecher eignet sich für zerbrechliche Agglomerate, jedoch nicht zur Korrektur eines falsch ausgelegten Hoppers für ein homogenes kohäsives Pulver.
Ein Vibrator ist somit nicht die richtige erste Maßnahme, wenn unbekannt ist, ob das Pulver aufgrund von Kohäsion, mechanischer Verblockung oder eines blockierten Feeders stoppt. Auch eine Fluidisierung ist ungeeignet für Produkte, die durch Luftzufuhr stark segregieren, oxidieren oder unerwünscht Staub verbreiten. Die vorherige Ermittlung des Versagensmechanismus verhindert, dass die Lösung ein neues Prozessrisiko verursacht.
Wenn die Pulverhandhabung direkt mit Einziehen, Auflösen oder Dispergieren gekoppelt ist, muss außerdem die Aufnahmekapazität des Folgeprozesses zum Hopperaustrag passen. Hopper, Bunker, Fluidisatoren und Klumpenbrecher aus der unterstützenden Ausrüstung können mit kontrolliertem Pulvereintrag und Inline-Verarbeitung kombiniert werden. Damit wird nicht nur die Brücke beseitigt, sondern auch die Übertragung in die Flüssigphase kontrolliert.
Die richtige Maschine für Ihren Prozess
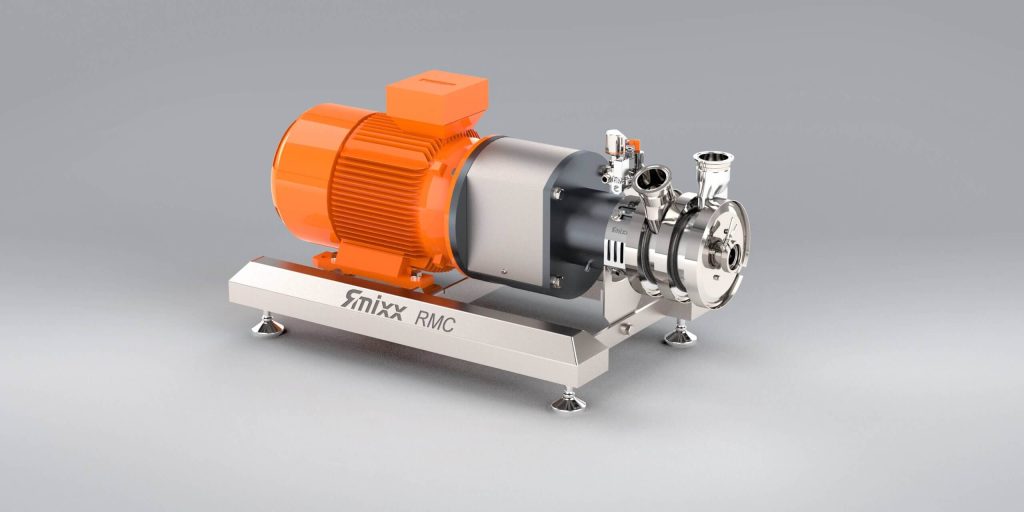 RMC Inline-PulverauflösemaschineZieht Pulver staubfrei ein, löst sie auf und dispergiert sie in einem Durchlauf. Keine Klumpen, keine Schüttverluste.Entdecken Sie die RMC›
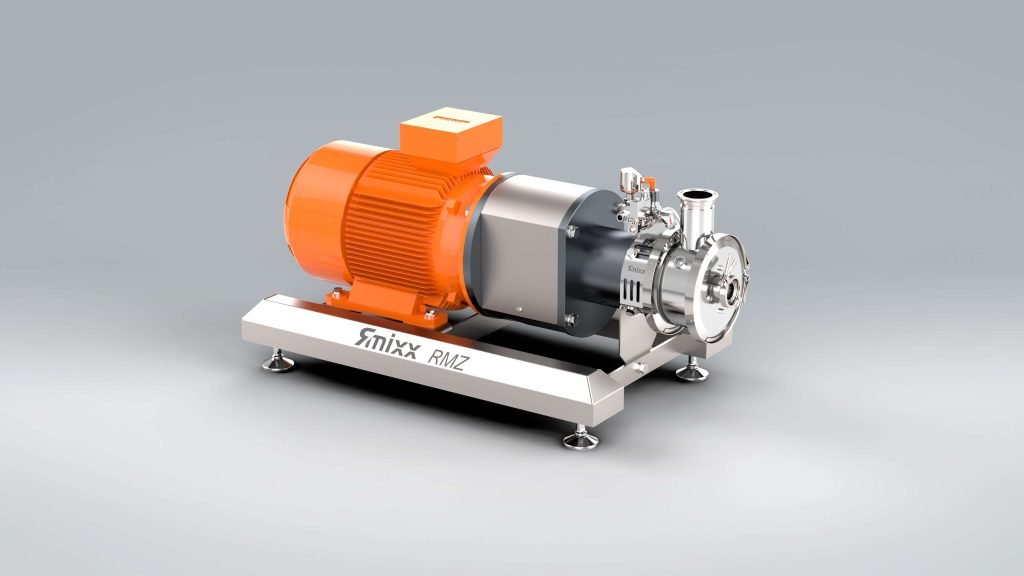 RMZ Inline-DispergiermaschineDispergiert direkt in der Leitung oder über Rezirkulation. Schnell und reproduzierbar zu Emulsionen und Suspensionen.Entdecken Sie die RMZ›
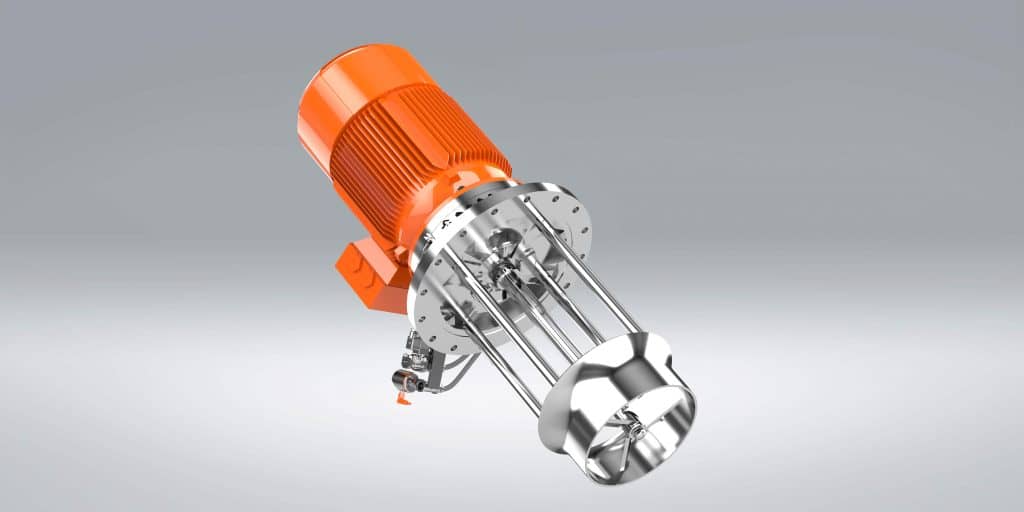 RMY LeitstrahlmischerMischt bei unterschiedlichen Viskositäten homogen und ohne Lufteintrag. Als Top-Entry- und Side-Entry-Ausführung erhältlich.Entdecken Sie die RMY›
Bei Pulvern, die schnell agglomerieren, sobald sie mit Flüssigkeit in Berührung kommen, endet die Analyse nicht am Trockenhopper. Ein stabiler Austrag kann dennoch zu Klumpen führen, wenn die Pulverzufuhr größer ist als die Benetzungs- und Dispergierleistung. Die Wahl zwischen dem Inline-Einziehen von Pulvern und chargenweisem Eintrag muss daher auf Benetzbarkeit, Viskositätsaufbau, Rezirkulation und die gewünschte Partikelgrößenverteilung abgestimmt werden.
Feuchtigkeit, Reinigung und Produktwechsel verändern die Fließfähigkeit
Ein Hopper, der bei der ersten Inbetriebnahme gut funktioniert, kann später aufgrund veränderter Umgebungs- oder Produktbedingungen dennoch Brückenbildung zeigen. Reinigungsrückstände, Kondensation, Verschleiß, eine feinere Mahlung oder ein anderer Rohstofflieferant verändern die Kräfte zwischen den Partikeln und die Wechselwirkung mit der Wand.
Bleibt Produkt vor allem nach der Nassreinigung an der Wand haften? Prüfen Sie dann, ob die Anlage vollständig trocken ist, bevor Pulver eingefüllt wird, und ob kalte Oberflächen Kondensation verursachen. Bei hygroskopischen Produkten kann bereits eine geringe Veränderung der Feuchtigkeitsbelastung ausreichen, um Anhaftung und Kohäsion merklich zu erhöhen.
Für Lebensmittel und Pharmazeutika ist die uneingeschränkte Verwendung von Trennmitteln oder Wandbeschichtungen meist keine selbstverständliche Option. Materialverträglichkeit, Migration, Reinigbarkeit und Validierung bestimmen, was zulässig ist. Eine glatte Oberfläche hilft außerdem nur, wenn sie unter tatsächlichen Prozessbedingungen eine geringe Wandreibung beibehält.
Das Staubexplosionsrisiko bestimmt, welcher Eingriff sicher ist
Bei brennbaren Pulvern muss jede Maßnahme gegen Brückenbildung Bestandteil der Explosionsschutzbewertung sein. Vibratoren, Sensoren, Antriebe, elektrostatische Aufladung und Druckluftzufuhr können Zünd- oder Ausbreitungsrisiken beeinflussen. Geräte, die zur Verwendung in einer explosionsfähigen Atmosphäre bestimmt sind, fallen, soweit zutreffend, in den Geltungsbereich der ATEX-Richtlinie 2014/34/EU.
Die Zoneneinteilung, die Eigenschaften des Staubs, die Erdungsstrategie und mögliche Zündquellen bestimmen die Ausführung. Ein Luftimpuls ist nicht automatisch sicher, nur weil sich kein Elektromotor im Hopper befindet. Weitere Hintergrundinformationen zu Auswahl und Betrieb finden Sie unter explosionssichere Pulverhandhabung.
Manuelles Stochern, Schlagen oder Öffnen während des Betriebs ist keine Schutzmaßnahme. Neben einer Beschädigung des Hoppers entstehen Risiken durch plötzlich einstürzendes Produkt, bewegliche Feeder und Staubexposition. Legen Sie ein sicheres Verfahren für Störungen fest und integrieren Sie die strukturelle Ursache in die Instandhaltung und das Änderungsmanagement.
Wann ein Versuch für eine zuverlässige Auswahl erforderlich ist
Ein Versuch ist erforderlich, wenn die Produkteigenschaften unzureichend bekannt sind, mehrere Rezepturen stark voneinander abweichen oder der Pulverstrom direkt mit einem empfindlichen Misch- oder Dispergierprozess zusammenhängt. Ohne repräsentatives Produkt lässt sich nicht zuverlässig bestimmen, ob ein Fluidisator, Klumpenbrecher, angepasster Auslauf oder eine andere Eintragsmethode das beste Ergebnis liefert.
Verwenden Sie bei einem Versuch Produkt mit einer realistischen Prozesshistorie: derselben Lagerdauer, Temperatur, Feuchtigkeitsbelastung und demselben Konsolidierungsgrad wie in der Produktion. Bewerten Sie nicht nur, ob das Pulver einmal ausgetragen wird, sondern auch das Wiederanfahrverhalten, die Dosierstabilität, Staubbildung, Reinigbarkeit und die Reaktion des Folgeprozesses. RS Contracting kann Versuche mit Kundenprodukt in Coevorden oder vor Ort durchführen; für eine produktspezifische Bewertung können Sie Prozessdaten prüfen lassen.
Häufig gestellte Fragen zur Brückenbildung in Pulverhoppern
Warum verschlimmert ein Vibrator manchmal die Brückenbildung?
Ein Vibrator kann Partikel neu anordnen und dichter zusammenpacken. Bei kohäsiven Pulvern nehmen dadurch die Konsolidierung und manchmal auch die Festigkeit der Pulverbrücke zu. Die Wirkung hängt von Frequenz, Platzierung, Einschaltdauer, Hopperkonstruktion und Produktverhalten ab. Setzen Sie Vibration daher nur ein, wenn ein Versuch oder eine Fließanalyse zeigt, dass die mechanische Anregung zum Versagensmechanismus passt.
Ist ein größerer Hopperauslauf immer die beste Lösung?
Ein größerer Auslauf verringert in der Regel die Wahrscheinlichkeit einer stabilen Brücke, ist jedoch nicht immer ausreichend oder technisch umsetzbar. Eine Verengung im Absperrorgan oder Feeder kann den Vorteil zunichtemachen, während Schachtbildung weiterhin bestehen kann. Die erforderliche Form und Abmessung müssen anhand von Pulverfestigkeit, Konsolidierung, Hoppergeometrie und Wandreibung bestimmt werden.
Wie erkennen Sie, ob Feuchtigkeit die Ursache der Brückenbildung ist?
Feuchtigkeit ist als Ursache zu vermuten, wenn Blockaden mit Nassreinigung, saisonalen Wechseln, warmer Produktzufuhr, kalten Hopperwänden oder längerer offener Lagerung zusammenhängen. Vergleichen Sie repräsentative Proben aus gut und schlecht fließenden Chargen und prüfen Sie auch auf Kondensation und Anbackungen. Eine Feuchtigkeitsmessung allein reicht nicht aus, wenn sich gleichzeitig Fette, Feinanteile oder die Zeitkonsolidierung verändern.
Wann benötigen Sie einen Klumpenbrecher?
Ein Klumpenbrecher eignet sich, wenn zerbrechliche Agglomerate oder verdichtete Produktteile den Auslauf oder die nachgeschaltete Anlage blockieren. Er ist nicht als allgemeine Korrektur für einen zu kleinen Auslauf, hohe Wandreibung oder kohäsive Bogenbildung im gesamten Hopper vorgesehen. Prüfen Sie auch, ob das Brechen unerwünschte Feinanteile, Wärme, Verschleiß oder Produktschäden verursacht.
Was ist der nachhaltigste Ansatz gegen wiederkehrende Pulverbrücken?
Der nachhaltigste Ansatz kombiniert repräsentative Pulverprüfungen mit einer Bewertung von Hopperwand, Auslauf, Feeder, Entlüftung, Lagerdauer und Folgeprozess. Erst danach wählen Sie zwischen einer geometrischen Anpassung, Prozesskontrolle oder einer aktiven Austragshilfe. So wird die Brückenbildung an ihrer Ursache behoben, anstatt sie während der Produktion immer wieder loszuschlagen.