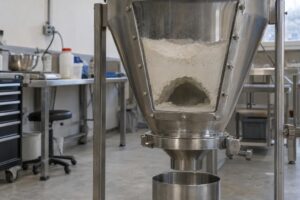
Vous prévenez la formation de voûtes dans une trémie à poudre en adaptant la résistance et le frottement pariétal de la poudre à la géométrie de la trémie, à la sortie et à l’extraction de la poudre. Une paroi plus raide ou une sortie plus grande peut aider, mais uniquement lorsqu’il est clairement établi si le blocage est causé par la cohésion, le verrouillage mécanique, la consolidation, l’humidité, le frottement pariétal ou un dispositif d’extraction mal choisi. Sinon, un vibrateur, un percuteur ou une impulsion d’air ne traite que le symptôme et peut même compacter davantage la poudre.
La formation d’une voûte correspond à un arc stable de poudre au-dessus de la sortie d’une trémie, qui interrompt totalement ou périodiquement l’écoulement du produit. La question n’est donc pas seulement de savoir comment rompre la voûte, mais surtout pourquoi la poudre développe une résistance propre suffisante pour supporter son poids au-dessus de la sortie. Sans cette compréhension, les arrêts de production, les dosages imprécis, les nuisances dues aux poussières et les interventions manuelles se reproduisent.
Une voûte de poudre résulte d’un équilibre défavorable des forces
Une voûte de poudre reste stable lorsque la cohésion ou le verrouillage mécanique entre les particules est supérieur à la contrainte qui remet le matériau en mouvement à la sortie. L’arc prend alors appui sur les parois opposées de la trémie. Plus la sortie est petite et plus le frottement pariétal est élevé, plus la poudre peut facilement former une telle structure porteuse.
Les particules fines, sensibles à l’humidité ou de forme irrégulière sont souvent plus cohésives que les particules grossières, sèches et rondes, mais la granulométrie seule ne permet pas de prédire l’écoulement. Les forces capillaires dues à l’humidité, les forces de van der Waals, les effets électrostatiques, les composants graisseux et l’imbrication des particules peuvent tous y contribuer. Même une poudre apparemment fluide peut devenir cohésive après un stockage sous charge.
L’hypothèse la plus courante consiste à considérer que l’angle de repos ou l’impression obtenue lors d’un déversement manuel suffit à prédire le fonctionnement de la trémie. Ce n’est pas toujours exact. Une poudre qui s’écoule librement d’un sac peut développer, sous l’effet de la pression de consolidation, une résistance non confinée à l’écoulement nettement plus élevée et malgré tout former une voûte stable dans une trémie de production.
Les voûtes cohésives diffèrent des blocages mécaniques
Dans le cas d’une voûte cohésive, de petites particules adhèrent les unes aux autres et forment un arc cohérent. Dans le cas d’une voûte mécanique, des éléments relativement grossiers, fibreux, plats ou irréguliers se coincent au-dessus de la sortie. Les deux phénomènes interrompent l’écoulement, mais ne nécessitent pas automatiquement la même solution.
Une sortie plus grande est souvent favorable pour les deux mécanismes, mais la conception requise dépend du produit et de la forme de la sortie. Un brise-mottes peut être pertinent lorsque des agglomérats mous ou des mottes de produit bloquent l’ouverture. Pour une poudre fine cohésive, la solution structurelle réside plutôt dans la géométrie de la trémie, le matériau des parois, un stockage maîtrisé et une extraction adaptée.
La formation de voûtes et la formation de cheminées nécessitent des diagnostics différents
En cas de formation d’une voûte, le produit forme un arc au-dessus de la sortie et l’écoulement s’arrête généralement complètement. En cas de formation d’une cheminée, seul un canal vertical situé au-dessus de la sortie se vide, tandis que le produit reste immobile le long des parois. Une cheminée peut encore s’effondrer après la vidange de ce canal, mais elle peut également rester stable.
Cette distinction est importante, car la formation de cheminées indique généralement un écoulement en noyau et une mobilisation insuffisante du produit le long de la paroi. La formation de voûtes est principalement déterminée par le rapport entre la résistance de la poudre et la géométrie de la sortie. Un vibrateur générique peut temporairement influencer les deux phénomènes, mais ne rétablit pas automatiquement le profil d’écoulement souhaité.
Ces facteurs de procédé déterminent si la formation de voûtes se reproduit
La formation récurrente de voûtes résulte généralement d’une combinaison du comportement du produit, des conditions de stockage, de la conception de la trémie et de la régulation de l’extraction. Évaluez ces facteurs comme un seul système ; une trémie dotée d’un cône approprié peut tout de même se bloquer lorsque le dispositif d’extraction n’active qu’une petite partie de la sortie.
| Facteur | Mécanisme | Indication pratique | Orientation de la solution |
|---|---|---|---|
| Humidité et température | L’humidité crée des liaisons capillaires et les différences de température peuvent provoquer de la condensation. | Les problèmes augmentent après le nettoyage, lors des changements de saison ou avec l’arrivée d’un produit chaud. | Maîtrisez la pénétration d’humidité, la condensation et le temps de séjour. |
| Consolidation pendant le stockage | Une charge prolongée ou plus élevée augmente la résistance de la poudre. | Une trémie fraîchement remplie se vide correctement, mais se bloque après un arrêt. | Testez la consolidation dans le temps et limitez les stockages inutilement longs. |
| Paroi et géométrie de la trémie | Un frottement pariétal élevé et des transitions défavorables soutiennent l’arc de poudre. | Le produit reste sur les soudures, les déformations ou les parties planes. | Choisissez l’angle et la finition des parois en fonction du frottement pariétal. |
| Sortie et dispositif d’extraction | Une sortie petite ou partiellement activée produit une déformation insuffisante dans le lit de poudre. | L’écoulement commence localement ou s’arrête dès que le dispositif d’extraction est réglé différemment. | Coordonnez la forme et les dimensions de la sortie avec l’organe d’extraction. |
| Particules et formulation | Les fractions fines, les graisses, les fibres ou les particules déformables augmentent la cohésion ou le verrouillage. | Le problème commence après un changement de fournisseur, de broyage ou de formulation. | Caractérisez chaque variante de produit pertinente dans les conditions du procédé. |
| Déplacement d’air | Une désaération insuffisante ou un flux d’air non maîtrisé influence la contrainte effective dans la poudre. | L’écoulement change lors d’un remplissage ou d’une vidange rapide, ou lors de la commutation des filtres. | Contrôlez la désaération, les filtres et l’équilibre des pressions. |
L’écoulement change-t-il après que la poudre est restée quelque temps dans la trémie ? Dans ce cas, la consolidation dans le temps est probablement plus pertinente que l’écoulement libre immédiatement après le remplissage. Un calcul de conception ou un essai avec un produit frais peut alors sous-estimer le comportement réel.
L’encrassement de la paroi de la trémie est également souvent constaté trop tard. Les dépôts, rayures, revêtements endommagés, joints saillants et déformations augmentent le frottement pariétal et offrent un point d’accrochage aux dépôts. Frapper la paroi au marteau peut donc produire l’effet inverse : les déformations rendent la géométrie plus irrégulière et peuvent endommager la structure.
“En cas de formation persistante de voûtes, on recherche presque toujours l’erreur dans l’angle de la trémie. Dans la pratique, il s’avère qu’une vanne ou une vis doseuse mal choisie située en dessous est le véritable responsable.”
Bart Brouwer
Responsable des ventes
La question déterminante est de savoir si vous avez besoin d’un écoulement massique. En écoulement massique, toute la poudre se met en mouvement dès que la sortie est active, y compris le matériau situé le long de la paroi. Cela réduit le risque de zones stagnantes, de consolidation dans le temps, de ségrégation et de produit ancien, mais nécessite une forme de trémie et une finition des parois conçues pour la poudre concernée.
Diagnostiquer systématiquement la formation de voûtes dans une trémie à poudre
Un bon diagnostic commence pendant le problème, et non après qu’un opérateur a déjà délogé le blocage. Consignez le fonctionnement de la trémie, du dispositif d’extraction et les conditions du procédé juste avant l’arrêt de l’écoulement. Ce n’est qu’ainsi que vous pourrez distinguer un blocage fortuit d’un défaut de conception reproductible.
-
Établissez le profil d’écoulement en toute sécurité. Déterminez, à l’aide des dispositifs d’inspection disponibles, s’il s’agit d’une voûte complète, d’une cheminée, d’une adhérence à la paroi ou d’un blocage dans l’organe d’extraction. N’ouvrez jamais une trémie et n’y entrez jamais sans une méthode de travail sûre formalisée, l’isolation des sources d’énergie et une évaluation des risques d’asphyxie, d’ensevelissement et d’explosion.
-
Consignez le moment du blocage. Notez si le problème survient après le remplissage, après un arrêt, lorsque le niveau de remplissage est faible, pendant un débit d’extraction élevé ou précisément lors du redémarrage. Le moment où il se produit permet de relier le dysfonctionnement à la consolidation, à la désaération, au fonctionnement du dispositif d’extraction ou à une variation du produit.
-
Contrôlez l’état du produit. Comparez l’humidité, la température, la fraction fine, les mottes, la masse volumique apparente et l’origine avec les lots qui se sont correctement écoulés. Prélevez un échantillon représentatif ; le matériau situé en haut de la trémie peut différer de celui qui se trouve à la sortie.
-
Inspectez l’ensemble du trajet d’écoulement. Contrôlez la transition vers la vanne, l’écluse rotative, la vis, l’organe de dosage ou la conduite de transport. Sur l’écran de commande, un blocage situé directement sous la trémie peut sembler identique à une voûte située au-dessus.
-
Évaluez la manière dont le dispositif d’extraction active la sortie. Un dispositif d’extraction doit retirer le produit sur toute la sortie de façon à éviter la formation de zones immobiles. Une extraction locale peut créer un canal préférentiel et consolider davantage le produit ailleurs.
-
Faites déterminer les propriétés d’écoulement sous une charge pertinente. Une fonction d’écoulement décrit la manière dont la résistance non confinée à l’écoulement évolue avec la consolidation. Un essai de frottement pariétal avec le matériau réel de la paroi facilite le choix de l’angle de la trémie, tandis qu’un essai de consolidation dans le temps peut être nécessaire lorsque la poudre est stockée pendant une longue durée.
-
Testez la mesure avec le produit réel. Le comportement du produit dépend de la formulation, de l’humidité, de la température et de l’historique du procédé. Un essai à l’échelle du laboratoire, pilote ou de production est plus fiable qu’un choix fondé uniquement sur le nom du produit.
Votre écoulement s’arrête-t-il toujours au même stade du lot, ou uniquement après un arrêt imprévu ? Un moment fixe indique plutôt un lien avec le niveau de remplissage, la répartition des pressions ou la géométrie du dispositif d’extraction ; un problème après un arrêt indique plutôt une consolidation dans le temps, une migration de l’humidité ou une adhérence. Cet enregistrement évite qu’une intervention occasionnelle de l’opérateur soit considérée à tort comme une solution technique.
La trémie, la sortie et le dispositif d’extraction doivent fonctionner comme un seul système
Vous prévenez structurellement la formation de voûtes en concevant conjointement la paroi de la trémie, la sortie et le dispositif d’extraction sur la base des propriétés mesurées de la poudre. La dimension critique de la sortie n’est pas une valeur universelle et diffère en outre entre une ouverture ronde et une fente allongée. La forme de la trémie influence également la manière dont les contraintes sont dirigées vers la sortie.
N’utilisez pas l’angle de repos comme angle de conception
L’angle de repos ne remplace pas de manière fiable l’angle de frottement pariétal. L’angle de repos décrit la manière dont une poudre déversée librement forme un tas ; le frottement pariétal décrit la manière dont cette poudre glisse sous charge le long d’une surface spécifique. L’acier inoxydable avec une finition donnée, un revêtement et une paroi encrassée peuvent donc produire des comportements différents.
L’inclinaison requise de la trémie résulte de la combinaison du frottement pariétal, de la forme de la trémie et du profil d’écoulement souhaité. Une paroi plus raide favorise généralement l’écoulement, mais le simple allongement d’un cône n’est pas toujours réalisable en termes d’espace ou de structure. En outre, une sortie trop petite reste sensible à la formation de voûtes cohésives.
Évitez les transitions brusques et les obstacles internes
Les soudures, arêtes, brides, boulons, capteurs et joints mal ajustés peuvent retenir le produit et soutenir une voûte. Une transition asymétrique peut également répartir les contraintes de manière inégale. La conception hygiénique exige en outre des surfaces accessibles et nettoyables, sans zones de rétention du produit, en particulier dans les secteurs alimentaire, cosmétique et pharmaceutique.
Dans les procédés hygiéniques, une solution contre la formation de voûtes doit donc également être compatible avec le nettoyage et la maîtrise de la contamination. L’ajout d’un composant mobile interne peut améliorer l’écoulement, mais introduire simultanément des joints, des pièces d’usure et des surfaces difficiles d’accès supplémentaires. Les principes d’EHEDG, GMP ou 3-A Sanitary Standards peuvent être pertinents selon le secteur, l’application et les exigences de validation.
Un dispositif d’extraction ne doit pas vider localement la sortie
Un dispositif d’extraction ne permet un écoulement stable hors de la trémie que lorsque le prélèvement du produit sur toute la sortie correspond au profil d’écoulement choisi. Votre vis retire-t-elle principalement le produit d’un seul côté ? Dans ce cas, le matériau reste immobile ailleurs, la consolidation augmente et une cheminée ou une voûte peut apparaître, même si la trémie elle-même est suffisamment raide.
Le pas, le remplissage et la géométrie d’une vis ou d’un autre organe d’extraction doivent donc être adaptés à la sortie. Il en va de même pour les vannes et les écluses rotatives : un rétrécissement directement sous une large sortie de trémie ne fait que déplacer le problème. Concevez la plus petite section de passage effective de l’ensemble de la chaîne, et pas seulement l’ouverture visible de la trémie.
Les dispositifs d’aide à l’écoulement ne fonctionnent qu’avec le mécanisme de défaillance approprié
Un dispositif d’aide à l’écoulement est pertinent lorsque l’adaptation du produit, de la trémie ou de la sortie n’est pas réalisable, mais il doit correspondre au type de blocage. Aucun dispositif ne compense de manière fiable toutes les combinaisons de cohésion, de mottes, d’humidité et de mauvaise activation du dispositif d’extraction.
-
Un vibrateur peut mettre en mouvement un produit vrac sec, mais peut compacter davantage une poudre cohésive s’il est mal positionné ou mal commandé.
-
Un percuteur pneumatique produit une impulsion mécanique locale, mais sollicite la structure et ne corrige pas une géométrie de sortie incorrecte.
-
L’aération ou la fluidisation réduit temporairement le frottement interne de certaines poudres fines adaptées, mais peut provoquer la formation de poussières, une ségrégation et un écoulement incontrôlé.
-
Une impulsion d’air peut rompre une voûte existante, mais nécessite un air comprimé sec et approprié ainsi qu’une évaluation des risques liés à la pression, aux poussières et à l’explosion.
-
Un système d’agitation ou un agitateur peut acheminer activement un produit cohésif vers la sortie, mais ajoute un entraînement, de l’usure, un apport de chaleur et des points à nettoyer.
-
Un brise-mottes convient aux agglomérats friables, mais ne permet pas de corriger une trémie mal conçue pour une poudre cohésive homogène.
Un vibrateur n’est donc pas la première mesure appropriée lorsqu’on ignore si la poudre s’arrête en raison de la cohésion, d’un verrouillage mécanique ou d’un dispositif d’extraction bloqué. La fluidisation ne convient pas non plus aux produits qui se ségrègent fortement, s’oxydent ou dispersent des poussières indésirables sous l’effet de l’apport d’air. Identifier d’abord le mécanisme de défaillance évite que la solution n’introduise un nouveau risque pour le procédé.
Lorsque la manutention des poudres est directement associée à leur aspiration, à leur dissolution ou à leur dispersion, la capacité d’absorption du procédé en aval doit en outre correspondre à l’extraction de la trémie. Les trémies, silos, fluidisateurs et brise-mottes des équipements auxiliaires peuvent être combinés à une induction de poudres contrôlée et à un traitement en ligne. Cela permet non seulement de traiter la voûte, mais aussi de maîtriser le transfert vers la phase liquide.
La machine adaptée à votre procédé
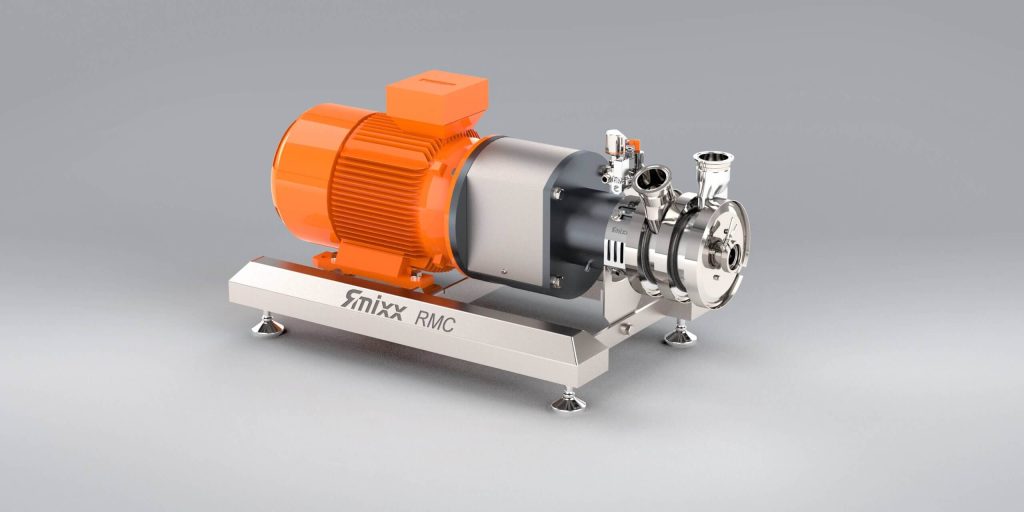 Machine de dissolution de poudres en ligne RMCAspire les poudres sans poussière, les dissout et les disperse en un seul passage. Sans grumeaux ni pertes au déversement.Découvrez la RMC›
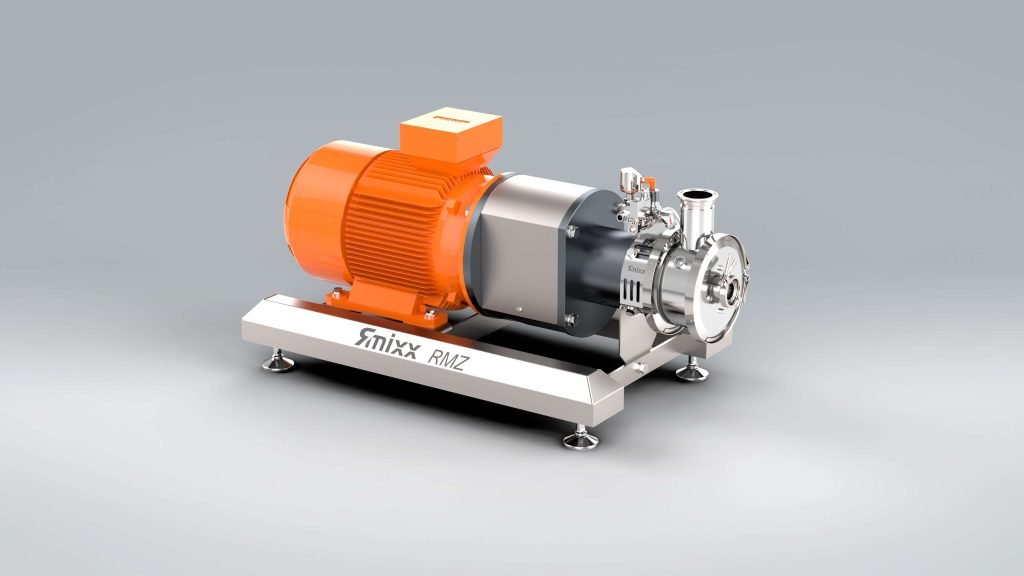 Machine de dispersion en ligne RMZAssure la dispersion directement dans la conduite ou par recirculation. Permet d’obtenir rapidement et de manière reproductible des émulsions et des suspensions.Découvrez la RMZ›
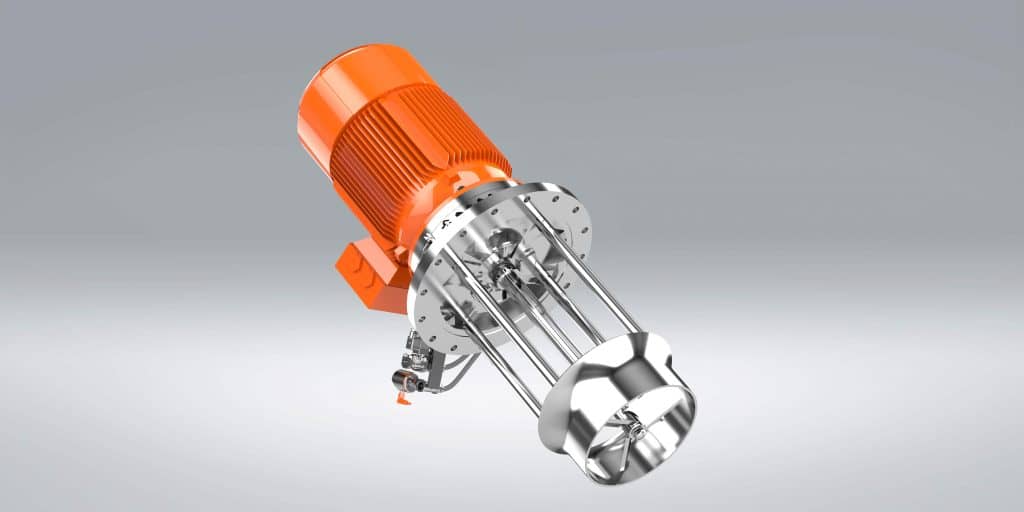 Mélangeur à jet RMYAssure un mélange homogène pour différentes viscosités, sans entraînement d’air. Disponible en montage par le haut et latéral.Découvrez le RMY›
Pour les poudres qui s’agglomèrent rapidement dès qu’elles entrent en contact avec un liquide, l’analyse ne s’arrête pas à la trémie sèche. Un écoulement stable peut néanmoins produire des grumeaux lorsque l’alimentation en poudre dépasse la capacité de mouillage et de dispersion. Le choix entre l’aspiration des poudres en ligne et l’induction par lots doit donc être adapté à la mouillabilité, à l’augmentation de la viscosité, à la recirculation et à la distribution granulométrique souhaitée.
L’humidité, le nettoyage et les changements de produit modifient l’aptitude à l’écoulement
Une trémie qui fonctionne correctement lors de la première mise en service peut présenter ultérieurement une formation de voûtes en raison de changements dans les conditions ambiantes ou les propriétés du produit. Les résidus de nettoyage, la condensation, l’usure, un broyage plus fin ou un autre fournisseur de matières premières modifient les forces entre les particules et leur interaction avec la paroi.
Le produit reste-t-il principalement sur la paroi après un nettoyage humide ? Vérifiez alors que l’installation est complètement sèche avant le remplissage de la poudre et que les surfaces froides ne provoquent pas de condensation. Pour les produits hygroscopiques, une légère variation de la charge d’humidité peut déjà suffire à augmenter sensiblement l’adhérence et la cohésion.
Dans les secteurs alimentaire et pharmaceutique, l’utilisation sans restriction d’agents de démoulage ou de revêtements pariétaux ne constitue généralement pas une option évidente. La compatibilité des matériaux, la migration, la nettoyabilité et la validation déterminent ce qui est autorisé. En outre, une surface lisse n’est utile que si elle conserve un faible frottement pariétal dans les conditions réelles du procédé.
Le risque d’explosion de poussières détermine quelle intervention est sûre
Avec des poudres combustibles, chaque mesure contre la formation de voûtes doit faire partie de l’évaluation de la sécurité contre les explosions. Les vibrateurs, capteurs, entraînements, charges électrostatiques et alimentations en air comprimé peuvent influencer les risques d’inflammation ou de dispersion. Les équipements destinés à être utilisés dans une atmosphère explosive relèvent, le cas échéant, du cadre de la directive ATEX 2014/34/EU.
Le zonage, les propriétés de la poussière, la stratégie de mise à la terre et les sources d’inflammation potentielles déterminent l’exécution. Une impulsion d’air n’est pas automatiquement sûre du seul fait qu’aucun moteur électrique ne se trouve dans la trémie. Vous trouverez davantage d’informations sur la sélection et la gestion dans la manutention des poudres sécurisée contre les explosions.
Le fait d’intervenir manuellement avec une tige, de frapper ou d’ouvrir pendant le fonctionnement ne constitue pas une mesure de maîtrise. Outre l’endommagement de la trémie, cela crée des risques dus à l’effondrement soudain du produit, aux dispositifs d’extraction en mouvement et à l’exposition aux poussières. Établissez une procédure sûre de dépannage et intégrez la cause structurelle à la maintenance et à la gestion des modifications.
Quand un essai est nécessaire pour faire un choix fiable
Un essai est nécessaire lorsque les propriétés du produit sont insuffisamment connues, que plusieurs formulations diffèrent fortement ou que l’écoulement de la poudre est directement lié à un procédé sensible de mélange ou de dispersion. Sans produit représentatif, il est impossible de déterminer de manière fiable si un fluidisateur, un brise-mottes, une sortie modifiée ou une autre méthode d’induction donnera le meilleur résultat.
Lors d’un essai, utilisez un produit ayant un historique de procédé réaliste : même durée de stockage, même température, même charge d’humidité et même degré de consolidation qu’en production. N’évaluez pas seulement si la poudre s’écoule une fois, mais également le comportement au redémarrage, la stabilité du dosage, la formation de poussières, la nettoyabilité et la réaction du procédé en aval. RS Contracting peut effectuer des essais avec le produit du client à Coevorden ou sur site ; pour une évaluation spécifique au produit, vous pouvez faire évaluer les données du procédé.
Questions fréquentes sur la formation de voûtes dans les trémies à poudre
Pourquoi un vibrateur aggrave-t-il parfois la formation de voûtes ?
Un vibrateur peut réorganiser les particules et les tasser davantage. Pour les poudres cohésives, cela augmente la consolidation et parfois aussi la résistance de la voûte de poudre. L’effet dépend de la fréquence, du positionnement, de la durée d’activation, de la construction de la trémie et du comportement du produit. N’utilisez donc les vibrations que lorsqu’un essai ou une analyse d’écoulement montre que l’excitation mécanique correspond au mécanisme de défaillance.
Une sortie de trémie plus grande est-elle toujours la meilleure solution ?
Une sortie plus grande réduit généralement le risque de formation d’une voûte stable, mais elle n’est pas toujours suffisante ou techniquement réalisable. Un rétrécissement dans la vanne ou le dispositif d’extraction peut annuler cet avantage, tandis que la formation de cheminées peut persister. La forme et les dimensions requises doivent être déterminées à partir de la résistance de la poudre, de la consolidation, de la géométrie de la trémie et du frottement pariétal.
Comment savoir si l’humidité est à l’origine de la formation de voûtes ?
L’humidité est suspecte lorsque les blocages sont liés au nettoyage humide, aux changements de saison, à l’arrivée d’un produit chaud, à des parois de trémie froides ou à un stockage ouvert prolongé. Comparez des échantillons représentatifs de lots présentant un bon et un mauvais écoulement, et vérifiez également la présence de condensation et d’agglomérations. Une mesure d’humidité seule est insuffisante lorsque les graisses, les fractions fines ou la consolidation dans le temps changent simultanément.
Quand avez-vous besoin d’un brise-mottes ?
Un brise-mottes convient lorsque des agglomérats friables ou des parties de produit compactées bloquent la sortie ou l’installation en aval. Il n’est pas destiné à corriger de manière générale une sortie trop petite, un frottement pariétal élevé ou une formation de voûtes cohésives dans toute la trémie. Vérifiez également si le broyage produit des fractions fines indésirables, de la chaleur, de l’usure ou une détérioration du produit.
Quelle est l’approche la plus durable contre les voûtes de poudre récurrentes ?
L’approche la plus durable combine des essais représentatifs de la poudre avec une évaluation de la paroi de la trémie, de la sortie, du dispositif d’extraction, de la désaération, de la durée de stockage et du procédé en aval. Ce n’est qu’ensuite que vous choisissez entre une adaptation géométrique, la maîtrise du procédé ou un dispositif actif d’aide à l’écoulement. La formation de voûtes est ainsi traitée à sa source au lieu d’être systématiquement délogée pendant la production.