Produire des sauces et des dressings exige une interaction maîtrisée entre l’ordre d’incorporation des ingrédients, le mouillage des poudres, le mélange, la dispersion, l’émulsification, la température et le temps de séjour. L’installation appropriée introduit chaque ingrédient au bon moment dans la bonne zone de procédé, afin d’obtenir de manière reproductible la viscosité, la distribution des gouttelettes, le goût et la stabilité souhaités, sans grumeaux ni incorporation excessive d’air. La question essentielle n’est donc pas de savoir quel niveau de cisaillement un mélangeur peut fournir, mais où et quand le produit nécessite du cisaillement, de la circulation ou, au contraire, un mélange doux.
Une sauce est un produit alimentaire liquide à pâteux dans lequel sont répartis des substances dissoutes, des particules solides, des gouttelettes de matière grasse ou une combinaison de ces éléments ; un dressing est généralement une sauce versable, souvent acidifiée, comportant une phase aqueuse, une phase grasse ou les deux. Cette description simple recouvre des procédés très différents. Une vinaigrette limpide, une sauce cuite liée à l’amidon, une émulsion de type mayonnaise et un dressing aux herbes ne peuvent pas être traités selon la même séquence de procédé.
Le produit final détermine les opérations de mélange nécessaires
La structure souhaitée du produit détermine s’il faut principalement dissoudre, hydrater, disperser, émulsifier ou simplement mélanger de manière homogène. Ces opérations peuvent coexister dans une même recette, mais elles imposent des exigences différentes en matière de contrainte de cisaillement et de circulation du produit. Une installation assurant une forte dispersion n’est donc pas automatiquement adaptée à chaque étape du procédé.
| Type de produit | Objectif principal du procédé | Risque principal | Action de mélange appropriée |
|---|---|---|---|
| Sauce limpide ou marinade | Dissoudre les sels, les sucres et les arômes | Composants non dissous ou sédiments | Circulation complète dans la cuve avec cisaillement limité |
| Sauce liée | Mouiller et hydrater l’amidon ou les hydrocolloïdes | Grumeaux et surdosage local | Induction contrôlée de poudres et renouvellement suffisant du liquide |
| Dressing émulsionné | Répartir l’huile sous forme de fines gouttelettes dans la phase aqueuse | Crémage, coalescence ou rupture de l’émulsion | Cisaillement élevé ciblé, suivi d’une homogénéisation douce |
| Sauce contenant des herbes ou des particules | Répartir uniformément les éléments solides | Endommagement, sédimentation ou dosage irrégulier | Faible cisaillement avec circulation dans l’ensemble de la cuve |
| Sauce émulsionnée visqueuse | Émulsifier pendant l’augmentation de la viscosité | Zones mortes, incorporation d’air et transfert thermique insuffisant | Combinaison d’un cisaillement local et d’un puissant écoulement global |
L’hypothèse la plus fréquente consiste à penser qu’une vitesse de rotation ou un cisaillement plus élevés résolvent tous les problèmes. Cela n’est vrai que lorsque l’étape limitante est effectivement la réduction de la taille des gouttelettes ou la désagglomération. Si la poudre reste à la surface d’un liquide qui circule mal, si la viscosité augmente localement trop tôt ou si le produit ne s’écoule pas le long de la paroi de la cuve, un cisaillement local supplémentaire accroît surtout la température et l’incorporation d’air.
Savez-vous à quel moment de votre recette la viscosité augmente le plus fortement ? Ce moment détermine si l’installation de mélange peut encore acheminer suffisamment de produit vers la zone active de mélange après l’hydratation. La viscosité initiale de l’eau fournit peu d’informations sur l’écoulement après l’ajout de gomme, d’amidon, de protéines ou d’une fraction d’huile concentrée.
La séquence de procédé pour produire des sauces et des dressings
Une séquence de production robuste consiste d’abord à constituer une phase continue uniforme, puis à mouiller les ingrédients difficiles à dissoudre et seulement ensuite à former l’émulsion ou la structure finale souhaitée. La séquence exacte reste dépendante de la recette, car l’acidité, la température, le sel, le sucre et leurs interactions influencent l’hydratation et la stabilité de l’émulsion. Les étapes ci-dessous constituent donc un point de départ technique, et non une recette universelle.
-
Homogénéisez la phase liquide. Dosez les liquides de base et mettez en mouvement la totalité du contenu de la cuve avant d’ajouter les poudres. Les zones stagnantes locales provoquent des différences de concentration difficiles à corriger ultérieurement.
-
Dissolvez les ingrédients facilement solubles. Le sel, le sucre, les acides et les composants aromatiques liquides doivent être ajoutés conformément à la recette. L’ordre est important, car une concentration élevée de substances dissoutes peut influencer l’hydratation de certains épaississants.
-
Mouillez et dispersez les poudres de manière contrôlée. L’amidon, la gomme, les protéines et les autres poudres fonctionnelles doivent être incorporés séparément dans le liquide ou sous la forme d’un prémélange bien conçu. Chaque particule doit entrer en contact avec le liquide avant qu’une pellicule visqueuse puisse se former à sa surface.
-
Laissez aux ingrédients le temps de s’hydrater. La dispersion répartit une poudre, mais le développement complet de la viscosité ne peut avoir lieu qu’ensuite. Une évaluation trop précoce de la viscosité conduit facilement à un surdosage ou à un mélange inutilement prolongé.
-
Formez l’émulsion sous un cisaillement maîtrisé. Ajoutez la phase dispersée de façon que le rotor-stator ou une autre zone à fort cisaillement puisse traiter directement l’huile introduite. Un ajout trop rapide peut temporairement former de grandes poches d’huile qui ne traversent pas uniformément l’installation.
-
Ajoutez ultérieurement les composants fragiles. Les herbes visibles, les morceaux de légumes et les autres particules sont généralement ajoutés après l’étape intensive de dispersion. Leur forme, leur couleur apparente et la texture en bouche souhaitée sont ainsi mieux préservées.
-
Homogénéisez sans sollicitation inutile du produit. Faites circuler suffisamment le volume total afin que les échantillons prélevés à différentes positions soient comparables. Arrêtez le cisaillement intensif dès que la structure souhaitée est obtenue ; un traitement plus long n’est pas automatiquement préférable.
-
Contrôlez avant le transfert ou le remplissage. Évaluez notamment l’aspect, le comportement de la viscosité, le pH conformément aux spécifications du produit, la présence de grumeaux et la répartition des composants visibles. La méthode de mesure et la préparation des échantillons doivent être définies afin de comparer équitablement les lots.
Cette séquence explique également pourquoi un essai réalisé uniquement avec de l’eau ne fournit pas une prévision fiable du procédé de production. À l’échelle de production, la longueur du circuit de circulation, le transfert thermique, le temps de dosage et la distribution des temps de séjour changent. En outre, ce n’est que pendant l’augmentation de la viscosité qu’il devient possible de constater si le liquide se déplace réellement dans l’ensemble de la cuve ou seulement autour de la tête de mélange.
Pour les recettes de l’industrie alimentaire, le choix du procédé doit donc être fondé sur le comportement du produit réel. Un essai avec le produit du client à l’échelle du laboratoire, pilote ou de production peut démontrer quelle séquence et quelle action de mélange sont reproductibles.
« En pratique, le changement d’échelle concerne rarement une force de cisaillement supplémentaire. Le problème survient lorsque la sauce devient si épaisse après l’hydratation que la masse n’atteint tout simplement plus la tête de mélange. »
Bart Brouwer
Responsable des ventes
Le meilleur changement d’échelle ne consiste pas simplement à conserver une vitesse de rotation ou un temps de mélange, mais à préserver l’action pertinente du procédé. Selon la recette, il peut s’agir du rapport entre l’alimentation en poudre et le renouvellement du liquide, de la fréquence de passage dans un rotor-stator, de la circulation globale dans la cuve ou de l’historique thermique spécifique du produit.
Les poudres ne deviennent fonctionnelles qu’après un mouillage complet
Des grumeaux se forment lorsque l’extérieur d’un agglomérat de poudre s’hydrate plus rapidement que le liquide ne peut pénétrer jusqu’au cœur. La pellicule de gel ainsi créée isole la poudre sèche, après quoi un mélange prolongé peut avoir peu d’effet. Les hydrocolloïdes à hydratation rapide et les poudres fines exigent donc tout particulièrement une alimentation contrôlée et une répartition directe dans un liquide suffisamment en mouvement.
Votre poudre tombe-t-elle à la surface du liquide ou chaque particule est-elle directement entraînée dans un flux de liquide actif ? Dans le premier cas, la dynamique de surface détermine la quantité de poudre réellement mouillée ; dans le second, l’alimentation en poudre et le débit de liquide peuvent être coordonnés. Le mécanisme du mouillage des poudres sans grumeaux est donc plus important que le temps de mélange nominal.
Un prémélange n’est utile que dans les bonnes conditions
Un prémélange à sec avec du sucre, du sel ou un autre matériau support peut réduire la concentration locale d’un hydrocolloïde et améliorer sa répartition. Cette approche ne fonctionne pas automatiquement si le mélange est malgré tout versé en une seule fois sur une surface calme. Les différences de granulométrie, de densité et d’écoulement peuvent également provoquer une ségrégation pendant le stockage ou le transport.
Un prémélange liquide peut également être utile, à condition que la poudre puisse y être répartie complètement et de manière stable. Si le prémélange s’épaissit déjà fortement avant d’atteindre le lot principal, vous ne faites que déplacer le problème de circulation vers une cuve plus petite. Le choix entre prédilution à sec, induction de poudres en ligne et ajout par lots doit donc être fondé sur le comportement de l’ingrédient.
L’hydratation est différente de la dispersion
La dispersion désagrège les agglomérats et répartit les particules solides dans le liquide ; l’hydratation est l’absorption ou la liaison du liquide qui permet à l’ingrédient de développer sa structure fonctionnelle. Un échantillon lisse immédiatement après la dispersion peut encore s’épaissir ultérieurement. Inversement, un produit peut ne pas atteindre la viscosité prévue lorsque la température, la force ionique ou l’acidité limitent l’hydratation.
Un contrôle du procédé immédiatement après l’alimentation en poudre est donc insuffisant. Définissez à quel moment du procédé la viscosité est évaluée et dans quelles conditions de mesure, car les sauces thixotropes fournissent une valeur différente après avoir été mises intensivement en mouvement et après une période de repos.
Une émulsion stable se forme avant que la sauce paraisse épaisse
Dans une émulsion huile dans eau, l’huile doit être répartie en gouttelettes qui restent séparées par la phase aqueuse continue. Un cisaillement élevé déforme et fractionne les gouttelettes de plus grande taille, tandis qu’un émulsifiant approprié stabilise l’interface nouvellement formée. L’épaississement ralentit ensuite le mouvement et la collision des gouttelettes, mais ne peut pas toujours rétablir une émulsion mal formée.
L’ordre d’incorporation de l’émulsifiant, de l’huile, de l’eau, de l’acide et de l’épaississant est propre au produit. Certains émulsifiants doivent d’abord être dissous ou dispersés dans une phase donnée ; certaines protéines réagissent au pH et au sel ; certains amidons nécessitent un traitement thermique. La physique d’une émulsion huile dans eau reste la même, mais la voie de procédé appropriée varie selon la formulation.
Le dosage de l’huile doit correspondre à la capacité de traitement de la zone de cisaillement
Une émulsion stable nécessite un débit d’huile que la zone active de mélange peut incorporer directement. Lorsque l’huile s’accumule d’abord sous forme de couche libre ou de grandes poches, différents temps de séjour et une large distribution des gouttelettes apparaissent. Une partie du produit est alors traitée intensivement, tandis qu’une autre traverse à peine le rotor-stator.
L’huile parvient-elle de manière contrôlée dans la zone active de mélange ou atteint-elle d’abord la surface libre du produit ? La réponse détermine si la stratégie de dosage fait partie de la formation de l’émulsion ou si elle constitue seulement une opération logistique. Un point d’alimentation bien choisi évite que l’installation doive corriger ultérieurement une répartition défavorable des phases.
Un cisaillement excessif peut dégrader les spécifications du produit
Un cisaillement intensif n’est pas la bonne solution lorsque des herbes grossières, des graines ou des morceaux de légumes doivent rester intacts. Une dispersion inutilement prolongée peut également augmenter la température du produit, répartir l’air sous forme de petites bulles difficiles à évacuer et donner temporairement l’impression qu’un produit thixotrope est plus fluide. Un opérateur peut alors doser à tort un épaississant supplémentaire.
Après la formation d’une émulsion suffisamment fine et stable, l’objectif du procédé passe de la réduction de la taille des gouttelettes à un écoulement global uniforme. Pour cette phase, un mélangeur à jet ou un autre principe de mélange à faible cisaillement est souvent plus logique qu’une recirculation continue dans une machine à fort cisaillement.
L’écoulement global évite que seul le centre de la cuve participe au mélange
Une sauce ne devient homogène que lorsque le produit provenant de toutes les zones de la cuve traverse régulièrement la zone de mélange concernée. Le rotor-stator génère localement une contrainte de cisaillement élevée, mais ne peut pas compenser un manque de circulation globale si le produit visqueux situé en dehors de cette zone se déplace à peine. La géométrie de la cuve, le niveau de liquide, la position du mélangeur et l’évolution de la rhéologie font donc partie de la même problématique de conception.
À la viscosité maximale, votre sauce s’écoule-t-elle encore le long de la paroi et du fond, ou seul le produit autour de l’arbre du mélangeur tourne-t-il ? Les dépôts sur les parois, les différences de température et les écarts entre des échantillons prélevés à différentes positions indiquent un macro-mélange insuffisant. La solution peut résider dans un autre profil d’écoulement, un positionnement adapté ou une combinaison de principes de mélange, et pas nécessairement dans une tête de dispersion plus puissante.
Pour les lignes de sauces et de dressings, trois fonctions sont souvent réunies : incorporation des poudres avec peu de poussière, dispersion en ligne reproductible et circulation dans toute la cuve avec une faible incorporation d’air. Selon la recette et la configuration du procédé, ces fonctions peuvent être réalisées séparément ou sous la forme d’une ligne intégrée.
La machine adaptée à votre procédé
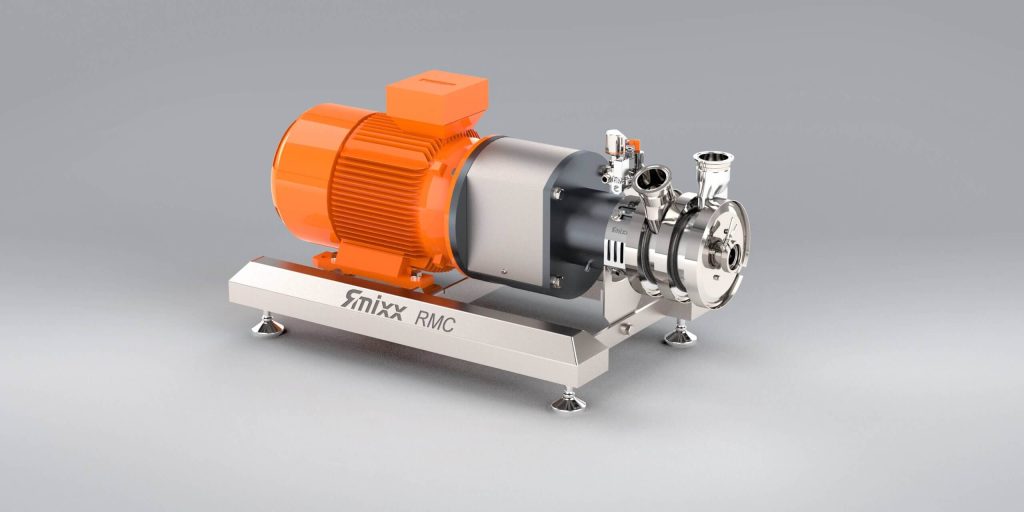 Machine RMC de dissolution de poudres en ligneAspire les poudres sans poussière, les dissout et les disperse en un seul passage. Aucun grumeau, aucune perte au déversement.Découvrez la RMC›
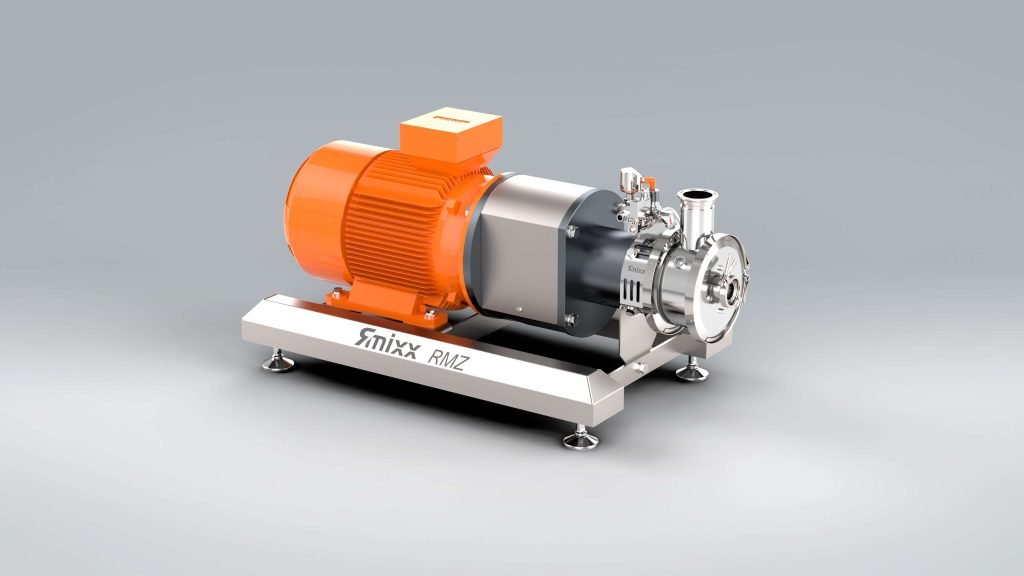 Machine RMZ de dispersion en ligneAssure la dispersion directement dans la conduite ou par recirculation. Permet d’obtenir rapidement et de manière reproductible des émulsions et des suspensions.Découvrez la RMZ›
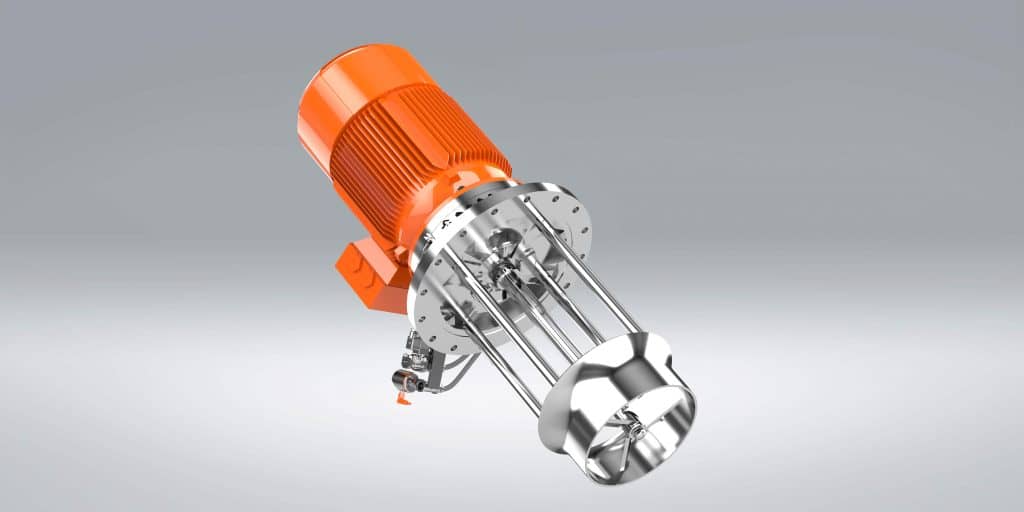 Mélangeur à jet RMYAssure un mélange homogène pour différentes viscosités, sans incorporation d’air. Disponible en version à entrée par le haut et à entrée latérale.Découvrez le RMY›
Le choix entre traitement par lots et en ligne n’est pas un choix entre une mauvaise et une bonne solution. La dispersion par lots assure un traitement direct dans la cuve et peut convenir à des recettes variables ou à des lots de taille maîtrisable. Le traitement en ligne permet de créer une zone de procédé délimitée et peut être utilisé pendant le transfert ou la recirculation ; cette comparaison est traitée plus en détail dans l’article consacré à la différence entre dispersion en ligne et par lots.
L’incorporation d’air influence bien plus que l’aspect
L’incorporation d’air peut influencer la densité mesurée, le comportement au remplissage, la couleur apparente et la charge oxydative d’une sauce. Les petites bulles d’air peuvent en outre être stabilisées par les protéines, les émulsifiants ou une viscosité élevée, de sorte qu’elles ne remontent pas spontanément à la surface. Une surface lisse dans la cuve ne prouve donc pas que le produit est exempt d’air.
L’air pénètre notamment par un vortex, un jet de poudre, des raccords non étanches du côté aspiration ou une conduite de retour située au-dessus du niveau du produit. Il faut d’abord limiter la source ; le mélange sous vide ou la désaération n’est logique que lorsque la recette et l’installation ne permettent pas autrement une évacuation suffisante de l’air. Le vide n’est pas une solution universelle, car les arômes volatils, le comportement moussant et l’expansion du produit varient selon la recette.
L’échantillonnage peut également fausser l’évaluation. Un échantillon prélevé dans une couche supérieure calme peut contenir moins d’air que le produit à la sortie, tandis qu’un transvasement intensif introduit au contraire de l’air supplémentaire. Une procédure d’échantillonnage fixe fait donc partie d’un contrôle qualité reproductible.
La température et l’acidité sont des paramètres actifs du procédé
La température influence la viscosité, la solubilité, le comportement de la phase grasse, l’hydratation et les ingrédients thermosensibles. Le chauffage peut activer un amidon ou rendre une phase grasse apte au traitement, mais il peut également altérer les arômes et modifier fortement la viscosité au cours du procédé. L’installation de mélange doit donc fonctionner à la viscosité minimale comme à la viscosité maximale du procédé.
L’emplacement et la vitesse d’ajout de l’acide peuvent également être déterminants. Un faible pH local peut faire réagir les protéines ou d’autres composants différemment que lorsque le même acide est d’abord dilué uniformément. Les points de dosage doivent donc être situés dans une zone assurant une incorporation directe et prévisible.
Une étape d’échange thermique ne corrige pas une mauvaise circulation dans la cuve. Lorsque le produit visqueux s’écoule à peine le long d’une paroi chauffée ou refroidie, des différences locales de température et des dépôts apparaissent. Le traitement thermique et le mélange doivent être conçus comme un seul procédé, même lorsque les équipements se composent physiquement d’éléments distincts.
La nettoyabilité doit être définie avant le choix de la machine
La conception hygiénique commence par la prévention des accumulations de produit, des parties difficiles à vidanger et des surfaces que le liquide de nettoyage n’atteint pas de manière prévisible. Les sauces et les dressings peuvent combiner matières grasses, protéines, amidon, herbes et ingrédients colorants, de sorte qu’un seul régime de nettoyage ne convient pas automatiquement à toutes les recettes. La conception doit correspondre à la stratégie CIP choisie et aux composants éventuellement nettoyés manuellement.
Les directives EHEDG constituent un cadre utile pour la conception hygiénique, mais un composant hygiénique ne rend pas automatiquement une ligne complète nettoyable. Les raccordements, les vannes, les instruments de mesure, les conduites de retour et les points bas déterminent également si des résidus de produit subsistent. Vous trouverez davantage d’informations dans l’article consacré à la conception hygiénique et au nettoyage.
La nettoyabilité est en outre une question de procédé : le liquide de nettoyage peut-il atteindre les mêmes zones de produit lorsque le mélangeur est à l’arrêt, ou une circulation active est-elle nécessaire ? Une conception qui ne permet une bonne circulation qu’à faible viscosité peut présenter pendant la production des zones problématiques qui restent invisibles lors d’un essai à l’eau.
De la recette de laboratoire au lot de production reproductible
Le changement d’échelle des sauces et des dressings doit être fondé sur des critères de procédé, et non sur une augmentation linéaire du temps de mélange ou de la vitesse de rotation. Dans une petite cuve, le point d’alimentation et la tête de mélange sont proches l’un de l’autre, tandis que la poudre et l’huile peuvent parcourir un trajet plus long dans une cuve de production. Les différences de temps de séjour et de circulation dans la cuve augmentent également.
Lors d’un essai, ne consignez donc pas uniquement si l’échantillon final est approuvé. Enregistrez l’ordre d’incorporation des ingrédients, la méthode de dosage, l’historique de température, l’écoulement visible, le moment d’augmentation de la viscosité, l’emplacement de l’échantillonnage et l’état du produit après repos. Cela permet d’identifier les variables du procédé qui doivent être transposées à l’échelle de production.
-
Un essai à l’eau réussi confirme le sens de rotation et l’écoulement, mais pas le mouillage des poudres ni la formation de l’émulsion de la recette.
-
Un échantillon final prélevé à un seul endroit ne prouve pas l’homogénéité de l’ensemble du lot.
-
Un temps de mélange plus court n’a de valeur que si l’hydratation, la distribution des gouttelettes et la stabilité du produit répondent également aux spécifications.
-
Un système n’est réellement flexible que si le changement de recette ne crée pas de volumes résiduels difficiles à nettoyer ni de voies de procédé impossibles à maîtriser.
RS Contracting peut réaliser des essais avec le produit du client à Coevorden ou sur site. Sans un tel essai, aucune affirmation générale fiable n’est possible concernant le cisaillement nécessaire, le temps de séjour ou la géométrie de rotor-stator la mieux adaptée, car la viscosité, la densité, la mouillabilité et les interactions entre ingrédients varient selon la recette.
Questions fréquentes sur la production industrielle de sauces
Quel mélangeur convient aux sauces et aux dressings ?
Le mélangeur approprié dépend de l’étape dominante du procédé. Un rotor-stator convient à la dispersion des poudres et à la formation d’émulsions, tandis qu’un mélangeur à jet peut convenir à une homogénéisation dans toute la cuve avec une incorporation d’air limitée. Pour les émulsions visqueuses, une combinaison est souvent nécessaire. Le choix doit être vérifié avec la recette réelle et l’augmentation de viscosité attendue.
Comment éviter les grumeaux dans une sauce ?
Les grumeaux sont évités en introduisant la poudre de manière contrôlée dans un flux de liquide qui mouille directement chaque particule. Une circulation suffisante, un ordre d’ajout approprié et un temps d’hydratation sont essentiels. Un mélange simplement prolongé ne suffit pas lorsqu’une couche extérieure hydratée a enfermé de la poudre sèche ; l’agglomérat doit alors faire l’objet d’une dispersion ciblée.
Quand choisir la dispersion en ligne plutôt que la dispersion par lots ?
La dispersion en ligne convient lorsque vous souhaitez une zone de procédé délimitée et reproductible pendant la recirculation ou le transfert. La dispersion par lots convient lorsque le traitement direct dans la cuve et la flexibilité entre les charges sont prioritaires. Le meilleur choix dépend du volume de produit, de l’évolution de la viscosité, de l’alimentation en ingrédients, de la stratégie de nettoyage et de la possibilité pour les composants fragiles de traverser la zone de dispersion.
Pourquoi un dressing devient-il plus fluide ou plus épais après la production ?
Un dressing peut changer après la production parce que les hydrocolloïdes poursuivent leur hydratation, que l’amidon développe sa structure, que la matière grasse cristallise ou qu’un réseau thixotrope se rétablit après le cisaillement. La température et la méthode de mesure influencent également la viscosité observée. Évaluez donc les spécifications du produit à un moment fixe, avec une manipulation définie des échantillons et dans des conditions de mesure reproductibles.
Une seule installation peut-elle produire toutes les sauces ?
Une seule installation peut traiter plusieurs recettes lorsque les têtes de mélange, le profil d’écoulement, la voie de dosage et le nettoyage sont suffisamment flexibles. Elle n’est pas automatiquement adaptée à la fois aux émulsions fines et aux produits contenant des morceaux fragiles. Des étapes de procédé distinctes ou des organes de mélange interchangeables sont parfois préférables à une seule machine qui tente d’effectuer simultanément toutes les opérations.
La bonne question est de savoir quelle structure est nécessaire à chaque phase du procédé
La production de sauces et de dressings devient reproductible lorsque chaque phase du procédé remplit une fonction claire : dissoudre, mouiller, hydrater, disperser, émulsifier ou maintenir l’homogénéité. Le choix de la machine découle de ces fonctions et de l’évolution de la viscosité, et non l’inverse. Vous évitez ainsi de devoir combattre ultérieurement les grumeaux, les émulsions instables ou les longs temps de traitement par lots par un cisaillement supplémentaire.
Identifiez donc d’abord les moments de transition critiques : quand la viscosité apparaît-elle, où la poudre entre-t-elle en contact avec le liquide, où l’huile est-elle répartie pour la première fois et quand les composants fragiles doivent-ils être ajoutés ? À partir de ces informations, un essai peut démontrer quelle combinaison d’induction de poudres, de dispersion en ligne et de circulation globale est techniquement adaptée à votre recette et à votre régime de nettoyage.