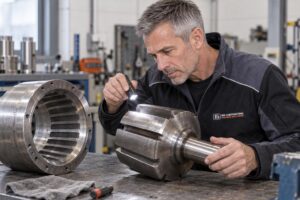
Slijtage aan rotor en stator herkennen begint bij een combinatie van procesafwijkingen, veranderend geluid of trillingsgedrag en een visuele inspectie van de rotor-statorspleet en werkvlakken. Een lagere dispergeerwerking, langere procestijd, metaaldeeltjes, groeven, afgeronde randen of plaatselijk contact zijn duidelijke aanwijzingen, maar één signaal op zichzelf bewijst nog niet dat het rotor-statorpaar versleten is. De kernvraag is daarom niet alleen óf er slijtage is, maar ook welk mechanisme haar veroorzaakt; zonder die diagnose kan een nieuw onderdeel opnieuw voortijdig beschadigen.
Rotor-statorslijtage is materiaalverlies of blijvende geometrieverandering aan de draaiende rotor en de stilstaande stator, waardoor de spleet, stroming en afschuifwerking van een dispergeermachine veranderen.
Wacht niet tot de machine nauwelijks nog dispergeert. Progressieve slijtage kan leiden tot een bredere deeltjesgrootteverdeling, herbewerking, productverontreiniging en ongeplande stilstand. Ziet u een plotselinge verandering in trilling, hoort u schrapend contact of treft u metaaldeeltjes aan, dan moet de machine volgens de geldende veiligheidsprocedure worden gestopt en geïnspecteerd.
Slijtage aan rotor en stator herkennen aan zes signalen
De betrouwbaarste diagnose ontstaat wanneer meerdere signalen tegelijk in dezelfde richting wijzen. Procesprestatie, mechanisch gedrag en visuele toestand moeten daarom samen worden beoordeeld en met een bekende uitgangssituatie worden vergeleken.
| Signaal | Wat u waarneemt | Mogelijke verklaring | Benodigde controle |
|---|---|---|---|
| Lagere dispergeerwerking | Het gewenste productresultaat vraagt meer passages of een langere recirculatie | Grotere effectieve spleet of afgeronde werkranden verminderen de lokale afschuifspanning | Vergelijk recept, temperatuur, viscositeit, verblijftijd en rotor-statorgeometrie |
| Breder of wisselend productresultaat | Deeltjesverdeling, homogeniteit of emulsiekwaliteit varieert tussen batches | Ongelijkmatige slijtage verandert de stroming door de openingen | Controleer zowel productdata als het volledige omtrekbeeld van rotor en stator |
| Ander geluid of trillingsbeeld | De machine klinkt ruwer, pulseert of vertoont nieuwe trillingen | Onbalans, lagerproblemen, uitlijnfouten, vreemd materiaal of rotor-statorcontact | Stop veilig en inspecteer aandrijving, lagering, bevestiging en proceskop |
| Zichtbare materiaalafname | Randen zijn afgerond, oppervlakken gepolijst of openingen zijn vervormd | Abrasie, erosie, cavitatie of chemische aantasting | Vergelijk met referentiefoto’s en de toegestane maatvoering van de fabrikant |
| Groeven of plaatselijke beschadiging | Krassen, bramen, happen of eenzijdige contactsporen zijn zichtbaar | Vreemde delen, excentrische loop, montagefout of vervorming | Onderzoek de oorzaak vóór herstart of vervanging |
| Deeltjes in product of spoelvloeistof | Onverklaarde metaalachtige fragmenten verschijnen bij controle | Actief materiaalverlies van proceskop, leidingwerk of andere componenten | Isoleer de bron en beoordeel productveiligheid met QA of QC |
Procesprestatie verslechtert meestal geleidelijk
Een versleten rotor-statorcombinatie bouwt minder effectief druk- en snelheidsgradiënten op in de werkzone. Wanneer scherpe werkranden afronden of de spleet toeneemt, daalt de lokale afschuifspanning en worden agglomeraten minder intensief belast. Het product kan daardoor langer moeten recirculeren voordat dezelfde fijnheid, homogeniteit of emulsiekwaliteit wordt bereikt.
Weet u of de huidige langere procestijd werkelijk door de proceskop komt, of is tegelijk de viscositeit, poedertoevoer, temperatuur of receptvolgorde veranderd? Die vraag is essentieel, omdat een stijgende viscositeit de volumestroom en verblijftijd beïnvloedt en daarmee hetzelfde symptoom kan veroorzaken. De functie van de geometrie wordt verder uitgewerkt bij rotor-statorgeometrie en deeltjesverkleining.
Geluid en trillingen maken plotselinge schade zichtbaar
Een nieuwe toon, pulserend geluid of abrupte trilling is geen normaal bewijs van gelijkmatige slijtage, maar een reden om direct naar een mechanisch probleem te zoeken. Rotor-statorcontact, een los onderdeel, lagerbeschadiging, onbalans of een hard vreemd voorwerp kan in korte tijd veel grotere schade veroorzaken dan geleidelijke abrasie.
Beoordeel geluid nooit door dicht bij een draaiende proceskop te luisteren of beveiligingen te verwijderen. Gebruik beschikbare trenddata en volg de veiligheids- en vergrendelprocedure van de installatie. Een machine laten doorlopen om te zien of het geluid vanzelf verdwijnt, kan een herstelbare beschadiging veranderen in uitval van proceskop, as of lagering.
Het slijtagebeeld vertelt waar de belasting vandaan komt
Gelijkmatig gepolijste werkvlakken passen eerder bij erosieve of abrasieve belasting, terwijl een eenzijdig contactspoor wijst op een geometrisch of mechanisch probleem. Diepe groeven en afgebroken randen passen vaker bij harde vreemde delen. Putvorming, verkleuring en een sponsachtig oppervlak kunnen daarentegen op chemische aantasting of cavitatie lijken.
Een glanzend oppervlak is niet automatisch afkeur. Sommige producten polijsten het materiaal zonder dat de functionele geometrie direct buiten tolerantie raakt. Omgekeerd kan een rotor er visueel netjes uitzien terwijl afgeronde randen en een veranderde spleet de dispergeerwerking al aantasten.
De vorm van het spoor is daardoor vaak informatiever dan de hoeveelheid glans. Foto’s van een nieuwe of eerder goedgekeurde proceskop, genomen vanuit vaste posities, maken kleine veranderingen veel beter herkenbaar dan inspectie uit het geheugen.
“In de praktijk zien we dat operators prestatieverlies vaak opvangen door het toerental te verhogen. Daarmee maskeer je de slijtage tijdelijk, maar jaag je de uiteindelijke schade aan.”
Bart Brouwer
Verkoopleider
Bij een beoordeling op afstand zijn productgegevens en foto’s alleen niet altijd voldoende. De toegestane spleet, materiaalkeuze en afkeurcriteria verschillen per uitvoering, terwijl de praktische belasting afhangt van viscositeit, dichtheid, deeltjeshardheid, concentratie, temperatuur en bedrijfswijze.
Vier slijtagemechanismen vragen elk om een andere maatregel
Slijtage aan een rotor en stator is geen afzonderlijke storing, maar het gevolg van abrasie, contact, cavitatie of corrosie. Het vervangen van onderdelen herstelt de geometrie, maar voorkomt herhaling alleen wanneer het dominante mechanisme eveneens wordt weggenomen.
Abrasie en erosie door de productstroom
Abrasieve slijtage ontstaat wanneer harde deeltjes langs de werkvlakken bewegen en daar materiaal lossnijden of wegpolijsten. Erosie ontstaat door herhaalde inslag van product en deeltjes, vooral op plaatsen waar de stroming versnelt of scherp van richting verandert. Een hogere vaste-stofbelasting, slecht bevochtigde agglomeraten en harde contaminanten kunnen deze belasting vergroten.
De vaakst gemaakte aanname is dat een hogere tipsnelheid uitsluitend een beter dispergeerresultaat geeft. Een hogere relatieve snelheid verhoogt doorgaans ook de mechanische belasting op rotor, stator en productdeeltjes. Meer shear is daarom niet vanzelfsprekend beter; de benodigde energie-inbreng moet aansluiten op het materiaal en het gewenste eindpunt.
Mechanisch contact door uitlijning, lagering of montage
Rotor en stator behoren tijdens normaal bedrijf niet ongecontroleerd tegen elkaar te lopen. Eenzijdige krassen, ringvormige contactsporen, bramen en plaatselijke warmteverkleuring kunnen wijzen op excentriciteit, asdoorbuiging, beschadigde lagers, vervormde onderdelen of foutieve montage.
Is de slijtage aan één zijde duidelijk sterker dan aan de tegenoverliggende zijde? Dan is uniforme productabrasie onwaarschijnlijk en moet eerst de rondloop, bevestiging, lagering en montage worden onderzocht. Alleen het beschadigde rotor-statorpaar vervangen is in die situatie niet de juiste oplossing, omdat de mechanische oorzaak aanwezig blijft.
Cavitatie en onvoldoende producttoevoer
Cavitatie kan optreden wanneer lokaal damp- of gasbellen ontstaan en vervolgens in een hogedrukgebied imploderen. De herhaalde lokale belasting kan putvorming veroorzaken en gaat soms samen met een knetterend of grindachtig geluid. Luchtinslag, een ongunstige aanvoerconditie, een verstopping of onvoldoende producttoevoer kan een vergelijkbaar onrustig stromingsbeeld geven.
Controleer daarom niet alleen de proceskop, maar ook de toevoerleiding, klepstanden, filters, productniveau en ontluchting. Bij viskeuze producten kan een leiding ogenschijnlijk gevuld zijn terwijl de aanvoer naar de rotor-statorzone onvoldoende blijft. Een proceskop die gedeeltelijk droogloopt, mist bovendien de koelende en smerende werking van het product.
Corrosie en verkeerde materiaalcompatibiliteit
Chemische aantasting kan eruitzien als slijtage, maar vraagt om een andere correctie dan abrasie. Productbestanddelen, reinigingsmiddelen, concentraties, temperatuur en contacttijd kunnen het basismateriaal, lassen of oppervlakken aantasten. Putcorrosie en spleetcorrosie zijn extra relevant wanneer productresten of reinigingsvloeistof lokaal achterblijven.
Beoordeel bij twijfel het volledige reinigingsregime, inclusief CIP-stappen, naspoelen en stilstandcondities. Hygienic design volgens uitgangspunten van onder meer EHEDG helpt productophoping en slecht reinigbare zones te beperken, maar vervangt geen compatibiliteitscontrole. Meer context staat bij hygiënisch ontwerp en reiniging.
Slijtage aan rotor en stator inspecteren zonder symptomen te verwarren
Een goede inspectie verloopt van procesdata naar veilige demontage en pas daarna naar een vervangingsbesluit. Zo voorkomt u dat normale gebruikssporen worden afgekeurd of dat een mechanisch defect ten onrechte als productslijtage wordt geregistreerd.
- Leg de procesafwijking vast. Noteer welk kwaliteitskenmerk, geluid, trillingsbeeld of tijdsverloop is veranderd en bij welk product en welke procesfase dat gebeurt.
- Sluit recept- en bedieningsverschillen uit. Vergelijk temperatuur, viscositeit, productvolgorde, poederdosering, klepstanden, recirculatiepad en reinigingsstatus met een goedgekeurde run.
- Stel de installatie veilig. Stop, isoleer en vergrendel alle relevante energiebronnen volgens de procedures en handleiding van de installatie voordat u een beschermkap of proceskop opent.
- Reinig vóór visuele beoordeling. Productfilm kan krassen verbergen, terwijl opgedroogd product ten onrechte op corrosie of materiaalafbraak kan lijken.
- Inspecteer rotor en stator als paar. Bekijk de volledige omtrek, voor- en achterzijde, openingen, tanden, sleuven, bevestigingen en overgangszones onder goede verlichting.
- Controleer de achterliggende mechanica. Beoordeel lagering, as, rondloop, bevestiging en afdichting wanneer het slijtagebeeld asymmetrisch is of contactsporen toont.
- Vergelijk met referenties en toleranties. Gebruik eerdere foto’s, onderhoudsrapporten en de maatvoering of afkeurcriteria die voor de specifieke machine gelden.
- Leg oorzaak en maatregel vast. Registreer niet alleen wat is vervangen, maar ook welk slijtagemechanisme waarschijnlijk was en welke proces- of onderhoudsmaatregel herhaling moet voorkomen.
Heeft u een nulmeting van de rotor-statorgeometrie en het productresultaat na ingebruikname? Zonder die referentie blijft de beoordeling grotendeels subjectief. Een vaste inspectiemethode maakt trendmatige achteruitgang zichtbaar voordat een batch buiten specificatie valt.
Rotor en stator moeten als functioneel paar worden beoordeeld
Alleen de rotor of alleen de stator bekijken geeft een onvolledig beeld van de effectieve spleet. Een beperkt materiaalverlies aan beide delen kan samen een relevante geometrieverandering veroorzaken. Ook kan een nieuwe component tegenover een ongelijkmatig versleten tegencomponent een afwijkend stromings- of contactbeeld opleveren.
Dat betekent niet dat rotor en stator altijd samen vervangen moeten worden. Of afzonderlijke vervanging technisch verantwoord is, hangt af van de uitvoering, passing, slijtageverdeling en voorschriften van de fabrikant. Zonder productspecifieke en machinespecifieke inspectie is daar geen algemeen afkeurgetal voor te geven.
Wanneer vervanging nodig is en wanneer juist niet
Vervanging is nodig wanneer de geometrie buiten de toegestane maatvoering valt, de constructieve integriteit is aangetast, contactschade aanwezig is of het vereiste procesresultaat niet meer reproduceerbaar haalbaar is. Een cosmetisch spoor zonder meetbare of functionele verandering is daarentegen niet automatisch een reden om onderdelen af te keuren.
- Een plotseling contactspoor vereist onderzoek naar uitlijning en lagering vóór montage van nieuwe onderdelen.
- Metaaldeeltjes vereisen brononderzoek en een beoordeling van het betrokken product door QA of QC.
- Geleidelijke prestatieafname moet eerst worden gescheiden van veranderingen in recept, viscositeit en procescondities.
- Corrosie vraagt om controle van materiaalcompatibiliteit en reinigingschemie, niet alleen om vervanging.
- Herhaald snelle slijtage maakt een procesproef of heroverweging van geometrie en materiaalkeuze noodzakelijk.
Een rotor-statorproces is bovendien niet voor iedere mengtaak de beste oplossing. Als het product alleen macromenging of oplossen met geringe shear nodig heeft, kan een stuwstraalmenger geschikter zijn en onnodige energie-inbreng en slijtage vermijden. Wanneer juist intensief dispergeren, inline poederinductie of gecontroleerde recirculatie nodig is, moet de gekozen proceskop op die taak en het product worden afgestemd.
De praktische keuze loopt daardoor van een inline dispergeermachine voor intensieve behandeling in de leiding of over recirculatie tot een poederoplosmachine voor gecontroleerde inductie en een stuwstraalmenger voor homogene circulatie zonder onnodig hoge shear.
De juiste machine voor uw proces
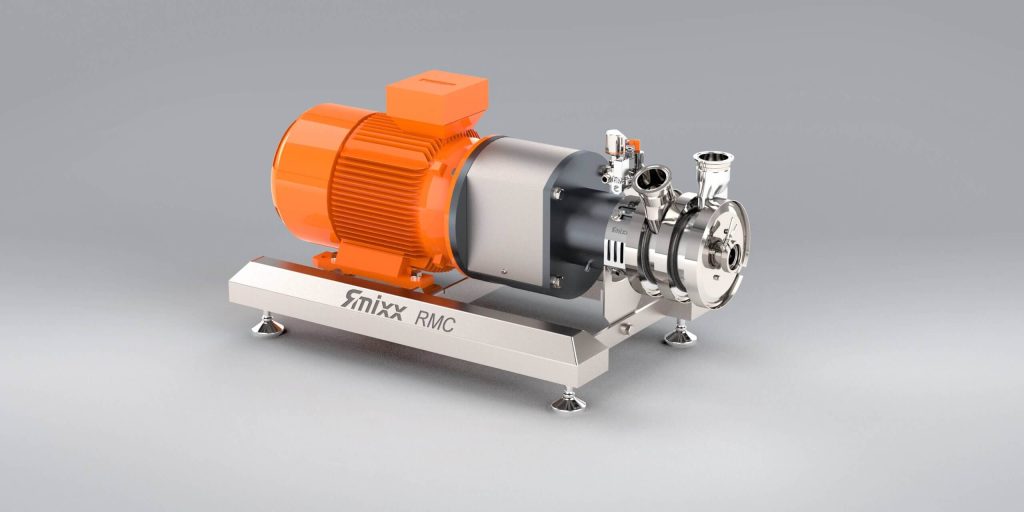 RMC Inline poederoplosmachineTrekt poeders stofvrij in, lost ze op en dispergeert in één doorloop. Geen klonten, geen stortverliezen.Ontdek de RMC›
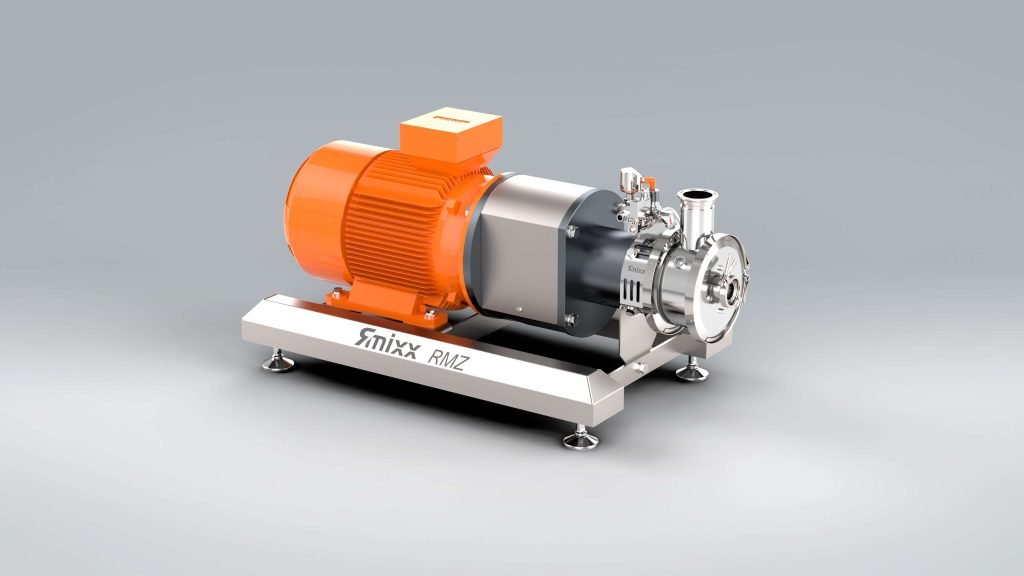 RMZ Inline dispergeermachineDispergeert direct in de leiding of over recirculatie. Snel en reproduceerbaar naar emulsies en suspensies.Ontdek de RMZ›
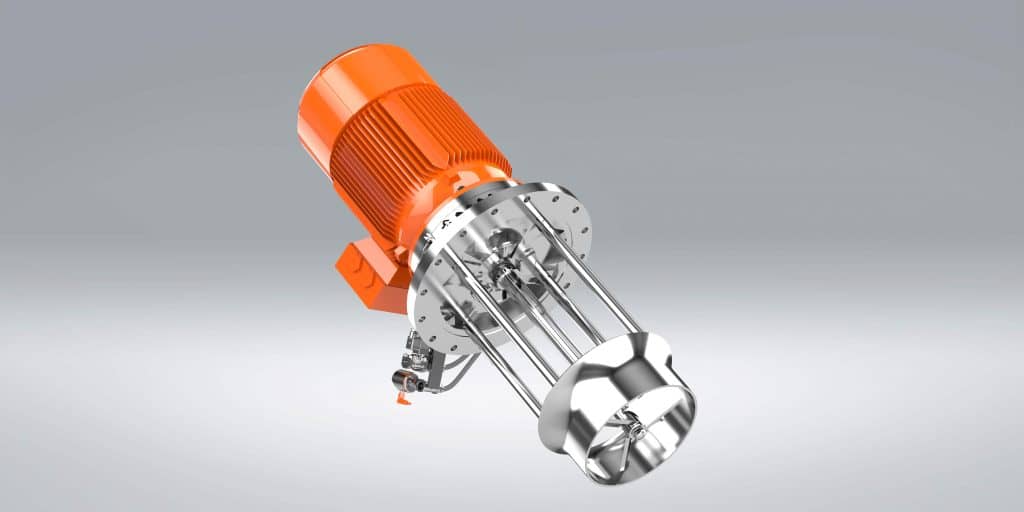 RMY StuwstraalmengerMengt homogeen bij uiteenlopende viscositeiten, zonder luchtinslag. Leverbaar als top entry en side entry.Ontdek de RMY›
Een proef met het werkelijke product is verstandig wanneer slijtagegedrag, bevochtigbaarheid of deeltjeshardheid vooraf niet betrouwbaar te voorspellen is. RS Contracting kan zulke proeven in Coevorden of op locatie uitvoeren, op laboratorium-, pilot- of productieschaal afhankelijk van de vraagstelling.
Trendbewaking voorkomt dat slijtage pas bij afkeur zichtbaar wordt
Effectief onderhoud koppelt inspecties aan product- en machinegedrag in plaats van alleen aan verstreken kalenderduur. De relevante inspectiefrequentie verschilt per product, materiaal, bedrijfsbelasting, reinigingsregime en machine-uitvoering; een universeel interval zou daarom schijnzekerheid geven.
Leg per inspectie dezelfde gegevens vast: product of recept, waargenomen procestijd, kwaliteitsresultaat, geluid of trilling, foto’s vanuit vaste hoeken, positie van beschadigingen en uitgevoerde maatregelen. Daardoor wordt zichtbaar of slijtage gelijkmatig verloopt, versnelt na een receptwijziging of telkens op dezelfde plaats terugkeert.
Wanneer ontstaat de afwijking: direct na montage, alleen bij één abrasief recept of juist na CIP? Directe afwijking wijst eerder op montage, uitlijning of een beschadigd onderdeel; productspecifieke slijtage wijst eerder op abrasie of chemische compatibiliteit; schade na reiniging maakt controle van reinigingschemie, naspoelen en stilstandcondities noodzakelijk.
Plan inspectie bij voorkeur vóórdat de beschikbare procesmarge is verbruikt. Een onderhoudscontract voor procesmachines kan helpen om inspectie, bevindingen en preventieve werkzaamheden structureel vast te leggen, zonder dat daarmee productspecifieke beoordeling overbodig wordt.
Veelgestelde vragen over rotor-statorslijtage
Hoe ziet normale slijtage aan een rotor en stator eruit?
Normale slijtage is doorgaans geleidelijk en relatief gelijkmatig verdeeld over de belaste werkvlakken. Lichte polijsting hoeft de functie niet direct te beperken. Afgeronde randen, een veranderde spleet, vervormde openingen of toenemende procestijd zijn belangrijker. Vergelijk de onderdelen daarom met referentiefoto’s, maatvoering en een eerder gevalideerd productresultaat.
Kan ik een versleten rotor of stator blijven gebruiken?
Dat kan alleen wanneer de component constructief intact is, binnen de voorgeschreven toleranties valt en het procesresultaat reproduceerbaar blijft. Bij contactsporen, scheuren, losse delen, metaaldeeltjes of plotselinge trillingen is doorproductie niet verantwoord. Laat de oorzaak beoordelen voordat de machine opnieuw wordt gestart; alleen visuele gladheid is geen voldoende vrijgavecriterium.
Waarom slijt een nieuwe rotor of stator soms snel?
Versnelde slijtage na vervanging wijst vaak op een oorzaak buiten het nieuwe onderdeel, zoals foutieve montage, uitlijnproblemen, beschadigde lagering, vreemde delen, onvoldoende producttoevoer of een ongeschikte materiaal-productcombinatie. Controleer ook of een nieuw onderdeel tegenover een ongelijkmatig versleten tegencomponent is geplaatst. Vervang pas opnieuw nadat het slijtagepatroon is verklaard.
Kan een slechter dispergeerresultaat ook een andere oorzaak hebben?
Ja. Een hogere viscositeit, andere grondstof, onvoldoende bevochtiging, luchtinslag, gewijzigde temperatuur, een beperkt recirculatiepad of een verkeerde klepstand kan hetzelfde effect geven. Vergelijk daarom eerst procescondities en kwaliteitsdata met een goede run. Pas wanneer die gelijkwaardig zijn, wordt slijtage van de rotor-statorgeometrie een waarschijnlijkere verklaring.