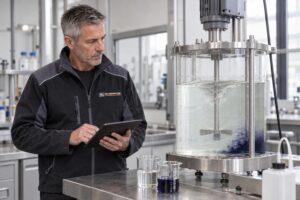
Dode zones in een mengtank zijn gebieden waar product onvoldoende wordt ververst, waardoor samenstelling, temperatuur of deeltjesconcentratie lokaal afwijkt van de rest van de tankinhoud. U voorkomt ze niet simpelweg met meer toerental of vermogen, maar door de volledige stromingslus af te stemmen op tankgeometrie, vulniveau, viscositeit en mengdoel. Het cruciale onderscheid is dat zichtbare beweging rond de menger nog niet bewijst dat product langs de wand, bodem en het vloeistofoppervlak daadwerkelijk circuleert.
Een dode zone is een tankgebied met een verblijftijd die veel langer is dan in de hoofdstroming, waardoor onvoldoende massa-, warmte- of impulsoverdracht plaatsvindt. Volledig stil hoeft het product daar niet te staan. Een langzaam meedraaiende laag kan procesmatig al dood zijn wanneer poeder hydrateert, een reactie doorgaat of vaste stof bezinkt voordat deze laag opnieuw door de actieve mengzone komt.
Zo ontstaan dode zones in een mengtank
Dode zones ontstaan wanneer de menger wel lokale snelheid opbouwt, maar onvoldoende bulksnelheid door de gehele tank veroorzaakt. Rond een rotor, waaier of roerorgaan kan veel turbulentie bestaan terwijl product in hoeken, bovenin de tank of achter interne componenten nauwelijks wordt uitgewisseld. Lokale shear en volledige tankcirculatie zijn daarom verschillende ontwerptaken.
De veelgemaakte aanname is dat een sterkere vortex of een sneller bewegend tankmidden gelijkstaat aan beter mengen. Een diepe vortex kan juist aantonen dat de vloeistof hoofdzakelijk horizontaal roteert en onvoldoende axiaal wordt verplaatst. Dat vergroot bovendien het risico op luchtinslag, schuimvorming en oxidatie zonder dat moeilijk bereikbare gebieden beter worden ververst.
Tankgeometrie onderbreekt de stromingslus
Vlakke bodems, scherpe overgangen en een ongunstige verhouding tussen diameter en vloeistofhoogte kunnen recirculatiegebieden creëren. Ook een uitloop, mangat, verwarmingsspiraal, niveausensor of CIP-component kan een luwte vormen. Product stroomt dan om het obstakel heen, terwijl direct erachter een gebied met geringe impulsuitwisseling blijft bestaan.
Een centraal geplaatst roerwerk kan in een cilindrische tank vooral tangentiële stroming opwekken. Het product draait dan als massa horizontaal mee, maar verplaatst beperkt van boven naar beneden. Keerschotten kunnen rotatie doorbreken en axiale circulatie ondersteunen, maar zijn niet automatisch de beste oplossing: ze voegen oppervlakken, lasnaden en mogelijke reinigingsschaduwen toe.
Viscositeit verandert tijdens de batch
Een menger moet worden beoordeeld bij de ongunstigste reologie van het proces, niet alleen bij de beginviscositeit. Hydraterende gommen, polymeren, pigmentbelading of afkoeling kunnen de viscositeit tijdens de batch sterk verhogen. De stroming kan daardoor verschuiven van turbulent naar overwegend laminair, waarna de actieve mengzone rond het roerorgaan krimpt.
Weet u op welk moment in uw recept de viscositeit piekt? Als de installatie alleen bij het dunne uitgangsproduct wordt beoordeeld, kunnen dode zones juist ontstaan tijdens poedertoevoer, hydratatie of afkoeling. Bij thixotrope/shear thinning producten is bovendien de lokale schijnbare viscositeit nabij de menger lager dan aan de wand, omdat de structuur daar veel sterker wordt afgebroken. Meer achtergrond over deze samenhang staat in viscositeit in mengprocessen.
Een wisselend vulniveau verplaatst het probleem
De positie van een dode zone verandert met het vloeistofniveau. Bij een lage vulling kan een roerorgaan lucht aanzuigen of onvoldoende ondergedompeld zijn; bij een hoge vulling bereikt de circulatielus mogelijk het bovenste tankgedeelte niet. Een geometrie die bij nominale vulling goed mengt, hoeft daarom tijdens opstarten, doseren of leegmaken niet goed te functioneren.
Varieert uw vulniveau sterk tijdens één batch? Dan moet de beoordeling meerdere procesfasen omvatten. Een verstelbaar mengstativ, een andere inbouwpositie, een side-entry-opstelling of meerdere functionele mengzones kan geschikter zijn dan één roerorgaan onderin de tank.
“Als een viskeus product aan de tankwand stilvalt, helpt sneller draaien niet. Je trekt dan alleen een “diepere kuil ” een vortex in het midden, terwijl de buitenlaag procesmatig “dood ” blijft.”
Bart Brouwer
Verkoopleider
Op productieschaal wordt dit probleem vaak pas zichtbaar wanneer de batchtijd oploopt of monsters elkaar tegenspreken. Een proef op kleine schaal heeft meestal een andere verhouding tussen wandoppervlak, vloeistofhoogte en roerorgaan. Gelijke toerentallen of een vergelijkbaar uiterlijk van de vortex leveren daarom geen betrouwbare opschaling op.
De locatie van de afwijking wijst naar de oorzaak
De plaats waar kwaliteit of vervuiling afwijkt, geeft een eerste aanwijzing voor het ontbrekende stromingsmechanisme. De tabel koppelt veelvoorkomende waarnemingen aan een waarschijnlijke oorzaak en aan de controle die het meeste onderscheid maakt.
| Waarneming | Waarschijnlijke oorzaak | Gerichte controle |
|---|---|---|
| Bezinksel of onverwerkt poeder op de bodem | Onvoldoende axiale neerwaartse stroming of te geringe bodemsnelheid | Controleer het stromingspad naar bodem en uitloop tijdens de zwaarste procesfase |
| Productlaag aan wand of in hoeken | De hoofdstroming sluit kort rond het roerorgaan | Vergelijk wandmonsters met monsters uit het tankmidden |
| Temperatuurverschil tussen tankdelen | Onvoldoende bulkcirculatie langs warmteoverdragende oppervlakken | Meet gelijktijdig op meerdere hoogten en radiale posities |
| Schuim bovenin, maar slecht gemengde bodem | Te veel oppervlakterotatie en luchtinslag, te weinig axiale circulatie | Observeer vloeistofoppervlak én bodemgedrag bij hetzelfde vulniveau |
| Restproduct achter appendages na CIP | Stromingsschaduw of onvoldoende reinigingsimpact | Voer een gerichte reinigingsvalidatie van het afgeschermde gebied uit |
Stroomt uw product daadwerkelijk langs de wand, of draait vooral het midden mee? Een draaiend oppervlak beantwoordt die vraag niet. Het relevante criterium is of iedere productfractie binnen de vereiste procestijd terugkeert naar de zone waar menging, warmteoverdracht of dispersie plaatsvindt.
Dode zones aantonen zonder op zicht te vertrouwen
Dode zones stelt u vast door ruimtelijke én tijdsafhankelijke verschillen te meten. Eén monster uit een gunstige monsterkraan kan een batch homogeen laten lijken, terwijl product op de bodem of achter een appendage afwijkend blijft. De meetmethode moet daarom aansluiten bij het faalmechanisme dat u vermoedt.
-
Leg alle procesfasen vast. Noteer de doseervolgorde, vulhoogte, temperatuurontwikkeling, positie roerorgaan en het moment waarop de reologie verandert.
-
Kies een passende tracer of kwaliteitsparameter. Geleidbaarheid, temperatuur, kleur, dichtheid, concentratie of een productspecifieke analysemethode kan lokale uitwisseling zichtbaar maken.
-
Meet op meerdere posities. Neem monsters of meetwaarden bij bodem, midden, wand en bovenste productlaag, voor zover dit veilig en representatief uitvoerbaar is.
-
Volg de respons in de tijd. Een uiteindelijke gelijke waarde zegt weinig over de snelheid waarmee een moeilijk bereikbare zone wordt ververst.
-
Herhaal bij kritieke bedrijfscondities. Test niet alleen met water, maar beoordeel waar mogelijk het werkelijke product of een representatief medium bij relevante vulniveaus.
-
Controleer het effect van de aanpassing. Bevestig dat de spreiding tussen locaties afneemt zonder nieuwe problemen zoals luchtinslag, opwarming of productbeschadiging te veroorzaken.
De positie van de monstername is hierbij doorslaggevend. Waar neemt u nu uw vrijgavemonster: uit een goed doorstroomde recirculatieleiding, uit het tankmidden of bij de uitloop? Een representatieve beoordeling combineert locaties, omdat juist de vergelijking tussen hoofdstroming en vermoedelijke luwte een dode zone blootlegt.
Computational fluid dynamics kan stromingspatronen, snelheidsgradiënten en mogelijke recirculatiegebieden vooraf inzichtelijk maken. Een CFD-model blijft echter afhankelijk van correcte ingevoerde reologische gegevens, randvoorwaarden en geometrie. Het vervangt geen productproef wanneer niet-Newtonse eigenschappen, bezinking, gasinslag of veranderende viscositeit het proces bepalen.
Dode zones oplossen begint bij het vereiste mengresultaat
De juiste ingreep hangt af van wat in de tank moet worden bereikt: bulkhomogeniteit, warmteoverdracht, mengen, suspenderen, oplossen, emulgeren of dispergeren. Een oplossing die de tankcirculatie verbetert, levert niet vanzelf voldoende afschuifspanning om agglomeraten af te breken. Omgekeerd kan een rotor-stator lokaal intensief dispergeren terwijl de toevoer vanuit de rest van de tank tekortschiet.
Herstel eerst de volledige circulatielus
De eerste ontwerpstap is zorgen dat product van het roerorgaan naar de verre tankgebieden stroomt en vervolgens terugkeert. Dat kan vragen om een andere axiale stromingsrichting, een aangepaste plaatsing, een ander roerorgaan of een stuwstraal die impuls over grotere afstand transporteert. Bij hoge viscositeit moet de geometrie voorkomen dat alleen een nauwe productkolom rond de as beweegt.
Keerschotten zijn zinvol wanneer ongewenste tangentiële rotatie domineert en de hygiënische eisen dit toelaten. Ze zijn minder geschikt wanneer aanhechting, vezelophoping of reinigbaarheid kritieke risico’s vormen. In die situaties kan een excentrische plaatsing, een aangepaste instroomrichting of een andere mengtechniek een betere stromingslus geven met minder interne obstakels.
Scheid tankmenging en high-shear-bewerking wanneer nodig
Eén machine hoeft niet alle procesfuncties op dezelfde plek uit te voeren. Een tankmenger kan de bulk homogeen houden, terwijl een inline rotor-stator via recirculatie product uit de tank aanzuigt en gecontroleerd dispergeert of emulgeert. De retourpositie moet dan voorkomen dat behandeld product direct opnieuw wordt aangezogen terwijl andere tankdelen worden overgeslagen een zogenaamde kortsluit stroming.
De keuze tussen batch- en inlinebewerking hangt mede af van verblijftijd, producttoevoer en de gewenste deeltjesgrootteverdeling. De verschillen zijn uitgewerkt in inline en batch dispergeren. High shear is niet de juiste oplossing wanneer uitsluitend bulkcirculatie ontbreekt of wanneer het product gevoelig is voor structuurbeschadiging, ongewenste opwarming of luchtinslag.
Stem de techniek af op product en procesfase
Bij uiteenlopende viscositeiten kan een gerichte stuwstraal de tankcirculatie ondersteunen, terwijl inline recirculatie geschikt kan zijn voor gecontroleerde poederinductie of dispersie. De combinatie moet worden gekozen op basis van reologie, dichtheidsverschil, bezinkgedrag, bevochtigbaarheid, tankgeometrie en het verloop van de batch. Zonder die gegevens is niet betrouwbaar vast te stellen welke uitvoering de dode zones daadwerkelijk opheft.
Voor processen waarin bulkcirculatie, stofarme poederinvoer en reproduceerbare dispersie samenkomen, zijn een stuwstraalmenger voor tankcirculatie, een inline poederoplosmachine en een inline dispergeermachine afzonderlijke of gecombineerde bouwstenen. Welke combinatie past, moet blijken uit de functie die in elke procesfase ontbreekt.
De juiste machine voor uw proces
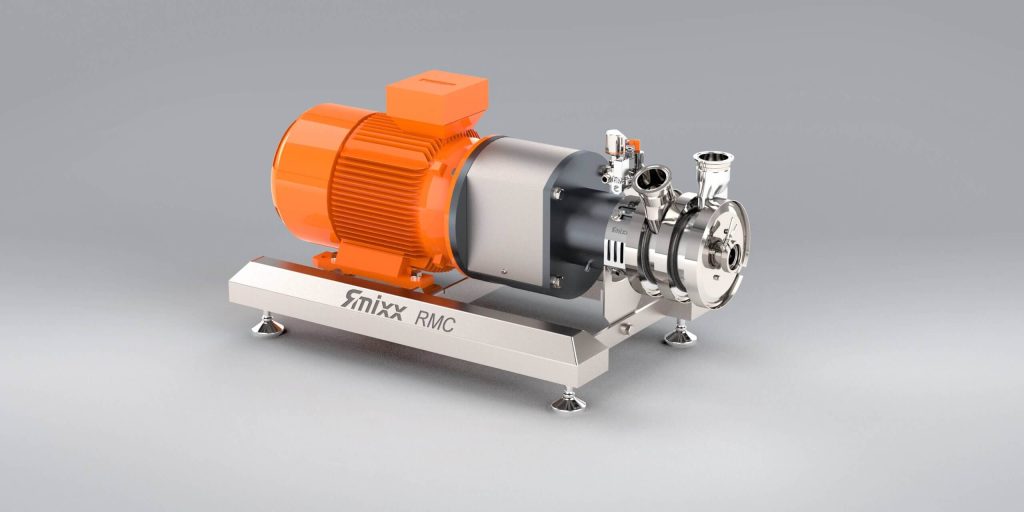 RMC Inline poederoplosmachineTrekt poeders stofvrij in, lost ze op en dispergeert in één doorloop. Geen klonten, geen stortverliezen.Ontdek de RMC›
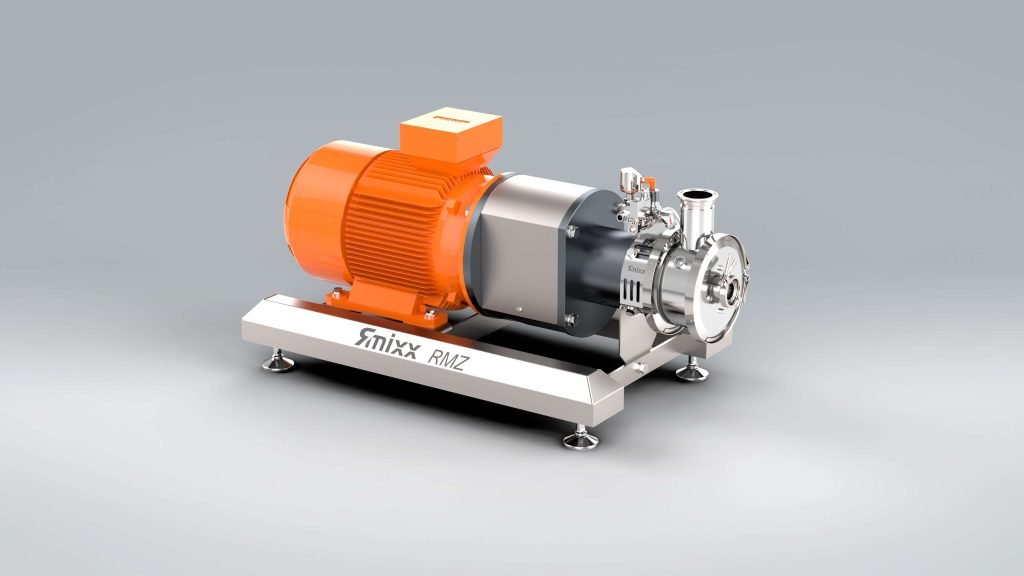 RMZ Inline dispergeermachineDispergeert direct in de leiding of over recirculatie. Snel en reproduceerbaar naar emulsies en suspensies.Ontdek de RMZ›
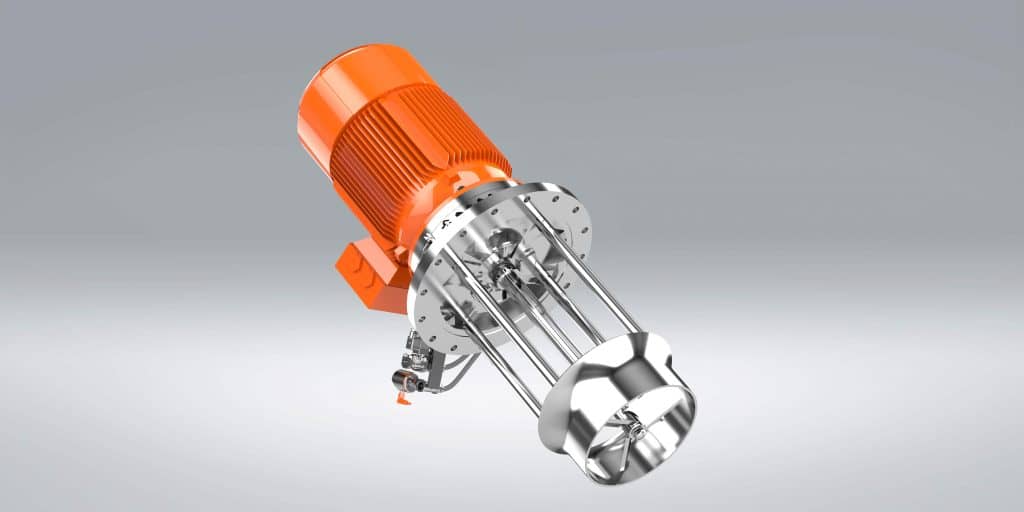 RMY StuwstraalmengerMengt homogeen bij uiteenlopende viscositeiten, zonder luchtinslag. Leverbaar als top entry en side entry.Ontdek de RMY›
Meer apparatuur toevoegen is niet altijd de beste correctie. Soms ligt de oorzaak in een verkeerd geopende klep, een vervuilde rotor, een omgekeerde draairichting, een gewijzigde doseervolgorde of slijtage waardoor de oorspronkelijke stroming niet meer wordt gehaald. Controle van de bestaande installatie hoort daarom vóór een ingrijpende ombouw plaats te vinden.
Reinigbaarheid maakt van een stromingsprobleem een kwaliteitsrisico
Een producttechnische dode zone kan ook een hygiënische dode zone zijn, maar beide begrippen zijn niet identiek. Tijdens productie gaat het om onvoldoende productverversing; tijdens CIP gaat het om onvoldoende reinigingsmiddel, mechanische impact, temperatuur of contact met het vervuilde oppervlak. Een gebied kan tijdens mengen acceptabel doorstromen en tijdens reiniging toch achter een intern onderdeel afgeschermd blijven.
In voeding, cosmetica en farmacie kunnen achtergebleven productresten kruisbesmetting, microbiologische groei of afwijkingen in een volgende batch veroorzaken. Hygienic design vraagt daarom om afwaterbare oppervlakken, geschikte aansluitingen, zo min mogelijk productvangende details en aantoonbare reinigbaarheid. EHEDG, 3-A Sanitary Standards en GMP bieden relevante ontwerpkaders; welke eisen gelden, hangt af van product, markt en validatiestrategie.
CIP is geen remedie voor een slecht ontworpen stromingsschaduw. Een langere cyclus corrigeert niet automatisch een oppervlak dat niet wordt geraakt of een holte die niet leegloopt. Praktische aandachtspunten voor constructie en validatie staan in hygiënisch ontwerp en reiniging.
Van procesafwijking naar een onderbouwde correctie
Een duurzame correctie volgt uit een oorzaakketen, niet uit één losse observatie. Koppel daarom de kwaliteitsafwijking aan procesfase, positie in de tank en producteigenschap. Dat voorkomt dat u een menger zwaarder uitvoert terwijl de werkelijke oorzaak een ongunstige retourleiding of veranderde viscositeit is.
-
Een homogeen monster uit de recirculatieleiding bewijst niet dat de volledige tank homogeen is.
-
Een krachtige vortex bewijst oppervlakterotatie, maar niet voldoende verticale tankcirculatie.
-
Meer shear breekt agglomeraten af, maar verhelpt geen ontbrekende aanvoer uit een afgelegen tankgebied.
-
Een watertest toont de stroming van een viskeus of niet-Newtons product slechts beperkt aan.
-
Een ontwerp moet functioneren bij kritieke vulniveaus en tijdens de ongunstigste reologische procesfase.
Voor een nieuwe installatie is een productproef vaak de betrouwbaarste stap wanneer reologie, bevochtigbaarheid of bezinkgedrag niet voldoende voorspelbaar zijn. RS Contracting kan proeven uitvoeren in Coevorden of op locatie bij de klant. Daarmee kunnen mengbeeld, poederinductie, recirculatie en productkwaliteit gezamenlijk worden beoordeeld voordat de uitvoering wordt vastgelegd.
Veelgestelde vragen over dode zones in een mengtank
Hoe herken ik een dode zone in een mengtank?
U herkent een dode zone aan blijvende verschillen in concentratie, temperatuur, kleur, viscositeit of vaste-stofgehalte tussen tanklocaties. Ook bezinksel, wandafzetting en afwijkende eerste of laatste productuitloop zijn signalen. Bevestig het vermoeden met metingen of monsters op verschillende hoogten en afstanden van de menger, tijdens de kritieke procesfase.
Kan ik dode zones oplossen door het toerental te verhogen?
Een hoger toerental helpt alleen wanneer daardoor de ontbrekende circulatielus werkelijk wordt hersteld. Het kan ook vooral lokale shear, vortexvorming, luchtinslag en opwarming vergroten. Als tankgeometrie, roerorgaan of inbouwpositie de stroming begrenst, is een geometrische of procesmatige aanpassing doorgaans effectiever dan uitsluitend sneller draaien.
Zijn keerschotten altijd nodig in een mengtank?
Keerschotten zijn niet altijd nodig. Ze kunnen tangentiële rotatie onderbreken en verticale circulatie verbeteren, maar kunnen ook aanhechting en reinigingsschaduwen veroorzaken. Bij viskeuze, vezelige of hygiënisch kritieke producten kan een andere mengerplaatsing of stromingsrichting geschikter zijn. De keuze hangt af van reologie, tankvorm en reinigingseisen.
Waarom geeft een kleine proef geen garantie voor de productietank?
Bij opschaling veranderen de verhoudingen tussen tankdiameter, vloeistofhoogte, wandoppervlak en mengorgaan. Daardoor veranderen circulatielengte, verblijftijd en het relatieve effect van viscositeit. Gelijke toerentallen of een vergelijkbaar visueel mengbeeld zijn geen geldig opschalingscriterium. Een representatieve pilot- of productproef moet de kritieke producteigenschappen en procesfasen meenemen.
Wanneer is een inline menger geen oplossing voor dode zones?
Een inline menger is geen volledige oplossing wanneer de aanzuig- en retourpunten slechts een klein deel van de tank kortsluiten. De machine behandelt dan dezelfde productfractie herhaaldelijk terwijl afgelegen zones achterblijven. Inline verwerking werkt pas goed als de tankcirculatie alle productdelen naar het recirculatiecircuit brengt en de retourstroom doelgericht wordt verdeeld.