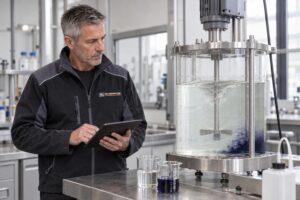
Totzonen in einem Mischbehälter sind Bereiche, in denen das Produkt unzureichend ausgetauscht wird, wodurch Zusammensetzung, Temperatur oder Partikelkonzentration lokal vom übrigen Behälterinhalt abweichen. Sie vermeiden sie nicht einfach durch eine höhere Drehzahl oder Leistung, sondern indem Sie den gesamten Strömungskreislauf auf Behältergeometrie, Füllstand, Viskosität und Mischziel abstimmen. Entscheidend ist die Unterscheidung, dass eine sichtbare Bewegung um den Mischer noch nicht beweist, dass das Produkt tatsächlich entlang der Wand, des Bodens und der Flüssigkeitsoberfläche zirkuliert.
Eine Totzone ist ein Behälterbereich mit einer Verweilzeit, die wesentlich länger ist als in der Hauptströmung, wodurch ein unzureichender Stoff-, Wärme- oder Impulsaustausch stattfindet. Das Produkt muss dort nicht vollständig stillstehen. Eine langsam mitrotierende Schicht kann verfahrenstechnisch bereits tot sein, wenn Pulver hydratisiert, eine Reaktion fortschreitet oder Feststoff sedimentiert, bevor diese Schicht erneut durch die aktive Mischzone gelangt.
So entstehen Totzonen in einem Mischbehälter
Totzonen entstehen, wenn der Mischer zwar lokal Geschwindigkeit erzeugt, jedoch keine ausreichende Bulkströmung durch den gesamten Behälter bewirkt. Um einen Rotor, ein Laufrad oder Rührorgan kann starke Turbulenz herrschen, während das Produkt in Ecken, im oberen Behälterbereich oder hinter internen Komponenten kaum ausgetauscht wird. Lokale Scherung und vollständige Behälterumwälzung sind daher unterschiedliche Auslegungsaufgaben.
Häufig wird angenommen, dass ein stärkerer Vortex oder eine sich schneller bewegende Behältermitte besserem Mischen gleichkommt. Ein tiefer Vortex kann jedoch gerade darauf hinweisen, dass die Flüssigkeit hauptsächlich horizontal rotiert und unzureichend axial bewegt wird. Dies erhöht zudem das Risiko von Lufteintrag, Schaumbildung und Oxidation, ohne dass schwer erreichbare Bereiche besser ausgetauscht werden.
Die Behältergeometrie unterbricht den Strömungskreislauf
Flache Böden, scharfe Übergänge und ein ungünstiges Verhältnis zwischen Durchmesser und Flüssigkeitshöhe können Rezirkulationsbereiche erzeugen. Auch ein Auslauf, Mannloch, eine Heizspirale, ein Füllstandssensor oder eine CIP-Komponente kann einen strömungsberuhigten Bereich bilden. Das Produkt strömt dann um das Hindernis herum, während unmittelbar dahinter ein Bereich mit geringem Impulsaustausch bestehen bleibt.
Ein zentral angeordnetes Rührwerk kann in einem zylindrischen Behälter vor allem eine tangentiale Strömung erzeugen. Das Produkt rotiert dann als Masse horizontal mit, bewegt sich jedoch nur begrenzt von oben nach unten. Stromstörer können die Rotation unterbrechen und die axiale Umwälzung unterstützen, sind aber nicht automatisch die beste Lösung: Sie fügen Oberflächen, Schweißnähte und mögliche Reinigungsschatten hinzu.
Die Viskosität verändert sich während der Charge
Ein Mischer muss bei der ungünstigsten Rheologie des Prozesses beurteilt werden, nicht nur bei der Anfangsviskosität. Hydratisierende Gummen, Polymere, Pigmentbeladung oder Abkühlung können die Viskosität während der Charge stark erhöhen. Dadurch kann sich die Strömung von turbulent zu überwiegend laminar verschieben, woraufhin die aktive Mischzone um das Rührorgan schrumpft.
Wissen Sie, zu welchem Zeitpunkt in Ihrer Rezeptur die Viskosität ihren Höchstwert erreicht? Wenn die Anlage nur beim dünnflüssigen Ausgangsprodukt beurteilt wird, können Totzonen gerade während der Pulverzugabe, Hydratation oder Abkühlung entstehen. Bei thixotropen/scherverdünnenden Produkten ist zudem die lokale scheinbare Viskosität in der Nähe des Mischers niedriger als an der Wand, da die Struktur dort wesentlich stärker abgebaut wird. Weitere Hintergrundinformationen zu diesem Zusammenhang finden Sie unter Viskosität in Mischprozessen.
Ein wechselnder Füllstand verlagert das Problem
Die Position einer Totzone verändert sich mit dem Flüssigkeitsstand. Bei einem niedrigen Füllstand kann ein Rührorgan Luft ansaugen oder unzureichend eingetaucht sein; bei einem hohen Füllstand erreicht der Umwälzkreislauf möglicherweise den oberen Behälterbereich nicht. Eine Geometrie, die bei Nennfüllstand gut mischt, muss daher während des Anfahrens, Dosierens oder Entleerens nicht gut funktionieren.
Variiert Ihr Füllstand während einer Charge stark? Dann muss die Beurteilung mehrere Prozessphasen umfassen. Ein verstellbares Mischstativ, eine andere Einbauposition, eine Side-Entry-Anordnung oder mehrere funktionale Mischzonen können geeigneter sein als ein einzelnes Rührorgan im unteren Behälterbereich.
“Wenn ein viskoses Produkt an der Behälterwand zum Stillstand kommt, hilft schnelleres Drehen nicht. Sie ziehen dann lediglich eine „tiefere Mulde “ einen Vortex in der Mitte, während die äußere Schicht verfahrenstechnisch „tot “ bleibt.”
Bart Brouwer
Verkaufsleiter
Im Produktionsmaßstab wird dieses Problem häufig erst sichtbar, wenn sich die Chargenzeit verlängert oder Proben einander widersprechen. Ein Versuch im kleinen Maßstab weist meist ein anderes Verhältnis zwischen Wandfläche, Flüssigkeitshöhe und Rührorgan auf. Gleiche Drehzahlen oder ein vergleichbares Erscheinungsbild des Vortex ermöglichen daher kein zuverlässiges Scale-up.
Die Position der Abweichung weist auf die Ursache hin
Die Stelle, an der Qualität oder Verschmutzung abweicht, liefert einen ersten Hinweis auf den fehlenden Strömungsmechanismus. Die Tabelle verknüpft häufige Beobachtungen mit einer wahrscheinlichen Ursache und der Kontrolle mit der höchsten Aussagekraft.
| Beobachtung | Wahrscheinliche Ursache | Gezielte Kontrolle |
|---|---|---|
| Sediment oder unverarbeitetes Pulver auf dem Boden | Unzureichende axiale Abwärtsströmung oder zu geringe Strömungsgeschwindigkeit am Boden | Kontrollieren Sie den Strömungsweg zum Boden und Auslauf während der anspruchsvollsten Prozessphase |
| Produktschicht an der Wand oder in Ecken | Die Hauptströmung schließt sich kurz um das Rührorgan | Vergleichen Sie Wandproben mit Proben aus der Behältermitte |
| Temperaturunterschied zwischen Behälterbereichen | Unzureichende Bulkströmung entlang wärmeübertragender Oberflächen | Messen Sie gleichzeitig auf mehreren Höhen und an verschiedenen radialen Positionen |
| Schaum im oberen Bereich, aber schlecht gemischter Bodenbereich | Zu starke Oberflächenrotation und zu hoher Lufteintrag, zu geringe axiale Umwälzung | Beobachten Sie die Flüssigkeitsoberfläche und das Verhalten am Boden bei demselben Füllstand |
| Produktreste hinter Anbauteilen nach der CIP-Reinigung | Strömungsschatten oder unzureichende Reinigungswirkung | Führen Sie eine gezielte Reinigungsvalidierung des abgeschirmten Bereichs durch |
Strömt Ihr Produkt tatsächlich entlang der Wand, oder rotiert vor allem die Mitte mit? Eine rotierende Oberfläche beantwortet diese Frage nicht. Das relevante Kriterium ist, ob jeder Produktanteil innerhalb der erforderlichen Prozesszeit in die Zone zurückkehrt, in der Mischen, Wärmeübertragung oder Dispergierung stattfindet.
Totzonen nachweisen, ohne sich auf den Augenschein zu verlassen
Totzonen stellen Sie fest, indem Sie räumliche und zeitabhängige Unterschiede messen. Eine einzelne Probe aus einem günstig positionierten Probenahmehahn kann eine Charge homogen erscheinen lassen, während das Produkt am Boden oder hinter einem Anbauteil weiterhin abweicht. Die Messmethode muss daher zu dem von Ihnen vermuteten Ausfallmechanismus passen.
-
Dokumentieren Sie alle Prozessphasen. Notieren Sie die Dosierreihenfolge, Füllhöhe, Temperaturentwicklung, Position des Rührorgans und den Zeitpunkt, zu dem sich die Rheologie verändert.
-
Wählen Sie einen geeigneten Tracer oder Qualitätsparameter. Leitfähigkeit, Temperatur, Farbe, Dichte, Konzentration oder eine produktspezifische Analysemethode können den lokalen Austausch sichtbar machen.
-
Messen Sie an mehreren Positionen. Entnehmen Sie Proben oder Messwerte am Boden, in der Mitte, an der Wand und in der obersten Produktschicht, soweit dies sicher und repräsentativ durchführbar ist.
-
Verfolgen Sie die Reaktion im Zeitverlauf. Ein letztlich gleicher Wert sagt wenig über die Geschwindigkeit aus, mit der eine schwer erreichbare Zone ausgetauscht wird.
-
Wiederholen Sie die Prüfung unter kritischen Betriebsbedingungen. Testen Sie nicht nur mit Wasser, sondern beurteilen Sie nach Möglichkeit das tatsächliche Produkt oder ein repräsentatives Medium bei relevanten Füllständen.
-
Kontrollieren Sie die Wirkung der Anpassung. Bestätigen Sie, dass die Streuung zwischen den Positionen abnimmt, ohne neue Probleme wie Lufteintrag, Erwärmung oder Produktschädigung zu verursachen.
Die Position der Probenahme ist hierbei entscheidend. Wo entnehmen Sie derzeit Ihre Freigabeprobe: aus einer gut durchströmten Rezirkulationsleitung, aus der Behältermitte oder am Auslauf? Eine repräsentative Beurteilung kombiniert mehrere Positionen, da gerade der Vergleich zwischen Hauptströmung und vermutetem strömungsberuhigtem Bereich eine Totzone aufdeckt.
Computational Fluid Dynamics kann Strömungsmuster, Geschwindigkeitsgradienten und mögliche Rezirkulationsbereiche im Vorfeld sichtbar machen. Ein CFD-Modell bleibt jedoch von korrekt eingegebenen rheologischen Daten, Randbedingungen und der Geometrie abhängig. Es ersetzt keinen Produktversuch, wenn nicht-newtonsche Eigenschaften, Sedimentation, Gaseintrag oder eine sich verändernde Viskosität den Prozess bestimmen.
Die Beseitigung von Totzonen beginnt beim erforderlichen Mischergebnis
Der richtige Eingriff hängt davon ab, was im Behälter erreicht werden muss: Bulkhomogenität, Wärmeübertragung, Mischen, Suspendieren, Lösen, Emulgieren oder Dispergieren. Eine Lösung, welche die Behälterumwälzung verbessert, erzeugt nicht automatisch eine ausreichende Schubspannung, um Agglomerate aufzubrechen. Umgekehrt kann ein Rotor-Stator-System lokal intensiv dispergieren, während die Zufuhr aus dem übrigen Behälter unzureichend ist.
Stellen Sie zuerst den vollständigen Umwälzkreislauf wieder her
Der erste Auslegungsschritt besteht darin, dafür zu sorgen, dass das Produkt vom Rührorgan zu den entfernten Behälterbereichen strömt und anschließend zurückkehrt. Dies kann eine andere axiale Strömungsrichtung, eine angepasste Platzierung, ein anderes Rührorgan oder einen Leitstrahl erfordern, der den Impuls über eine größere Entfernung transportiert. Bei hoher Viskosität muss die Geometrie verhindern, dass sich lediglich eine schmale Produktsäule um die Welle bewegt.
Stromstörer sind sinnvoll, wenn eine unerwünschte tangentiale Rotation dominiert und die hygienischen Anforderungen dies zulassen. Sie sind weniger geeignet, wenn Anhaftungen, Faseransammlungen oder die Reinigbarkeit kritische Risiken darstellen. In diesen Situationen können eine exzentrische Platzierung, eine angepasste Einströmrichtung oder eine andere Mischtechnik einen besseren Strömungskreislauf mit weniger internen Hindernissen ermöglichen.
Trennen Sie Behältermischen und High-Shear-Bearbeitung, wenn dies erforderlich ist
Eine Maschine muss nicht alle Prozessfunktionen an derselben Stelle ausführen. Ein Behältermischer kann den Behälterinhalt homogen halten, während ein Inline-Rotor-Stator-System über Rezirkulation Produkt aus dem Behälter ansaugt und kontrolliert dispergiert oder emulgiert. Die Rücklaufposition muss dann verhindern, dass behandeltes Produkt sofort erneut angesaugt wird, während andere Behälterbereiche ausgelassen werden, eine sogenannte Kurzschlussströmung.
Die Wahl zwischen Batch- und Inline-Verarbeitung hängt unter anderem von Verweilzeit, Produktzufuhr und der gewünschten Partikelgrößenverteilung ab. Die Unterschiede werden unter Inline- und Batch-Dispergieren erläutert. High Shear ist nicht die richtige Lösung, wenn ausschließlich die Bulkströmung fehlt oder wenn das Produkt empfindlich gegenüber Strukturschädigung, unerwünschter Erwärmung oder Lufteintrag ist.
Stimmen Sie die Technik auf Produkt und Prozessphase ab
Bei unterschiedlichen Viskositäten kann ein gezielter Leitstrahl die Behälterumwälzung unterstützen, während sich Inline-Rezirkulation für einen kontrollierten Pulvereintrag oder eine kontrollierte Dispergierung eignen kann. Die Kombination muss auf Grundlage von Rheologie, Dichteunterschieden, Sedimentationsverhalten, Benetzbarkeit, Behältergeometrie und Chargenverlauf gewählt werden. Ohne diese Daten lässt sich nicht zuverlässig feststellen, welche Ausführung die Totzonen tatsächlich beseitigt.
Für Prozesse, in denen Bulkströmung, staubarmer Pulvereintrag und reproduzierbare Dispergierung zusammenkommen, bilden ein Leitstrahlmischer für die Behälterumwälzung, eine Inline-Pulverauflösemaschine und eine Inline-Dispergiermaschine einzelne oder kombinierte Bausteine. Welche Kombination geeignet ist, muss sich aus der Funktion ergeben, die in der jeweiligen Prozessphase fehlt.
Die richtige Maschine für Ihren Prozess
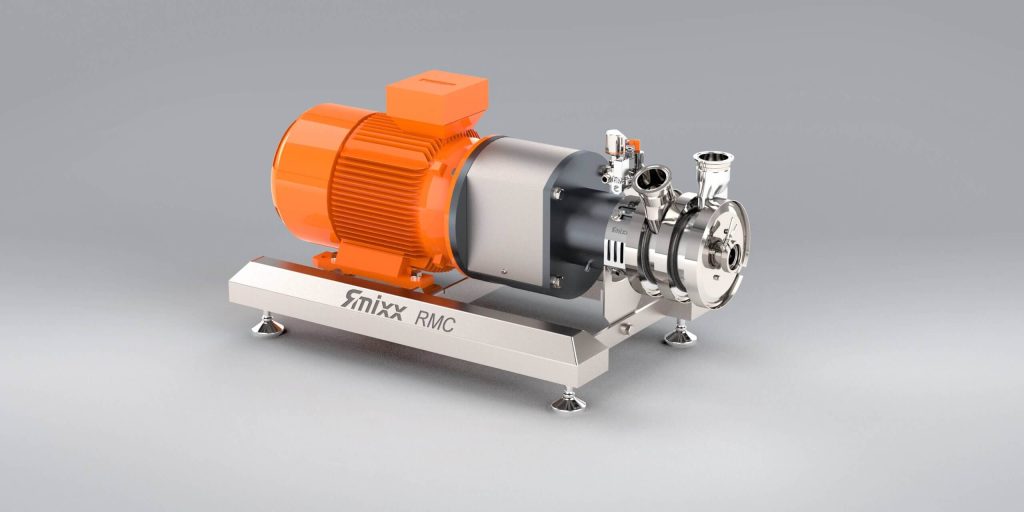 RMC Inline-PulverauflösemaschineSaugt Pulver staubfrei ein, löst es auf und dispergiert es in einem Durchlauf. Keine Klumpen, keine Einfüllverluste.Entdecken Sie die RMC›
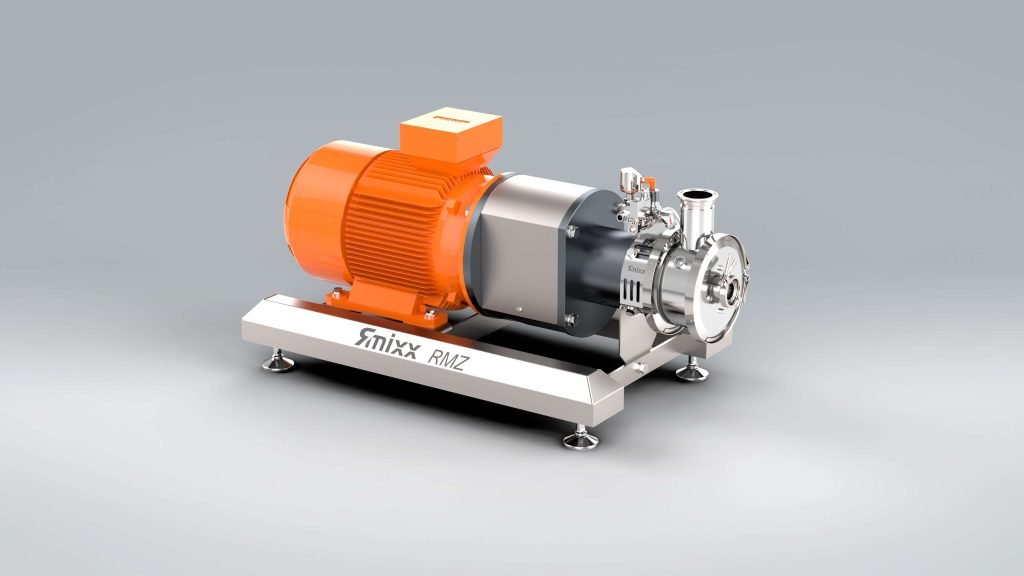 RMZ Inline-DispergiermaschineDispergiert direkt in der Leitung oder über Rezirkulation. Schnell und reproduzierbar zu Emulsionen und Suspensionen.Entdecken Sie die RMZ›
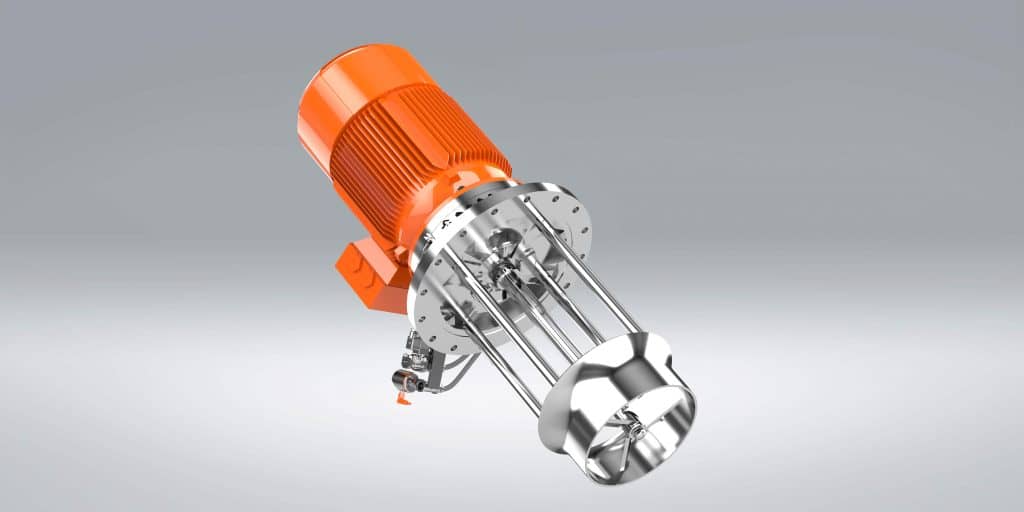 RMY LeitstrahlmischerMischt bei unterschiedlichen Viskositäten homogen und ohne Lufteintrag. Als Top Entry und Side Entry lieferbar.Entdecken Sie die RMY›
Weitere Ausrüstung hinzuzufügen, ist nicht immer die beste Korrektur. Manchmal liegt die Ursache in einem falsch geöffneten Ventil, einem verschmutzten Rotor, einer umgekehrten Drehrichtung, einer geänderten Dosierreihenfolge oder Verschleiß, wodurch die ursprüngliche Strömung nicht mehr erreicht wird. Die Kontrolle der bestehenden Anlage sollte daher vor einem weitreichenden Umbau erfolgen.
Reinigbarkeit macht aus einem Strömungsproblem ein Qualitätsrisiko
Eine produkttechnische Totzone kann auch eine hygienische Totzone sein, beide Begriffe sind jedoch nicht identisch. Während der Produktion geht es um einen unzureichenden Produktaustausch; während der CIP-Reinigung geht es um unzureichendes Reinigungsmittel, unzureichende mechanische Einwirkung oder Temperatur oder unzureichenden Kontakt mit der verschmutzten Oberfläche. Ein Bereich kann während des Mischens akzeptabel durchströmt werden und während der Reinigung dennoch hinter einem internen Bauteil abgeschirmt bleiben.
In der Lebensmittel-, Kosmetik- und Pharmaindustrie können zurückgebliebene Produktreste Kreuzkontamination, mikrobielles Wachstum oder Abweichungen in einer nachfolgenden Charge verursachen. Hygienic Design erfordert daher selbstentleerende Oberflächen, geeignete Anschlüsse, möglichst wenige produktansammelnde Details und eine nachweisbare Reinigbarkeit. EHEDG, 3-A Sanitary Standards und GMP bieten relevante Auslegungsrahmen; welche Anforderungen gelten, hängt von Produkt, Markt und Validierungsstrategie ab.
CIP ist kein Mittel gegen einen schlecht ausgelegten Strömungsschatten. Ein längerer Zyklus korrigiert nicht automatisch eine Oberfläche, die nicht erreicht wird, oder einen Hohlraum, der nicht leerläuft. Praktische Gesichtspunkte für Konstruktion und Validierung finden Sie unter hygienische Auslegung und Reinigung.
Von der Prozessabweichung zur fundierten Korrektur
Eine nachhaltige Korrektur ergibt sich aus einer Ursachenkette und nicht aus einer einzelnen Beobachtung. Verknüpfen Sie die Qualitätsabweichung daher mit der Prozessphase, der Position im Behälter und der Produkteigenschaft. So vermeiden Sie, einen Mischer größer zu dimensionieren, obwohl die tatsächliche Ursache eine ungünstige Rücklaufleitung oder eine veränderte Viskosität ist.
-
Eine homogene Probe aus der Rezirkulationsleitung beweist nicht, dass der gesamte Behälterinhalt homogen ist.
-
Ein kräftiger Vortex beweist eine Oberflächenrotation, aber keine ausreichende vertikale Behälterumwälzung.
-
Mehr Scherung bricht Agglomerate auf, behebt aber keine fehlende Zufuhr aus einem abgelegenen Behälterbereich.
-
Ein Wassertest weist die Strömung eines viskosen oder nicht-newtonschen Produkts nur eingeschränkt nach.
-
Eine Auslegung muss bei kritischen Füllständen und während der ungünstigsten rheologischen Prozessphase funktionieren.
Für eine neue Anlage ist ein Produktversuch häufig der zuverlässigste Schritt, wenn Rheologie, Benetzbarkeit oder Sedimentationsverhalten nicht ausreichend vorhersehbar sind. RS Contracting kann Versuche in Coevorden oder vor Ort beim Kunden durchführen. Damit können Mischbild, Pulvereintrag, Rezirkulation und Produktqualität gemeinsam beurteilt werden, bevor die Ausführung festgelegt wird.
Häufig gestellte Fragen zu Totzonen in einem Mischbehälter
Wie erkenne ich eine Totzone in einem Mischbehälter?
Sie erkennen eine Totzone an anhaltenden Unterschieden bei Konzentration, Temperatur, Farbe, Viskosität oder Feststoffgehalt zwischen verschiedenen Behälterpositionen. Auch Sediment, Wandablagerungen und Abweichungen beim ersten oder letzten Produktauslauf sind Anzeichen. Bestätigen Sie den Verdacht während der kritischen Prozessphase durch Messungen oder Proben auf unterschiedlichen Höhen und in verschiedenen Abständen vom Mischer.
Kann ich Totzonen durch eine Erhöhung der Drehzahl beseitigen?
Eine höhere Drehzahl hilft nur, wenn dadurch der fehlende Umwälzkreislauf tatsächlich wiederhergestellt wird. Sie kann auch hauptsächlich die lokale Scherung, Vortexbildung, den Lufteintrag und die Erwärmung verstärken. Wenn Behältergeometrie, Rührorgan oder Einbauposition die Strömung begrenzen, ist eine geometrische oder verfahrenstechnische Anpassung in der Regel wirksamer als ausschließlich schnelleres Drehen.
Sind Stromstörer in einem Mischbehälter immer erforderlich?
Stromstörer sind nicht immer erforderlich. Sie können die tangentiale Rotation unterbrechen und die vertikale Umwälzung verbessern, aber auch Anhaftungen und Reinigungsschatten verursachen. Bei viskosen, faserhaltigen oder hygienisch kritischen Produkten kann eine andere Mischerplatzierung oder Strömungsrichtung geeigneter sein. Die Wahl hängt von Rheologie, Behälterform und Reinigungsanforderungen ab.
Warum bietet ein kleiner Versuch keine Garantie für den Produktionsbehälter?
Beim Scale-up verändern sich die Verhältnisse zwischen Behälterdurchmesser, Flüssigkeitshöhe, Wandfläche und Mischorgan. Dadurch verändern sich Umwälzlänge, Verweilzeit und der relative Einfluss der Viskosität. Gleiche Drehzahlen oder ein vergleichbares visuelles Mischbild sind kein gültiges Scale-up-Kriterium. Ein repräsentativer Pilot- oder Produktversuch muss die kritischen Produkteigenschaften und Prozessphasen berücksichtigen.
Wann ist ein Inline-Mischer keine Lösung für Totzonen?
Ein Inline-Mischer ist keine vollständige Lösung, wenn die Ansaug- und Rücklaufpunkte nur einen kleinen Teil des Behälters kurzschließen. Die Maschine behandelt dann wiederholt denselben Produktanteil, während abgelegene Zonen zurückbleiben. Die Inline-Verarbeitung funktioniert erst dann gut, wenn die Behälterumwälzung alle Produktanteile zum Rezirkulationskreislauf führt und der Rücklaufstrom gezielt verteilt wird.