Les zones mortes dans une cuve de mélange sont des zones où le produit est insuffisamment renouvelé, de sorte que la composition, la température ou la concentration en particules diffère localement du reste du contenu de la cuve. Vous ne les évitez pas simplement en augmentant la vitesse de rotation ou la puissance, mais en adaptant l’ensemble de la boucle d’écoulement à la géométrie de la cuve, au niveau de remplissage, à la viscosité et à l’objectif du mélange. La distinction essentielle est qu’un mouvement visible autour du mélangeur ne prouve pas encore que le produit circule effectivement le long de la paroi, du fond et de la surface du liquide.
Une zone morte est une zone de la cuve dont le temps de séjour est beaucoup plus long que dans l’écoulement principal, ce qui entraîne un transfert insuffisant de matière, de chaleur ou de quantité de mouvement. Le produit ne doit pas nécessairement y être totalement immobile. Une couche tournant lentement peut déjà être morte du point de vue du procédé lorsque la poudre s’hydrate, qu’une réaction se poursuit ou que les matières solides décantent avant que cette couche ne repasse dans la zone de mélange active.
Comment apparaissent les zones mortes dans une cuve de mélange
Les zones mortes apparaissent lorsque le mélangeur génère bien une vitesse locale, mais ne produit pas une vitesse suffisante dans la masse à travers toute la cuve. Une forte turbulence peut exister autour d’un rotor, d’une turbine ou d’un organe d’agitation, tandis que le produit est à peine renouvelé dans les angles, dans la partie supérieure de la cuve ou derrière des composants internes. Le cisaillement local et la circulation complète dans la cuve constituent donc des tâches de conception différentes.
Une hypothèse courante consiste à considérer qu’un vortex plus puissant ou un centre de cuve se déplaçant plus rapidement équivaut à un meilleur mélange. Un vortex profond peut au contraire montrer que le liquide tourne principalement à l’horizontale et qu’il est insuffisamment déplacé dans le sens axial. Cela augmente en outre le risque d’entraînement d’air, de formation de mousse et d’oxydation, sans améliorer le renouvellement des zones difficiles d’accès.
La géométrie de la cuve interrompt la boucle d’écoulement
Les fonds plats, les transitions abruptes et un rapport défavorable entre le diamètre et la hauteur du liquide peuvent créer des zones de recirculation. Une sortie, un trou d’homme, un serpentin chauffant, un capteur de niveau ou un composant CIP peut également former une zone abritée. Le produit contourne alors l’obstacle, tandis qu’une zone présentant un faible échange de quantité de mouvement subsiste directement derrière celui-ci.
Dans une cuve cylindrique, un agitateur placé au centre peut principalement générer un écoulement tangentiel. Le produit tourne alors horizontalement comme une masse, mais se déplace peu du haut vers le bas. Des chicanes peuvent interrompre cette rotation et favoriser la circulation axiale, mais elles ne constituent pas automatiquement la meilleure solution : elles ajoutent des surfaces, des soudures et de possibles zones d’ombre lors du nettoyage.
La viscosité évolue pendant le lot
Un mélangeur doit être évalué dans les conditions rhéologiques les plus défavorables du procédé, et pas seulement à la viscosité initiale. Les gommes en cours d’hydratation, les polymères, la charge pigmentaire ou le refroidissement peuvent fortement augmenter la viscosité pendant le lot. L’écoulement peut ainsi passer d’un régime turbulent à un régime principalement laminaire, après quoi la zone de mélange active autour de l’organe d’agitation se réduit.
Savez-vous à quel moment de votre recette la viscosité atteint son maximum ? Si l’installation est uniquement évaluée avec le produit initial fluide, des zones mortes peuvent précisément apparaître pendant l’ajout de poudre, l’hydratation ou le refroidissement. Pour les produits thixotropes/rhéofluidifiants, la viscosité apparente locale à proximité du mélangeur est en outre inférieure à celle mesurée à la paroi, car la structure y est beaucoup plus fortement décomposée. Vous trouverez davantage d’informations sur cette corrélation dans la viscosité dans les procédés de mélange.
Un niveau de remplissage variable déplace le problème
La position d’une zone morte évolue avec le niveau du liquide. À faible remplissage, un organe d’agitation peut aspirer de l’air ou ne pas être suffisamment immergé ; à fort remplissage, la boucle de circulation peut ne pas atteindre la partie supérieure de la cuve. Une géométrie assurant un bon mélange au remplissage nominal ne fonctionne donc pas nécessairement correctement pendant le démarrage, le dosage ou la vidange.
Votre niveau de remplissage varie-t-il fortement pendant un même lot ? L’évaluation doit alors couvrir plusieurs phases du procédé. Un statif de mélange réglable, une autre position de montage, une configuration à entrée latérale ou plusieurs zones de mélange fonctionnelles peuvent être plus appropriés qu’un seul organe d’agitation placé au fond de la cuve.
“Lorsqu’un produit visqueux s’immobilise contre la paroi de la cuve, tourner plus vite ne sert à rien. Vous ne faites alors que creuser un « creux plus profond » un vortex au centre, tandis que la couche extérieure reste « morte » du point de vue du procédé.”
Bart Brouwer
Responsable des ventes
À l’échelle de production, ce problème ne devient souvent visible que lorsque la durée du lot augmente ou que les échantillons se contredisent. Un essai à petite échelle présente généralement un autre rapport entre la surface de la paroi, la hauteur du liquide et l’organe d’agitation. Des vitesses de rotation identiques ou un aspect comparable du vortex ne permettent donc pas une mise à l’échelle fiable.
L’emplacement de l’écart indique sa cause
L’endroit où la qualité ou l’encrassement diffère fournit une première indication sur le mécanisme d’écoulement manquant. Le tableau associe des observations courantes à une cause probable et au contrôle permettant de les distinguer le plus efficacement.
| Observation | Cause probable | Contrôle ciblé |
|---|---|---|
| Dépôt ou poudre non traitée au fond | Écoulement axial descendant insuffisant ou vitesse trop faible au fond | Contrôlez le trajet d’écoulement vers le fond et la sortie pendant la phase la plus contraignante du procédé |
| Couche de produit sur la paroi ou dans les angles | L’écoulement principal forme un court-circuit autour de l’organe d’agitation | Comparez les échantillons prélevés à la paroi à ceux prélevés au centre de la cuve |
| Différence de température entre les parties de la cuve | Circulation insuffisante dans la masse le long des surfaces d’échange thermique | Mesurez simultanément à plusieurs hauteurs et positions radiales |
| Mousse dans la partie supérieure, mais fond mal mélangé | Trop de rotation en surface et d’entraînement d’air, circulation axiale insuffisante | Observez la surface du liquide ainsi que le comportement au fond au même niveau de remplissage |
| Résidus de produit derrière les accessoires après le CIP | Zone d’ombre de l’écoulement ou impact de nettoyage insuffisant | Effectuez une validation ciblée du nettoyage de la zone masquée |
Votre produit s’écoule-t-il réellement le long de la paroi, ou est-ce principalement le centre qui tourne ? Une surface en rotation ne répond pas à cette question. Le critère pertinent consiste à déterminer si chaque fraction du produit revient, dans le délai de procédé requis, dans la zone où ont lieu le mélange, le transfert thermique ou la dispersion.
Détecter les zones mortes sans se fier à l’observation visuelle
Vous détectez les zones mortes en mesurant les différences spatiales et temporelles. Un seul échantillon prélevé à un robinet d’échantillonnage favorable peut donner l’impression qu’un lot est homogène, tandis que le produit au fond ou derrière un accessoire reste différent. La méthode de mesure doit donc correspondre au mécanisme de défaillance que vous suspectez.
-
Consignez toutes les phases du procédé. Notez l’ordre de dosage, la hauteur de remplissage, l’évolution de la température, la position de l’organe d’agitation et le moment auquel la rhéologie change.
-
Choisissez un traceur ou un paramètre de qualité approprié. La conductivité, la température, la couleur, la densité, la concentration ou une méthode d’analyse spécifique au produit peut rendre visibles les échanges locaux.
-
Mesurez à plusieurs endroits. Prélevez des échantillons ou effectuez des mesures au fond, au centre, à la paroi et dans la couche supérieure du produit, dans la mesure où cela peut être réalisé de manière sûre et représentative.
-
Suivez la réponse dans le temps. Une valeur finale identique donne peu d’informations sur la vitesse à laquelle une zone difficile d’accès est renouvelée.
-
Répétez l’opération dans des conditions de fonctionnement critiques. Ne réalisez pas seulement des essais avec de l’eau, mais évaluez si possible le produit réel ou un milieu représentatif aux niveaux de remplissage pertinents.
-
Contrôlez l’effet de la modification. Confirmez que la dispersion entre les différents emplacements diminue sans créer de nouveaux problèmes tels que l’entraînement d’air, l’échauffement ou l’endommagement du produit.
La position du prélèvement est ici déterminante. Où prélevez-vous actuellement votre échantillon de contrôle libératoire : dans une conduite de recirculation bien traversée par le flux, au centre de la cuve ou à la sortie ? Une évaluation représentative combine plusieurs emplacements, car c’est précisément la comparaison entre l’écoulement principal et la zone abritée présumée qui révèle une zone morte.
La mécanique des fluides numérique peut fournir à l’avance une représentation des profils d’écoulement, des gradients de vitesse et des éventuelles zones de recirculation. Un modèle CFD reste toutefois tributaire de l’exactitude des données rhéologiques, des conditions aux limites et de la géométrie saisies. Il ne remplace pas un essai avec le produit lorsque les propriétés non newtoniennes, la décantation, l’entraînement de gaz ou l’évolution de la viscosité déterminent le procédé.
La suppression des zones mortes commence par le résultat de mélange requis
L’intervention appropriée dépend de l’objectif à atteindre dans la cuve : homogénéité de la masse, transfert thermique, mélange, mise en suspension, dissolution, émulsification ou dispersion. Une solution qui améliore la circulation dans la cuve ne fournit pas automatiquement une contrainte de cisaillement suffisante pour désagréger les agglomérats. À l’inverse, un rotor-stator peut assurer localement une dispersion intensive tandis que l’alimentation provenant du reste de la cuve reste insuffisante.
Rétablissez d’abord l’ensemble de la boucle de circulation
La première étape de conception consiste à veiller à ce que le produit s’écoule de l’organe d’agitation vers les zones éloignées de la cuve, puis revienne. Cela peut nécessiter un autre sens d’écoulement axial, un positionnement modifié, un autre organe d’agitation ou un jet propulsif transportant la quantité de mouvement sur une plus grande distance. En cas de viscosité élevée, la géométrie doit éviter que seule une étroite colonne de produit autour de l’arbre se déplace.
Les chicanes sont pertinentes lorsqu’une rotation tangentielle indésirable prédomine et que les exigences d’hygiène le permettent. Elles sont moins adaptées lorsque l’adhérence, l’accumulation de fibres ou la nettoyabilité constituent des risques critiques. Dans ces situations, un positionnement excentré, une direction d’entrée adaptée ou une autre technique de mélange peut produire une meilleure boucle d’écoulement avec moins d’obstacles internes.
Séparez si nécessaire le mélange en cuve et le traitement à haut cisaillement
Une seule machine ne doit pas nécessairement assurer toutes les fonctions du procédé au même endroit. Un mélangeur en cuve peut maintenir l’homogénéité de la masse, tandis qu’un rotor-stator en ligne aspire le produit de la cuve par recirculation et assure une dispersion ou une émulsification contrôlée. La position du retour doit alors empêcher que le produit traité soit immédiatement aspiré à nouveau tandis que d’autres parties de la cuve sont contournées, ce que l’on appelle un écoulement en court-circuit.
Le choix entre un traitement par lot et un traitement en ligne dépend notamment du temps de séjour, de l’alimentation en produit et de la distribution granulométrique souhaitée. Les différences sont expliquées dans la dispersion en ligne et par lot. Un cisaillement élevé n’est pas la bonne solution lorsque seule la circulation dans la masse fait défaut ou lorsque le produit est sensible à la dégradation de sa structure, à un échauffement indésirable ou à l’entraînement d’air.
Adaptez la technique au produit et à la phase du procédé
Avec des viscosités variables, un jet propulsif ciblé peut soutenir la circulation dans la cuve, tandis qu’une recirculation en ligne peut convenir à une induction de poudres ou à une dispersion contrôlée. La combinaison doit être choisie en fonction de la rhéologie, de la différence de densité, du comportement de décantation, de la mouillabilité, de la géométrie de la cuve et du déroulement du lot. Sans ces données, il n’est pas possible de déterminer de manière fiable quelle configuration supprimera réellement les zones mortes.
Pour les procédés combinant circulation dans la masse, introduction de poudres avec peu de poussière et dispersion reproductible, un mélangeur à jet pour la circulation dans la cuve, une machine en ligne de dissolution de poudres et une machine de dispersion en ligne constituent des éléments distincts ou combinés. La combinaison appropriée doit être déterminée en fonction de la fonction manquante à chaque phase du procédé.
La machine adaptée à votre procédé
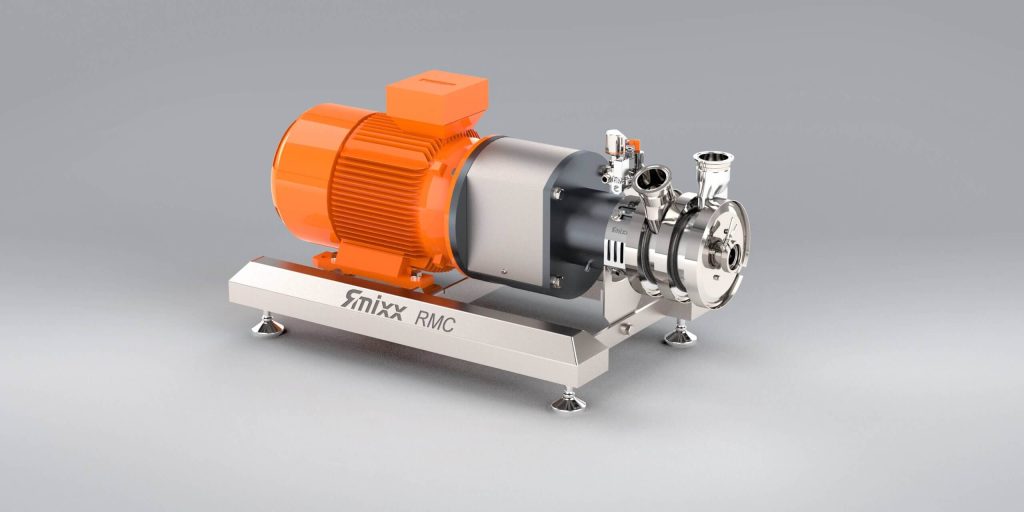 Machine RMC en ligne de dissolution de poudresAspire les poudres sans poussière, les dissout et les disperse en un seul passage. Sans grumeaux ni pertes lors du déversement.Découvrez la RMC›
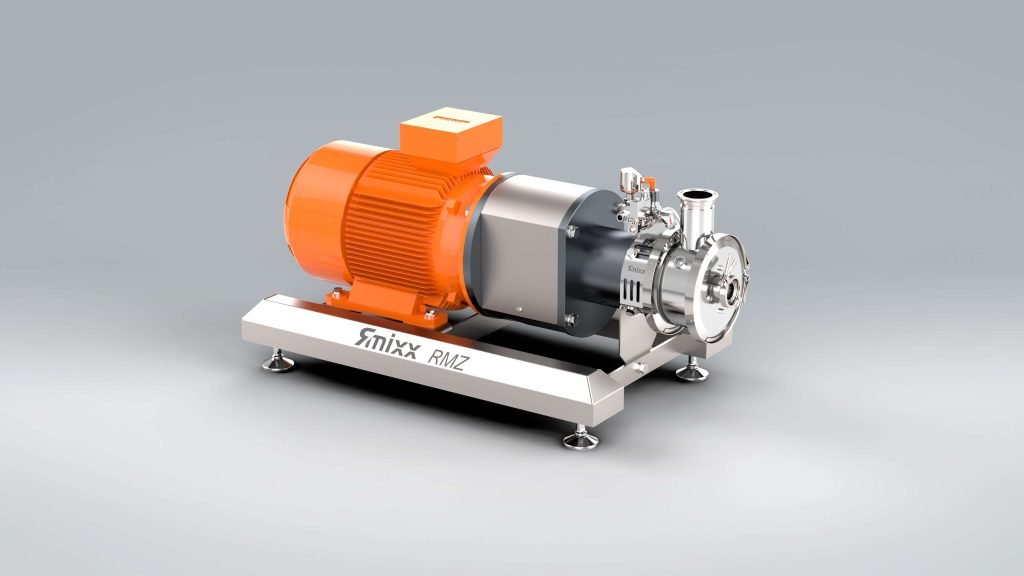 Machine RMZ de dispersion en ligneAssure la dispersion directement dans la conduite ou par recirculation. Produit rapidement et de manière reproductible des émulsions et des suspensions.Découvrez la RMZ›
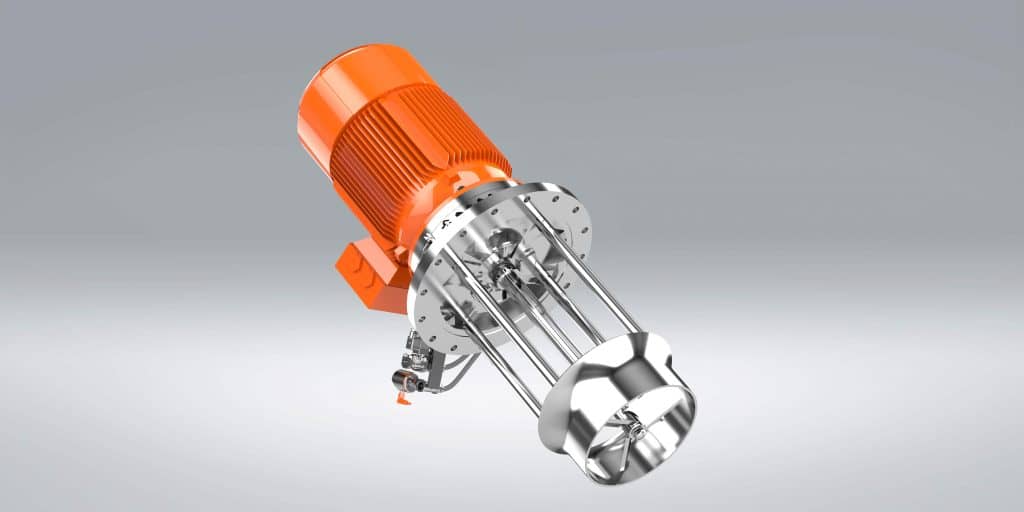 Mélangeur à jet RMYAssure un mélange homogène pour différentes viscosités, sans entraînement d’air. Disponible en version à entrée supérieure et à entrée latérale.Découvrez le RMY›
L’ajout d’équipements supplémentaires n’est pas toujours la meilleure correction. La cause réside parfois dans une vanne mal ouverte, un rotor encrassé, un sens de rotation inversé, un ordre de dosage modifié ou une usure empêchant d’atteindre l’écoulement initial. Le contrôle de l’installation existante doit donc précéder toute transformation importante.
La nettoyabilité transforme un problème d’écoulement en risque pour la qualité
Une zone morte du point de vue du produit peut également être une zone morte du point de vue hygiénique, mais ces deux notions ne sont pas identiques. Pendant la production, il s’agit d’un renouvellement insuffisant du produit ; pendant le CIP, il s’agit d’une quantité insuffisante de produit de nettoyage, d’impact mécanique, de température ou de contact avec la surface encrassée. Une zone peut être traversée de manière acceptable pendant le mélange, tout en restant masquée derrière un composant interne pendant le nettoyage.
Dans les secteurs alimentaire, cosmétique et pharmaceutique, des résidus de produit peuvent entraîner une contamination croisée, une croissance microbiologique ou des écarts dans un lot ultérieur. La conception hygiénique exige donc des surfaces drainables, des raccordements appropriés, un minimum de détails susceptibles de retenir le produit et une nettoyabilité démontrable. EHEDG, 3-A Sanitary Standards et GMP fournissent des cadres de conception pertinents ; les exigences applicables dépendent du produit, du marché et de la stratégie de validation.
Le CIP ne remédie pas à une zone d’ombre d’écoulement mal conçue. Un cycle plus long ne corrige pas automatiquement une surface qui n’est pas atteinte ou une cavité qui ne se vide pas. Vous trouverez des points d’attention pratiques pour la construction et la validation dans la conception hygiénique et le nettoyage.
De l’écart de procédé à une correction étayée
Une correction durable découle d’une chaîne de causes et non d’une observation isolée. Associez donc l’écart de qualité à la phase du procédé, à la position dans la cuve et à la propriété du produit. Vous éviterez ainsi de surdimensionner un mélangeur alors que la cause réelle est une conduite de retour défavorable ou une modification de la viscosité.
-
Un échantillon homogène provenant de la conduite de recirculation ne prouve pas que toute la cuve est homogène.
-
Un vortex puissant prouve une rotation en surface, mais pas une circulation verticale suffisante dans la cuve.
-
Un cisaillement plus important désagrège les agglomérats, mais ne remédie pas à l’absence d’alimentation depuis une zone éloignée de la cuve.
-
Un essai à l’eau ne démontre que de manière limitée l’écoulement d’un produit visqueux ou non newtonien.
-
Une conception doit fonctionner aux niveaux de remplissage critiques et pendant la phase rhéologique la plus défavorable du procédé.
Pour une nouvelle installation, un essai avec le produit constitue souvent l’étape la plus fiable lorsque la rhéologie, la mouillabilité ou le comportement de décantation ne sont pas suffisamment prévisibles. RS Contracting peut effectuer des essais à Coevorden ou sur le site du client. L’aspect du mélange, l’induction de poudres, la recirculation et la qualité du produit peuvent ainsi être évalués conjointement avant de définir la configuration.
Questions fréquentes sur les zones mortes dans une cuve de mélange
Comment reconnaître une zone morte dans une cuve de mélange ?
Vous reconnaissez une zone morte à des différences persistantes de concentration, de température, de couleur, de viscosité ou de teneur en matières solides entre différents emplacements de la cuve. Les dépôts, les accumulations sur la paroi et un écoulement de produit initial ou final non conforme constituent également des signaux. Confirmez votre hypothèse au moyen de mesures ou d’échantillons prélevés à différentes hauteurs et distances du mélangeur, pendant la phase critique du procédé.
Puis-je supprimer les zones mortes en augmentant la vitesse de rotation ?
Une vitesse de rotation plus élevée n’est utile que si elle rétablit réellement la boucle de circulation manquante. Elle peut également augmenter principalement le cisaillement local, la formation de vortex, l’entraînement d’air et l’échauffement. Si la géométrie de la cuve, l’organe d’agitation ou la position de montage limite l’écoulement, une modification géométrique ou du procédé est généralement plus efficace qu’une simple augmentation de la vitesse.
Les chicanes sont-elles toujours nécessaires dans une cuve de mélange ?
Les chicanes ne sont pas toujours nécessaires. Elles peuvent interrompre la rotation tangentielle et améliorer la circulation verticale, mais elles peuvent également provoquer des adhérences et des zones d’ombre lors du nettoyage. Pour les produits visqueux, fibreux ou critiques du point de vue hygiénique, un autre positionnement du mélangeur ou un autre sens d’écoulement peut être plus approprié. Le choix dépend de la rhéologie, de la forme de la cuve et des exigences de nettoyage.
Pourquoi un essai à petite échelle ne garantit-il pas le résultat dans la cuve de production ?
Lors de la mise à l’échelle, les rapports entre le diamètre de la cuve, la hauteur du liquide, la surface de la paroi et l’organe de mélange évoluent. La longueur de circulation, le temps de séjour et l’effet relatif de la viscosité changent donc également. Des vitesses de rotation identiques ou un aspect visuel comparable du mélange ne constituent pas un critère de mise à l’échelle valable. Un essai pilote ou avec le produit représentatif doit prendre en compte les propriétés critiques du produit et les différentes phases du procédé.
Quand un mélangeur en ligne ne constitue-t-il pas une solution aux zones mortes ?
Un mélangeur en ligne ne constitue pas une solution complète lorsque les points d’aspiration et de retour ne mettent en court-circuit qu’une petite partie de la cuve. La machine traite alors plusieurs fois la même fraction du produit, tandis que les zones éloignées restent à l’écart. Le traitement en ligne ne fonctionne correctement que si la circulation dans la cuve amène toutes les fractions du produit vers le circuit de recirculation et si le flux de retour est distribué de manière ciblée.